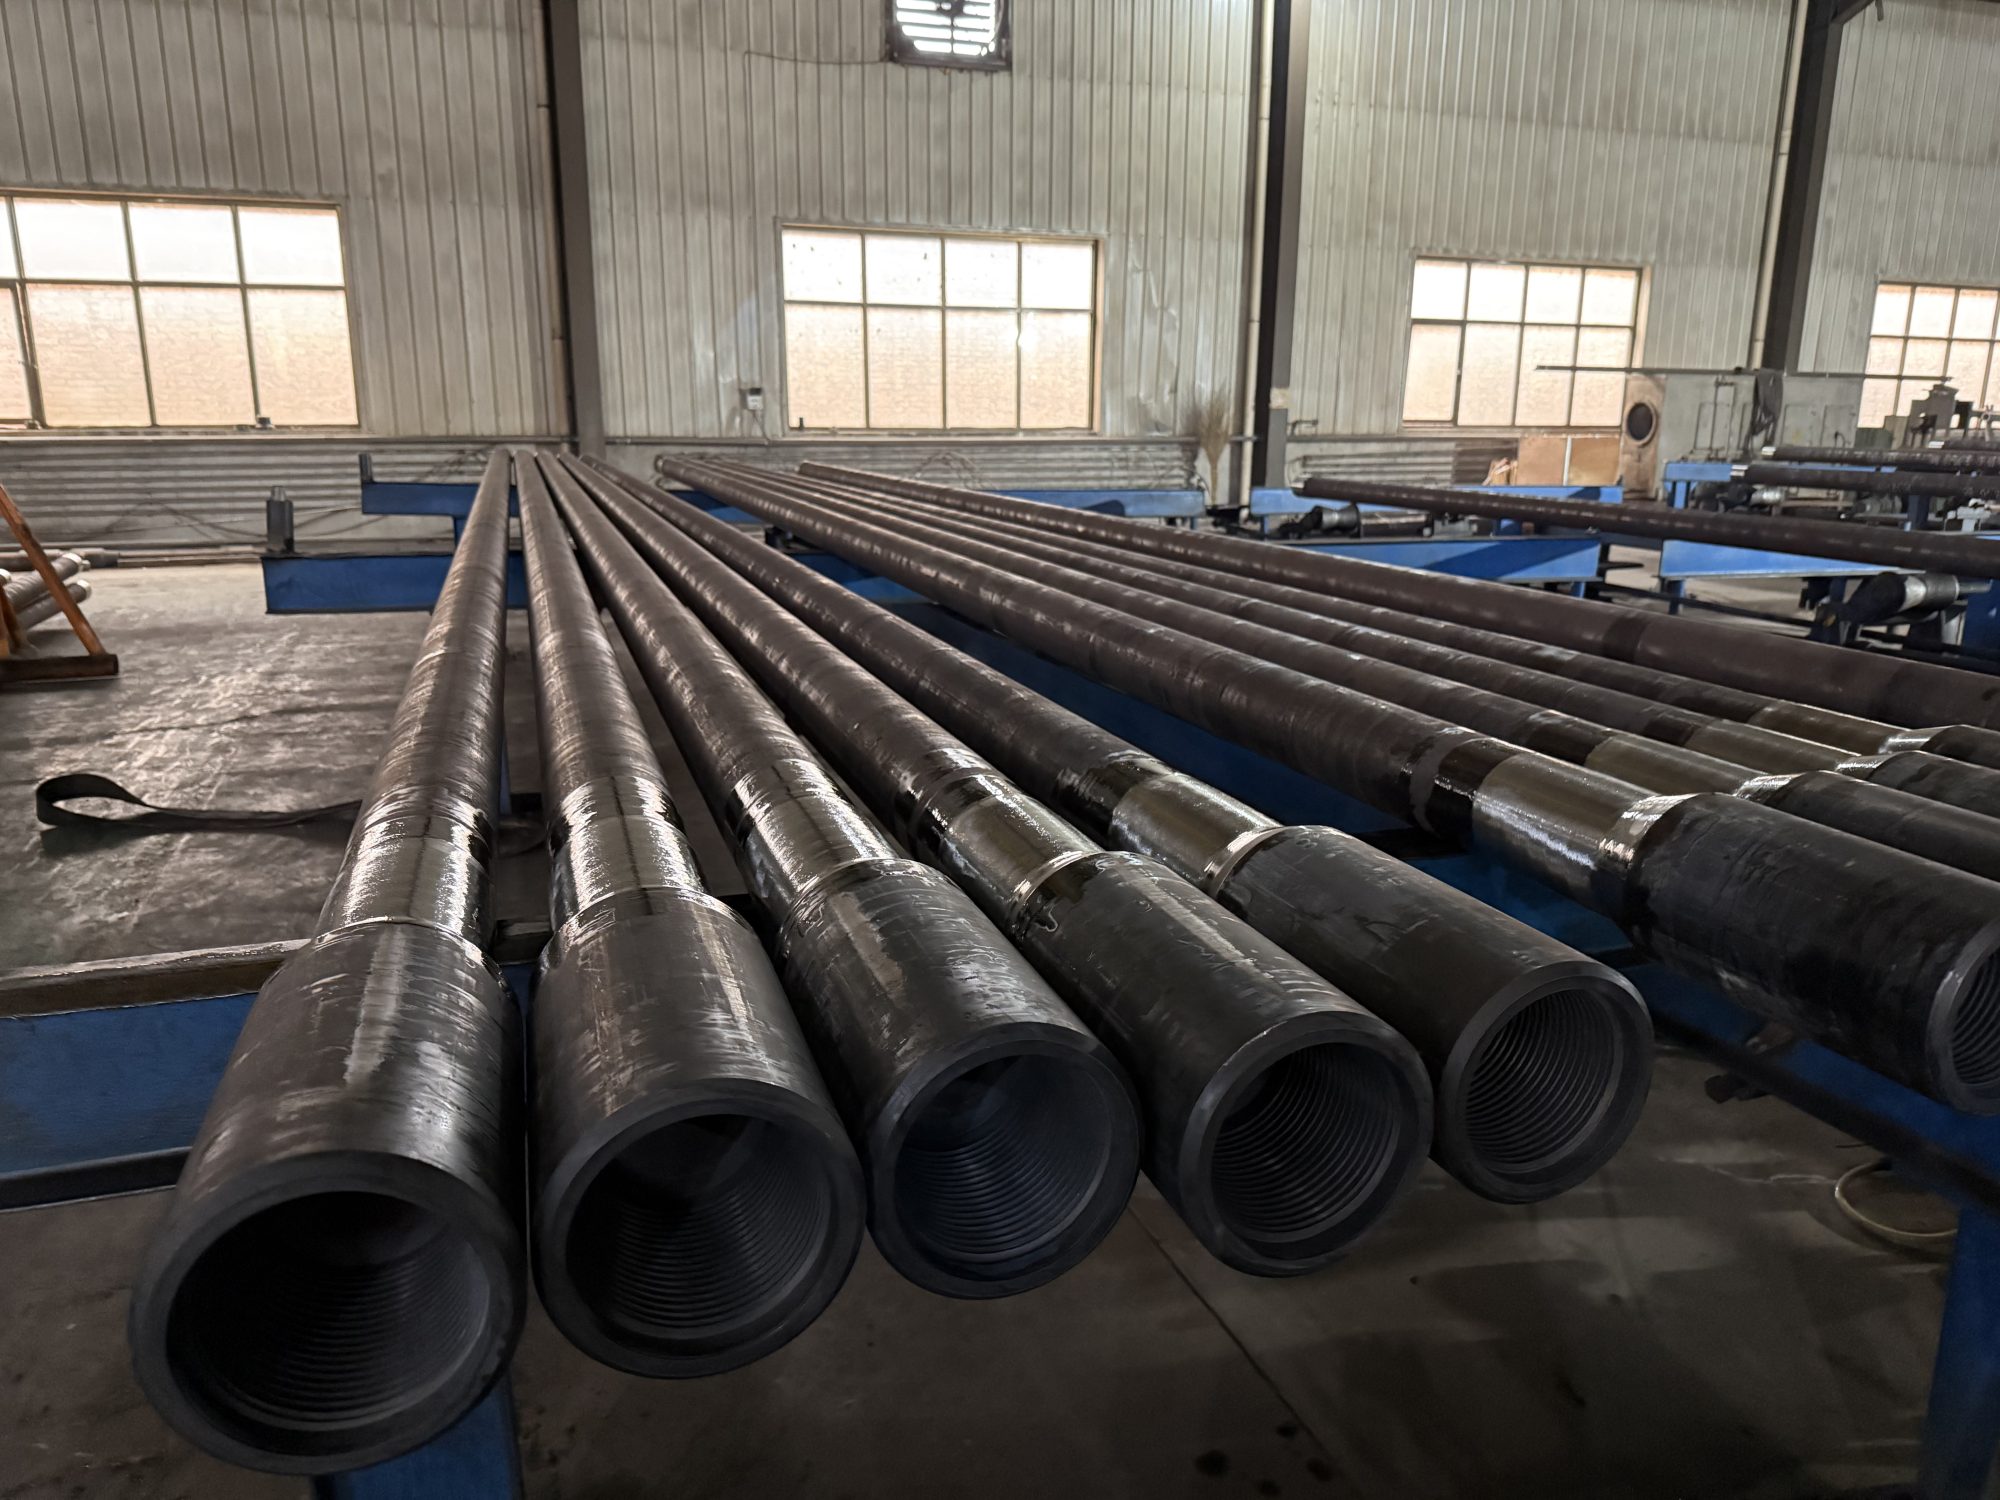
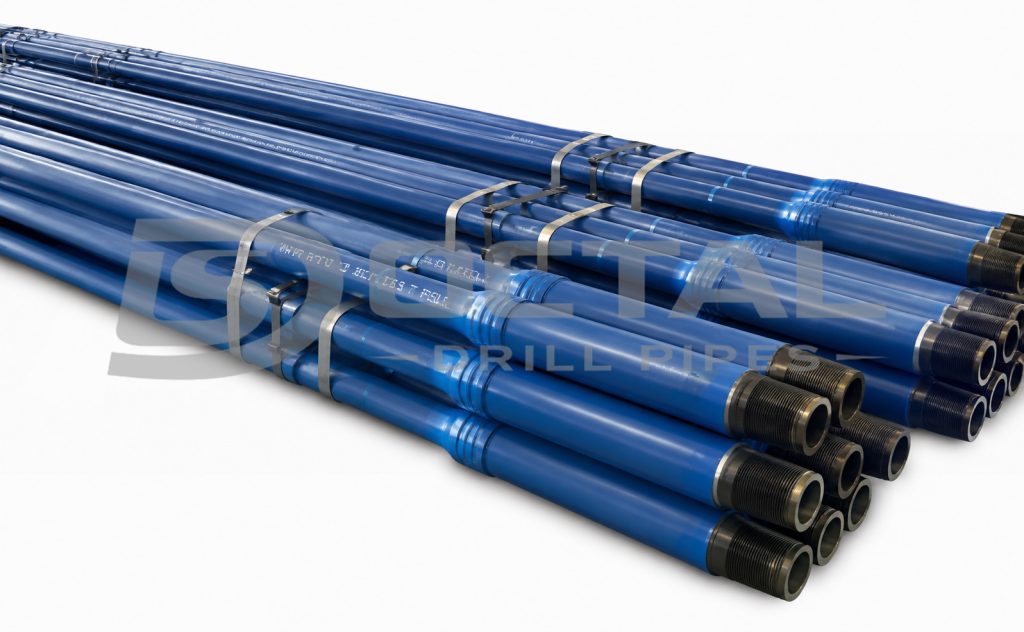
أنبوب الحفر الثقيل (HWDP) هو عنصر ساق حفر دوار سميك الجدار يُستخدم بشكل أساسي في تجميع قاع البئر (BHA) وفي الانتقال بين المثقبات الصلبة وأنابيب الحفر التقليدية.
على عكس أنبوب الحفر ذي الجدار الثقيل أو السميك المصنع وفق API 5DP, فإن HWDP وفق API 7-1 له متطلبات خاصة بالأبعاد والمواد والوصلات والمرور والفحص والعلامة وقابلية التتبع.
تقدم Octal Drill Pipes تكوينات أنابيب الحفر الثقيلة الملحومة والكلية والقياسية والحلزونية للعمودي والاتجاهي والأفقي وذو المدى الموسع والطحين والتوسيع السفلي وفتح البئر.
مواصفات أنبوب الحفر الثقيل
المواصفات الرئيسية لأنبوب الحفر الثقيل لا تقتصر على القدر الخارجي الاسمي للأنبوب.
| بند المواصفات | نطاق التوريد أو المتطلب النموذجي |
| نوع المنتج | HWDP ملحوم أو HWDP كلي |
| علامة الفحص المحدثة | قياسي/أملس, تضخيم مركزي, حلزوني, حلزوني كامل, أو ثلاثي الحلزون |
| القدر الخارجي الاسمي للأنبوب | من 2-7/8 بوصة إلى 6-5/8 بوصة |
| الأطوال الشائعة | 30 قدم أو 31 قدم; تكوينات النطاق 2 والنطاق 3 حسب المشروع |
| الوصلات | NC26, NC31, NC38, NC40, NC46, NC50, 5-1/2 FH, 6-5/8 FH, أو وصلة خاصة معتمدة |
| 1.000 بوصة | قبضة لأعلى وسن لأسفل ما لم يُحدد غير ذلك |
| مادة الجسم الملحوم | أنبوب فولاذي سبائكي سلس معالج حرارياً |
| مادة الوصلة | مطروقة مطفأة ومبردة, أو قضيب مطروق, أو فولاذ مدرفل على الساخن |
| المادة الكلية | قضيب فولاذي سبائكي مدرفل على الساخن أو مطروق يفي بمتطلبات مادة المثقب المنطبقة |
| القسم المركزي | جسم أملس, أو تضخيم مركزي, أو وسادة تآكل, أو ملف حلزوني مصنع |
| فحص التجويف | مندرج مرور بطول لا يقل عن 3.05 م (10 قدم) |
| فحص الخيوط | معايرة وفق API Spec 7-2 أو إجراء وصلة خاصة معتمد |
| 3.000 بوصة | تلبيد مقاوم للتآكل, طلاء بلاستيكي داخلي, جذور خيوط مشوهة على البارد, أخف تخفيف إجهاد للسن, تجويف قبضة, ربط وفك |
| مستندات الإصدار | MTC, تقرير أبعادي, سجلات NDT, تقرير صلادة, سجل معايرة الوصلة, تقرير مرور, قائمة علامات, وقائمة تعبئة |
تغطي نطاقات المنتجات الصناعية العامة عادةً حوالي من 2-7/8 بوصة إلى 6-5/8 بوصة.
جدول أوزان أنبوب الحفر الثقيل
يجب قراءة جدول أوزان أنبوب الحفر الثقيل مع القدر الخارجي والداخلي للوصلة وهندسة التضخيم المركزي والوصلة وطول القفل.
القيم التالية هي تكوينات قياسية تمثيلية.
| القدر الخارجي الاسمي للأنبوب | القدر الخارجي للتضخيم المركزي | الوصلة | القدر الخارجي × الداخلي للوصلة | الوزن المعدل التقريبي | الوزن التقريبي لكل قفل 31 قدم |
| تشمل تركيبات المواد التجارية الشائعة فولاذ AISI 1340 السبائكي المعدل لجسم الأنبوب الملحوم القياسي و AISI 4140H أو 4145H المعدل للوصلات. | 2-7/8 بوصة | ملحوم_كلي_وحلزوني_أنبوب_حفر_ثقيل_محسن | 3-5/16 بوصة | NC26 | 3-3/8 × 1-1/2 بوصة |
| تشمل تركيبات الوصلات API النموذجية: | القدر الخارجي النموذجي للوصلة | الحجم الاسمي لـ HWDP | 17.26 رطل/قدم | 535 رطل | 3-1/2 بوصة |
| القدر الخارجي النموذجي للوصلة | 3-3/8 بوصة | 2-7/8 بوصة | 4-3/4 × 2-1/4 بوصة | 23.48 رطل/قدم | 728 رطل |
| 3-3/8 بوصة | 4-3/4 بوصة | 3-1/2 بوصة | 4 بوصة | 5-1/4 × 2-9/16 بوصة | 29.92 رطل/قدم |
| 4-3/4 بوصة | 4 بوصة | القدر الخارجي والداخلي للأنبوب | الجدار الاسمي | 928 رطل | 4-1/2 بوصة |
| 4 بوصة | 6-1/4 × 2-3/4 بوصة | NC40 | 41.45 رطل/قدم | 1,285 رطل | 5 بوصة |
| 4-1/2 بوصة | 50.38 رطل/قدم | NC46 | 1,562 رطل | 5-1/2 بوصة | 7-1/4 × 3-1/4 بوصة |
61.63 رطل/قدم
1,911 رطل
6-5/8 بوصة
7-1/8 بوصة
8 × 4-1/2 بوصة
- 71.43 رطل/قدم
- 2,214 رطل
- تعتمد القيم أعلاه على تجميعات HWDP القياسية المدرجة علناً وقفل اسمي طوله 31 قدم.
- حساب والتحقق من وزن قفل HWDP
- التقدير الأساسي هو:
- وزن القفل التقريبي = وزن التجميع المعدل لكل قدم × طول القفل الفعلي
لا يشمل هذا الحساب تلقائياً واقيات الخيوط أو أطر النقل أو مواد التعبئة.
طول القفل الفعلي
| الوزن الصافي الفعلي لكل قفل | الكمية الإجمالية |
|---|---|
| وزن الحزمة أو الإطار | الوزن الإجمالي للشحن |
| رقم الصهر أو التتبع لكل قفل | 1.000 بوصة |
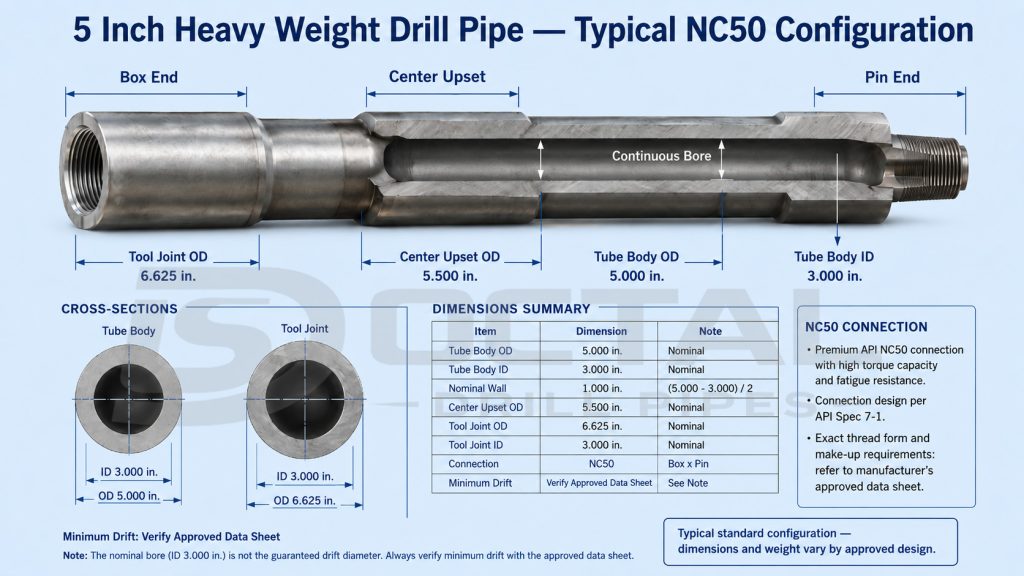
| مواصفات أنبوب الحفر الثقيل 5 بوصات | يُستخدم أنبوب الحفر الثقيل 5 بوصات على نطاق واسع في سلاسل الحفر المجهزة بأنبوب حفر 5 بوصات ووصلات NC50. |
| معامل HWDP 5 بوصات | التكوين القياسي النموذجي |
| قياسي, حلزوني, حلزوني كامل, أو ثلاثي الحلزون | القدر الخارجي لجسم الأنبوب |
| 5.000 بوصة | القدر الداخلي لجسم الأنبوب |
| سماكة الجدار الاسمية | 1.000 بوصة |
| القدر الخارجي للتضخيم المركزي | 5.500 بوصة |
| NC50 | القدر الخارجي للوصلة |
| 6.625 بوصة | تاريخ إعادة القطع السابق |
| القدر الداخلي للوصلة | قائمة مراجعة مواصفات HWDP |
| 3.000 بوصة | الوزن المعدل التقريبي |
50.38–50.49 رطل/قدم
حوالي 1,560 رطل
البناء الشائع
ملف تعريف اختياري
| ميزات اختيارية | تلبيد مقاوم للتآكل, تجويف القبضة, أخف تخفيف الإجهاد, جذور خيوط مشوهة على البارد, طلاء داخلي | تُظهر التكوينات المنشورة لـ 5 بوصات قدراً خارجياً 5 بوصات وتجويفاً 3 بوصات وجداراً اسمياً 1 بوصة ووصلات NC50 ووزن تجميع حوالي 50.4 رطل/قدم. | مواصفات_ومرجع_أوزان_أنبوب_الحفر_الثقيل |
|---|---|---|---|
| لا يجب اختيار عزم دوران الربط من كلمات «5 بوصات NC50» وحدها. | موضع أنبوب الحفر الثقيل في سلسلة الحفر | يتم وضع HWDP عادةً فوق المثقبات أو فوق مكونات BHA الصلبة الأخرى. | مكون سلسلة الحفر |
| الجدار والصلابة النسبية | الوظيفة الرئيسية | نقطة المراجعة الرئيسية | أنبوب الحفر التقليدي |
| جدار أرق وأكثر مرونة | ينقل عزم الدوران والحمل المحوري وسائل الحفر عبر طول السلسلة الرئيسية | درجة الأنبوب والجدار والوصلة وتاريخ الإرهاق | أنبوب الحفر الثقيل |
جدار سميك وصلابة وسيطة
يلطف تغير الصلابة, ويحمل وزناً موزعاً, ويعمل في أقسام الانتقال أو الانضغاط
- الانتقال فوق تجميع قاع البئر
- في بئر عمودي أو منحرف بشكل معتدل, يتم تثبيت HWDP فوق المثقبات لتقليل التغيير المفاجئ في الصلابة.
- القدر الداخلي للجسم والتضخيم المركزي والوصلة والتعرض الانحناءي والتلبيد
- المثقب
- ثقيل وصلب للغاية
- يوفر صلابة قرب المثقب والاستقرار والوزن المركزي على المثقب
- القدر الخارجي/الداخلي والصلابة والنقطة المحايدة وBSR الوصلة
- يغطي API RP 7G-2 مستويات الفحص وتأهيل الأفراد وطرق الفحص ومعايرة الأجهزة وتقييم العيوب والعلامة.
- التغيير المفاجئ من مثقب كبير صلب إلى أنبوب حفر مرن نسبياً يزيد من إجهاد الانحناء في منطقة الانتقال.
لا يضمن HWDP بشكل مستقل عمر إرهاق أطول.
الشد أو الانضغاط المحوري
هندسة الوصلة
حالة الوصلة
حالة الوصلة
انثناء سلسلة الحفر
- اتصال جدار البئر
- الخدمة السابقة وتاريخ الفحص
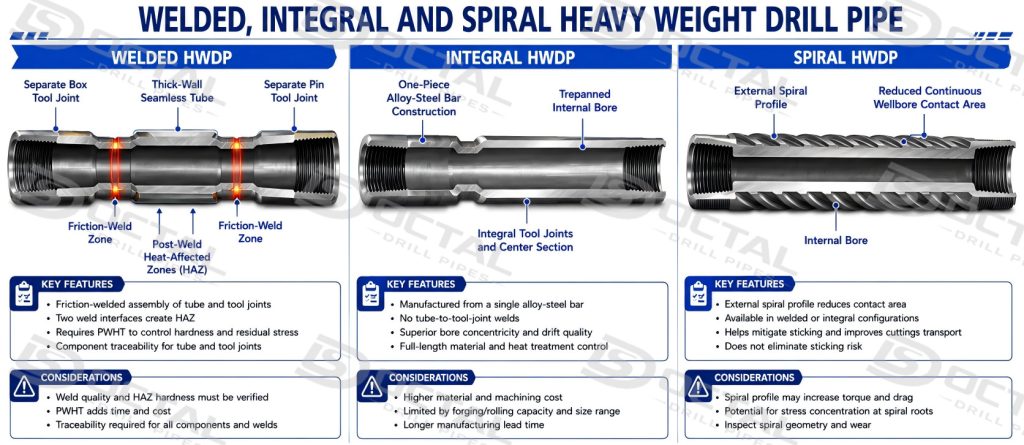
- أنواع أنبوب الحفر الثقيل
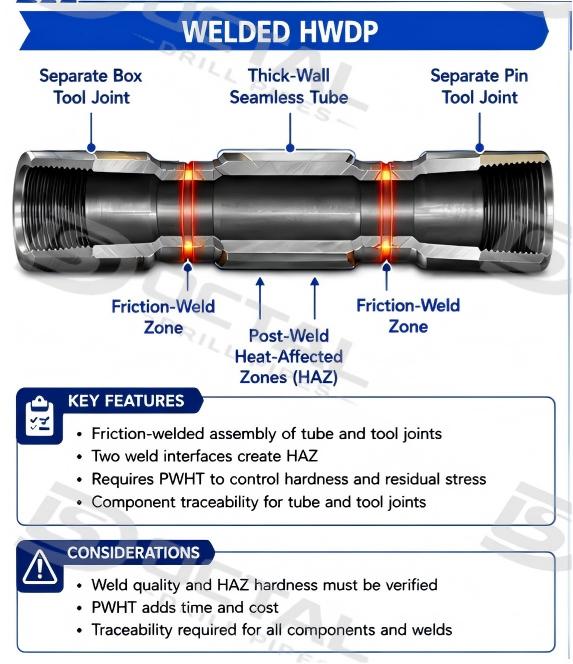
- أنبوب الحفر الثقيل الملحوم
- يتكون HWDP الملحوم من وصلة قبضة وأنبوب سلس سميك الجدار ووصلات سن.
وفقاً لـ API Spec 7-1, يجب أن يكون اللحام في قسم التضخيم بدلاً من نصف قطر الانتقال.
انثناء سلسلة الحفر
- اتصال جدار البئر
- الخدمة السابقة وتاريخ الفحص
- أنواع أنبوب الحفر الثقيل
- أنبوب الحفر الثقيل الملحوم
- يتكون HWDP الملحوم من وصلة قبضة وأنبوب سلس سميك الجدار ووصلات سن.
وفقاً لـ API Spec 7-1, يجب أن يكون اللحام في قسم التضخيم بدلاً من نصف قطر الانتقال.
البناء الملحوم مناسب للمشاريع التي تتطلب:
أحجام وتجويف أنابيب متعددة
تركيبات قدر خارجي وداخلي مختلفة للوصلات
وصلات API أو خاصة معتمدة
- وصلات طويلة مع بدل إعادة قطع مستقبلي
- تركيبات قوة محددة لجسم الأنبوب والوصلة
- نقاط الإصدار الرئيسية هي محاذاة اللحام والمعالجة الحرارية بعد اللحام وصلادة HAZ وفحص منطقة اللحام وقابلية التتبع.
- أنبوب الحفر الثقيل الكلي
- يتم تصنيع HWDP الكلي من قضيب فولاذي سبائكي واحد مدرفل على الساخن أو مطروق.
- تتطلب API Spec 7-1 أن يفي مادة HWDP الكلية بمتطلبات مادة المثقب المنطبقة.
يتم اختيار البناء الكلي حيث يتطلب المشروع:
تصنيع من قطعة واحدة
لا توجد واجهة لحام بين الأنبوب والوصلة
خصائص جسم عالية القوة
- أحجام صغيرة حيث يكون البناء الملحوم غير عملي
- مادة خاصة أو تكوينات غير مغناطيسية
- تحكم ضيق في تمركز التجويف وهندسة الجسم
- تشمل فحوصاته الحرجة نظافة القضيب وتوحيد المعالجة الحرارية والاستقامة والفحص غير المدمر بالكامل.
- أنبوب الحفر الثقيل الحلزوني
يصف HWDP الحلزوني الهندسة الخارجية, وليس بالضرورة مسار تصنيع منفصل.
يقلل القسم الحلزوني المصنع من مساحة الاتصال المستمرة بين العنصر الأنبوبي وجدار البئر.
تقليل اتصال الجدار الواسع
| إدارة التعرض للالتصاق التفاضلي | الحفاظ على مسارات التدفق الحلقية | تقليل السحب في أقسام مختارة من البئر |
|---|---|---|
| يجب مراجعة متطلبات المواد بشكل منفصل لـ جسم الأنبوب والوصلات والقضيب الكلي ومنطقة اللحام. | التحكم في الاتصال الموزع في الحفر الاتجاهي | لا يلغي الملف الحلزوني مشاكل الالتصاق أو تنظيف البئر. |
| يجب مراجعة متطلبات المواد بشكل منفصل لـ جسم الأنبوب والوصلات والقضيب الكلي ومنطقة اللحام. | المكون | مواد وخواص ميكانيكية لـ HWDP |
| يجب مراجعة متطلبات المواد بشكل منفصل لـ جسم الأنبوب والوصلات والقضيب الكلي ومنطقة اللحام. | المكون | مسار المواد |
| متطلب API 7-1 الرئيسي أو نقطة المراجعة | أنبوب سبائكي سلس طبيعي, أو طبيعي ومبرد, أو مطفأ ومبرد | الحد الأدنى لمقاومة الشد 655 ميجا باسكال (95,000 psi) |
| الحد الأدنى لمقاومة الخضوع 379 ميجا باسكال (55,000 psi) | جسم الأنبوب الملحوم | نفس ما سبق |
| الحد الأدنى للاستطالة 18% | الوصلة | مطروقة, أو قضيب مطروق, أو فولاذ مدرفل على الساخن |
| مطفأ ومبرد | اختبار صدم الوصلة | التحكم في الصهر أو دفعة المعالجة الحرارية |
متوسط ثلاثة عينات لا يقل عن 54 جول (40 قدم-رطل); لا تقل قيمة فردية عن 47 جول (35 قدم-رطل)
الجسم الكلي
متطلبات مادة المثقب لقطر وصلة المقابل
منطقة اللحام
| مسار لحام مؤهل وPWHT | صلادة سطح HAZ أقل من 37 HRC | القيم الميكانيكية لجسم الأنبوب وحد صلادة منطقة اللحام هي متطلبات API صريحة. |
|---|---|---|
| تشمل تركيبات المواد التجارية الشائعة فولاذ AISI 1340 السبائكي المعدل لجسم الأنبوب الملحوم القياسي و AISI 4140H أو 4145H المعدل للوصلات. | ملحوم_كلي_وحلزوني_أنبوب_حفر_ثقيل_محسن | وصلات HWDP والتخليص الداخلي |
| تشمل تركيبات الوصلات API النموذجية: | الحجم الاسمي لـ HWDP | الوصلة الشائعة |
| القدر الخارجي النموذجي للوصلة | 2-7/8 بوصة | NC26 |
| 3-3/8 بوصة | 3-1/2 بوصة | NC38 |
| 4-3/4 بوصة | القدر الخارجي والداخلي للأنبوب | 4-1/2 بوصة |
| 4 بوصة | NC40 | 5-1/4 بوصة |
| 4-1/2 بوصة | NC46 | 6-1/4 بوصة |
5 بوصة
5-1/2 بوصة
5-1/2 FH
7-1/4 بوصة
6-5/8 بوصة
6-5/8 FH
- 8 بوصة
- اسم الوصلة وحده لا يحدد الهندسة الكاملة.
- تتطلب API Spec 7-1 توريد وصلات HWDP قبضة لأعلى وسن لأسفل.
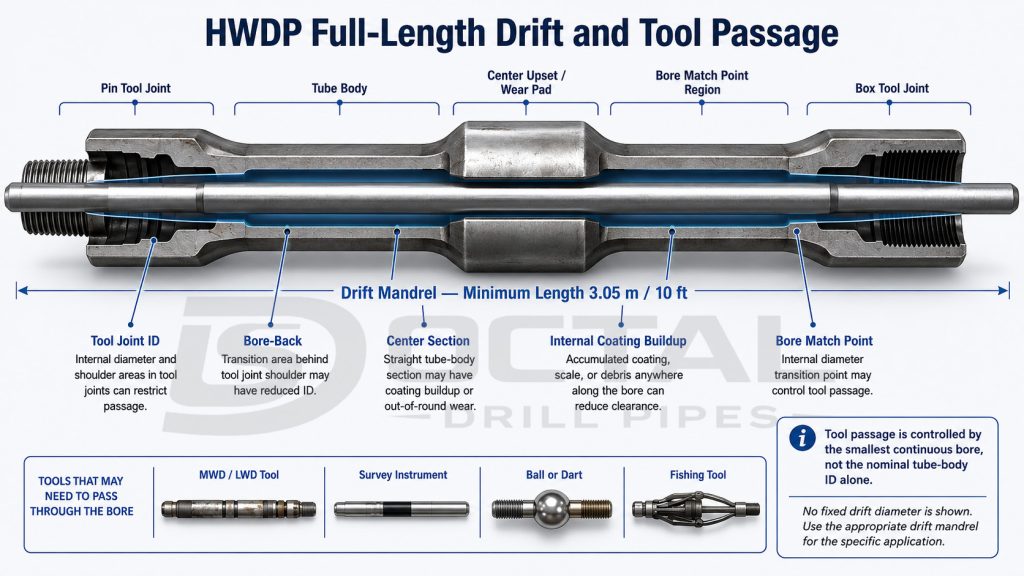
- قطر المرور ومرور الأداة
- يؤكد قطر المرور أدنى تجويف نظيف عبر تجميع HWDP الكامل.
- يجب فحص جميع تجاويف HWDP الملحومة والكلية المغطاة بـ API Spec 7-1 بمندرج مرور بطول لا يقل عن 3.05 م (10 قدم).
- يجب مراجعة قطر المرور مقابل:
- القدر الخارجي لأداة MWD أو LWD
قطر الكرة أو السهام
مرور أداة الصيد
بدل الطلاء الداخلي
عدم تطابق التجويف في القسم المركزي
القدر الداخلي للوصلة
تجويف قبضة الوصلة
مراجعة_وصلات_مرور_وتخليص_داخلي_HWDP
قد يكون أقل تقييدًا في الوصلة بدلاً من جسم الأنبوب الاسمي.
ميزات التحكم في الإرهاق والتآكل
أخف تخفيف إجهاد السن وتجويف قبضة الوصلة
يمكن لملامح تخفيف الإجهاد تقليل تركيز الإجهاد المحلي بالقرب من كتف السن وقاعدة خيط القبضة.
تلاحظ API أيضاً أن ميزات تخفيف الإجهاد تقلل قليلاً من مساحة المقطع العرضي للسن.
جذور الخيوط المشوهة على البارد
| يُدخل التشغيل على البارد إجهادات متبقية انضغاطية في جذر الخيط ويمكن أن يحسن المقاومة لبدء الإرهاق. | يتم معايرة الوصلات قبل التشغيل على البارد, ويتم تطبيق علامة CW المناسبة بعد العملية. |
|---|---|
| المعالجة بالفوسفات | يتم تطبيق معالجة الفوسفات بالزنك أو المنغنيز أو المجمع بالزنك والمنغنيز على الخيوط وأكتاف الإغلاق بعد المعايرة النهائية. |
| 31 قدم اسمي | التلبيد المقاوم للتآكل |
يمكن تطبيق التلبيد المقاوم للتآكل على الوصلات وعلى التضخيم المركزي البارز أو وسادة التآكل.
إذا لم يُحدد غير ذلك, تسرد API Spec 7-1 سماكات التلبيد التالية:
الموقع
السماكة الاسمية والتسامح
الوصلة
- 2.4 مم +0.8/−0.8 مم
- 2.4 مم +1.6/−0.8 مم
- إجراءات لحام التلبيد والأفراد مؤهلون وفقاً للمتطلبات المنطبقة من ASME BPVC القسم IX.
- تطبيقات HWDP حسب حالة الحفر
- الانتقال فوق تجميع قاع البئر
- في بئر عمودي أو منحرف بشكل معتدل, يتم تثبيت HWDP فوق المثقبات لتقليل التغيير المفاجئ في الصلابة.
- يجب أن تغطي مراجعة الاختيار:
- القدر الخارجي والداخلي للمثقب
القدر الخارجي والوزن والدرجة لأنبوب الحفر
الصلابة الانحناءية لـ HWDP
عدد أقفال HWDP
شدة انحناء جدار البئر
سرعة الدوران
موقع النقطة المحايدة
ميزات إرهاق الوصلة
الحفر الاتجاهي وعالي الزاوية
في قسم البناء أو الحفاظ أو الإسقاط, تخضع سلسلة الحفر لدوران وانحناء واتصال جدار وعزم دوران وحمل محوري مجمع.
نقطة التحكم المهمة ليست مجرد «استخدم المزيد من HWDP».
الأقسام الأفقية وذات المدى الموسع
| سبائك, موضع, سماكة, فحص التشققات | الفحص الأبعادي النهائي |
|---|---|
| في الأقسام الجانبية الطويلة, قد يتم وضع جزء من سلسلة الحفر في انضغاط لنقل القوة نحو المثقب. | يمكن لـ HWDP الحلزوني تقليل مساحة الاتصال المستمرة, لكنها لا تحل محل التنظيف السليم للبئر. |
| الطحين والتوسيع السفلي وفتح البئر | تحتاج تجميعات الطحين وفتح البئر إلى كتلة موزعة وانضغاط كافيين للحفاظ على تعشيق الأداة. |
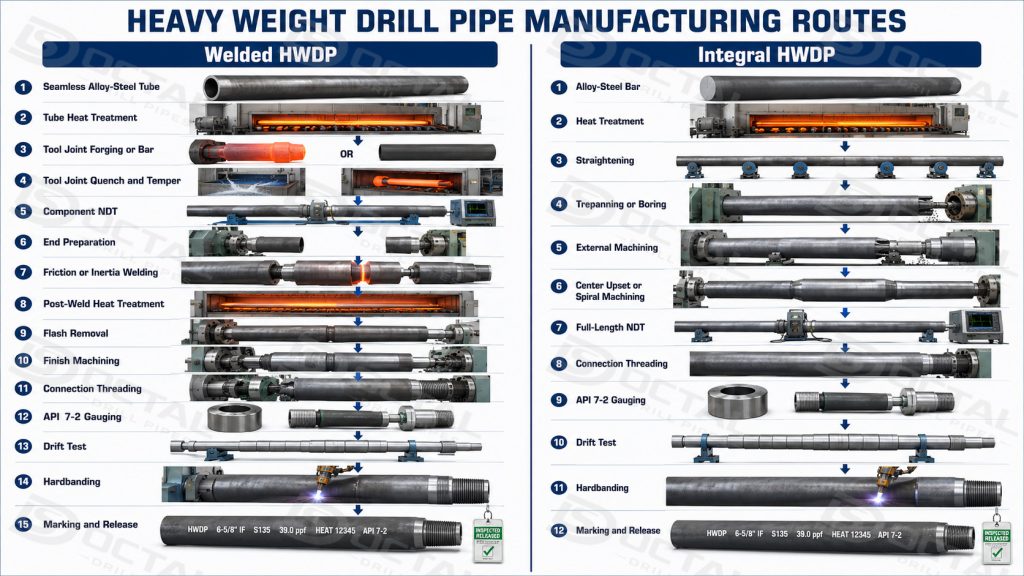
| تحدد الأدبيات التقنية للمنتجات العامة الطحين والتوسيع السفلي وفتح البئر والتحكم الاتجاهي والحمل الانضغاطي كواجب شائع لـ HWDP. | عملية تصنيع أنبوب الحفر الثقيل |
| مسار تصنيع HWDP الملحوم | تصنيع ومعالجة حرارية للأنبوب |
| الكيمياء, الخواص الميكانيكية, الجدار, القدر الخارجي/الداخلي, الاستقامة | تصنيع الوصلات |
| هوية المطروقة أو القضيب, التبريد والإطفاء, الصلادة, الخواص الصدمية | الفحص غير المدمر للمكونات |
| فحص العيوب السطحية والداخلية | المعالجة الميكانيكية الطرفية |
| هندسة تضخيم اللحام وأسطح المحاذاة | لحام الاحتكاك أو القصور الذاتي |
| موضع اللحام, التحكم في اللحام الزائد, معلمات العملية | المعالجة الحرارية بعد اللحام |
| قوة اللحام وصلادة HAZ أقل من 37 HRC | إزالة اللحام الزائد والمعالجة الميكانيكية النهائية |
| استمرارية التجويف والانتقال السلس | تصنيع خيوط الوصلة |
| NC50 | شكل الخيط, المخروطية, الخطوة, الكتف, الشطب, النعومة السطحية |
| المعايرة وفق API 7-2 | هوية المعاير, حالة المعايرة, سجل الفجوة |
| محاذاة التجويف, التمركز, نقطة التطابق | معالجة جذر الخيط |
| تشغيل على البارد عند تحديده | المعالجة بالفوسفات |
يتم تطبيقها بعد المعايرة النهائية
| سبائك, موضع, سماكة, فحص التشققات | الفحص الأبعادي النهائي |
|---|---|
| الأنبوب, التضخيم, الوصلة, الطول, المحاذاة | مندرج حد أدنى 10 أقدام وقدر مرور محدد |
| العلامة والإصدار | هوية الصهر, معرف التتبع, علامة API, قائمة التعبئة |
| مسار تصنيع HWDP الكلي | مرحلة الإنتاج |
| نقطة التحكم الرئيسية | استلام قضيب فولاذي سبائكي |
| رقم الصهر, الكيمياء, النظافة, الفحص غير المدمر الأولي | معالجة حرارية بالكامل |
| التوحيد الميكانيكي والصلادة | التقويم |
| الاستقامة بالكامل | الحفر أو التجويف |
| محاذاة التجويف, التمركز, نقطة التطابق | المعالجة الميكانيكية الخارجية |
| الوصلات, قسم الجسم, التضخيم المركزي, الملف الحلزوني | الفحص بالكامل |
| العيوب السطحية والداخلية | تصنيع الخيوط والمعايرة |
API 7-2 أو إجراء وصلة خاصة معتمد
اختبار المرور
| تخليص التجويف الكامل | التلبيد والطلاء |
|---|---|
| الهندسة, السماكة, الالتصاق, الفحص النهائي | العلامة وإصدار المستندات |
| قابلية التتبع من الصهر إلى القفل | التحكم في الأبعاد ومحاذاة اللحام |
| بالنسبة لـ HWDP الملحوم, تتحكم API Spec 7-1 في المحاذاة بين محاور الأنبوب والوصلة. | بند المحاذاة |
الحد الأقصى
انحراف زاوي, الحجم 4 بوصات وأصغر
10 مم/م أو 0.010 بوصة/بوصة
| انحراف زاوي, أكبر من 4 بوصات | 8 مم/م أو 0.008 بوصة/بوصة | انحراف موازٍ | 3.2 مم أو 0.125 بوصة TIR |
|---|---|---|---|
| يتم وضع اللحام داخل منطقة التضخيم بدلاً من نصف قطر الانتقال بين الأنبوب ومخروط الوصلة. | الفحص والقابلية للتتبع | شهادة المنتج مفيدة فقط عندما يمكن تتبعها إلى قفل HWDP الفعلي. | الفحص أو السجل |
| كيف يتم فحصه | ما يؤكده | المخاطر التي يتم التحكم فيها | شهادة المواد والتحليل الكيميائي |
| يتم تحديد أجسام الأنابيب والوصلات والقضبان الكلية برقم الصهر والفحص مقابل التركيب الكيميائي المحدد. | درجة المواد ورقم الصهر والتركيب السبائكي. | استبدال المواد أو الصهور المختلطة أو السبائك غير الصحيحة. | اختبار الشد |
| يتم شد عينة من دفعة المعالجة الحرارية المنطبقة حتى الكسر بعد المعالجة الحرارية النهائية. | مقاومة الخضوع ومقاومة الشد والاستطالة النسبية. | قوة غير كافية أو معالجة حرارية غير صحيحة. | اختبار صدم شاربي V-الشق |
| يتم اختبار ثلاث عينات من الوصلات عند درجة الحرارة المحددة. | طاقة الصدم واتجاه العينة ودرجة الحرارة والصهر والدفعة. | لزوجة منخفضة والتعرض للكسر الهش. | اختبار الصلادة |
| يتم أخذ قراءات الصلادة من الوصلات ومناطق الجسم وكل منطقة متأثرة حرارياً ملحومة. | اتساق المعالجة الحرارية وحالة منطقة اللحام. | صلادة مفرطة أو HAZ هشة أو معالجة حرارية غير متساوية. | UT أو فحص داخلي مكافئ |
| يقوم معدات الموجات فوق الصوتية المؤهلة بمسح الأنبوب أو القضيب الكلي أو مادة الوصلة. | استمرارية المواد الداخلية وقبول المؤشرات. | شقوق داخلية أو تقشير أو شوائب أو انكماش. | MPI أو فحص سطحي مكافئ |
| يتم مغنطة الوصلات والتضخيمات والانتقالات المصنعة ومناطق اللحام المحددة. | الحالة السطحية وقريبة من السطح. | شقوق حول الخيوط والأكتاف والتضخيمات وانتقالات اللحام. | فحص منطقة لحام الاحتكاك |
| يتم مراجعة موضع اللحام وإزالة اللحام الزائد والمحاذاة والمعالجة الحرارية بعد اللحام وصلادة HAZ. | عملية اللحام والمحاذاة والصلادة وحالة الإصدار. | ترابط ضعيف أو إزاحة لحام أو مناطق صلبة أو تركيز إجهاد محلي. | تقرير أبعادي وتقرير محاذاة |
| يتم قياس القدر الخارجي والداخلي وقسم الجدار والتضخيم المركزي وأبعاد الوصلة والطول الإجمالي والاستقامة. | الأبعاد الفعلية وهندسة التجميع. | مشاكل التركيب أو تجويف مقيد أو مشاكل مناولة أو حمل مركزي. | تقرير معايرة الوصلة |
| يتم فحص وصلات السن والقبضة بمعاير API Spec 7-2 معايرة. | شكل الخيط والمخروطية والفجوة والكتف والشطب وهوية الوصلة. | عدم تطابق الوصلة أو ربط غير صحيح أو التقطيع أو تداخل الكتف. | اختبار المرور بالكامل |
| يمرر مندرج مرور بطول لا يقل عن 3.05 م (10 قدم) عبر كلا الوصلات وجسم الأنبوب والقسم المركزي. | أدنى تجويف مستمر. | إعاقة أدوات MWD/LWD أو الكرات أو السهام أو أدوات الصيد. | فحص التلبيد المقاوم للتآكل |
يتم فحص السبائك والموقع وعرض الحزام والسماكة والملف وحالة السطح والتشققات المرئية.
الموضع الصحيح للتلبيد والتشطيب المقبول.
تآكل سريع أو تراكم مفرط أو تشققات أو تلف الغلاف.
العلامة وقائمة التعبئة وخريطة الدفعات
يتم ربط هوية كل قفل بصهر مادته وسجل لحامه وحالة فحصه وحزمته وطوله ووزنه.
- قابلية التتبع من القفل إلى المستند ومن القفل إلى الشحن.
- عدم تطابق المستند أو دفعات مختلطة أو فقدان التتبع بعد التعبئة.
- تشمل العلامة المتوافقة مع API هوية الشركة المصنعة وقطر الأنبوب وتعيين الوصلة وAPI 7-1 ومعرف التتبع.
- فحص HWDP المستخدم
- لا تؤكد شهادة MTC للمنتج الجديد الحالة المتبقية لقفل HWDP المستخدم.
- يغطي API RP 7G-2 مستويات الفحص وتأهيل الأفراد وطرق الفحص ومعايرة الأجهزة وتقييم العيوب والعلامة.
- تشمل مجالات المراجعة النموذجية لـ HWDP المستخدم:
- القدر الخارجي المتبقي للوصلة
- القدر الخارجي المتبقي للتضخيم المركزي
- جدار الجسم والتآكل
- تلف الخيط والكتف
تشقق الإرهاق
حالة التلبيد المقاوم للتآكل
| الغسل أو التآكل الداخلي | الاستقامة |
|---|---|
| إعاقة التجويف | تاريخ إعادة القطع السابق |
| علامة الفحص المحدثة | قائمة مراجعة مواصفات HWDP |
| يجب أن توفر المواصفات التقنية الكاملة المعلومات التالية قبل الإنتاج: | المعلومات المطلوبة |
| مثال | البناء |
| ملحوم أو كلي | الملف الخارجي |
| قياسي, حلزوني, حلزوني كامل, أو ثلاثي الحلزون | القدر الخارجي والداخلي للأنبوب |
| 5 × 3 بوصة | الجدار الاسمي |
| 1.000 بوصة | الطول |
| 31 قدم اسمي | الوصلة |
| NC50 | القدر الخارجي والداخلي للوصلة |
| 6-5/8 × 3 بوصة | اتجاه الوصلة |
| قبضة لأعلى, سن لأسفل | التضخيم المركزي أو وسادة التآكل |
| القدر الخارجي 5-1/2 بوصة | التلبيد المقاوم للتآكل |
| سبائك, مواقع, بارز أو مغروس, سماكة | الطلاء الداخلي |
| النوع وطول الطلاء | ميزات الإرهاق |
| SRG السن, تجويف قبضة الوصلة, جذور مشوهة على البارد | حالة الخدمة |
| عمودي, اتجاهي, أفقي, طحين, كبريتيد الهيدروجين, حراري أرضي | التخليص الداخلي |
API 7-1, API 7-2, API RP 7G-2, NS-1, DS-1, أو ITP المشروع
فحص طرف ثالث
- نقاط الحضور والشهود والمراجعة والإصدار
- المستندات المطلوبة
- MTC, NDT, صلادة, CVN, معاير, مرور, علامة, قائمة تعبئة
- قائمة_مراجعة_فحص_وتتبع_أنبوب_الحفر_الثقيل_النهائي_واضح
- تحميل
- أنبوب الحفر الثقيل لخدمة كبريتيد الهيدروجين
- لا يثبت التوافق القياسي مع API 7-1 بمفرده المقاومة لـ التشقق الإجهادي الكبريتيدي في بيئة H₂S.
- الضغط الجزئي لـ H₂S
- درجة الحرارة
- تركيز الكلوريد
- كيمياء سائل الحفر
درجة المواد
صلادة جسم الأنبوب
صلادة الوصلة
صلادة منطقة اللحام
طريقة تأهيل SSC
اختبار NACE TM0177 عند تحديده
اختبار خاص بالدفعة وسجلات المعالجة الحرارية
يوفر مصنعو أدوات الحفر التجاري درجات مواد منفصلة لـ HWDP للخدمة الكبريتيدية أو الحرجة.
بالنسبة لـ HWDP الملحوم لخدمة كبريتيد الهيدروجين, يجب مراجعة جسم الأنبوب والوصلات ومنطقة لحام الاحتكاك بشكل منفصل.
الأسئلة الشائعة
ما هو أنبوب الحفر الثقيل؟
أنبوب الحفر الثقيل هو مكون وسيط لسلسلة الحفر ذو جسم سميك الجدار ووصلات طويلة وعادة ما يتم تضخيم مركزي أو وسادة تآكل.
هل أنبوب الحفر الثقيل هو نفسه أنبوب الحفر ذي الجدار السميك وفق API 5DP؟
لا. تُستخدم عبارة أنبوب الحفر الثقيل أحياناً بشكل فضفاض, لكن HWDP وفق API Spec 7-1 هو عنصر منفصل لسلسلة الحفر الدوارة.
ما هو الفرق بين HWDP والمثقب؟
المثقب أثقل وأكثر صلابة ويُستخدم بشكل أساسي لتوفير صلابة قرب المثقب والوزن المركزي على المثقب.
ما هي الأحجام الأكثر شيوعاً لأنبوب الحفر الثقيل؟
تشمل الأحجام الشائعة 2-7/8, 3-1/2, 4, 4-1/2, 5, 5-1/2, و 6-5/8 بوصة.
لماذا يكون لقفلي HWDP 5 بوصة أوزان مختلفة؟
يتغير الوزن مع القدر الداخلي للأنبوب وسماكة الجدار والقدر الخارجي والداخلي للوصلة والوصلة وهندسة التضخيم المركزي والملف الحلزوني والتلبيد والطول الفعلي.
ما هو الأفضل: HWDP الملحوم أم الكلي؟
لا يوجد بناء واحد أفضل تلقائياً لكل عملية. يوفر HWDP الملحوم مرونة أكبر في تركيبات الأنبوب والوصلة والوصلة.
كم عدد أقفال HWDP المطلوبة في سلسلة الحفر؟
لا يوجد كمية ثابتة عالمية. تعتمد الكمية المطلوبة على صلابة المثقب وخصائص أنبوب الحفر ومسار البئر وشدة انحناء جدار البئر وعزم الدوران والسحب والانثناء.
هل يمكن استخدام HWDP القياسي في خدمة H₂S؟
التوافق مع API 7-1 وحده لا يكفي. تتطلب خدمة H₂S مسار مواد وصلادة مؤهل.
ما هي المستندات التي يجب أن تصاحب HWDP الجديد؟