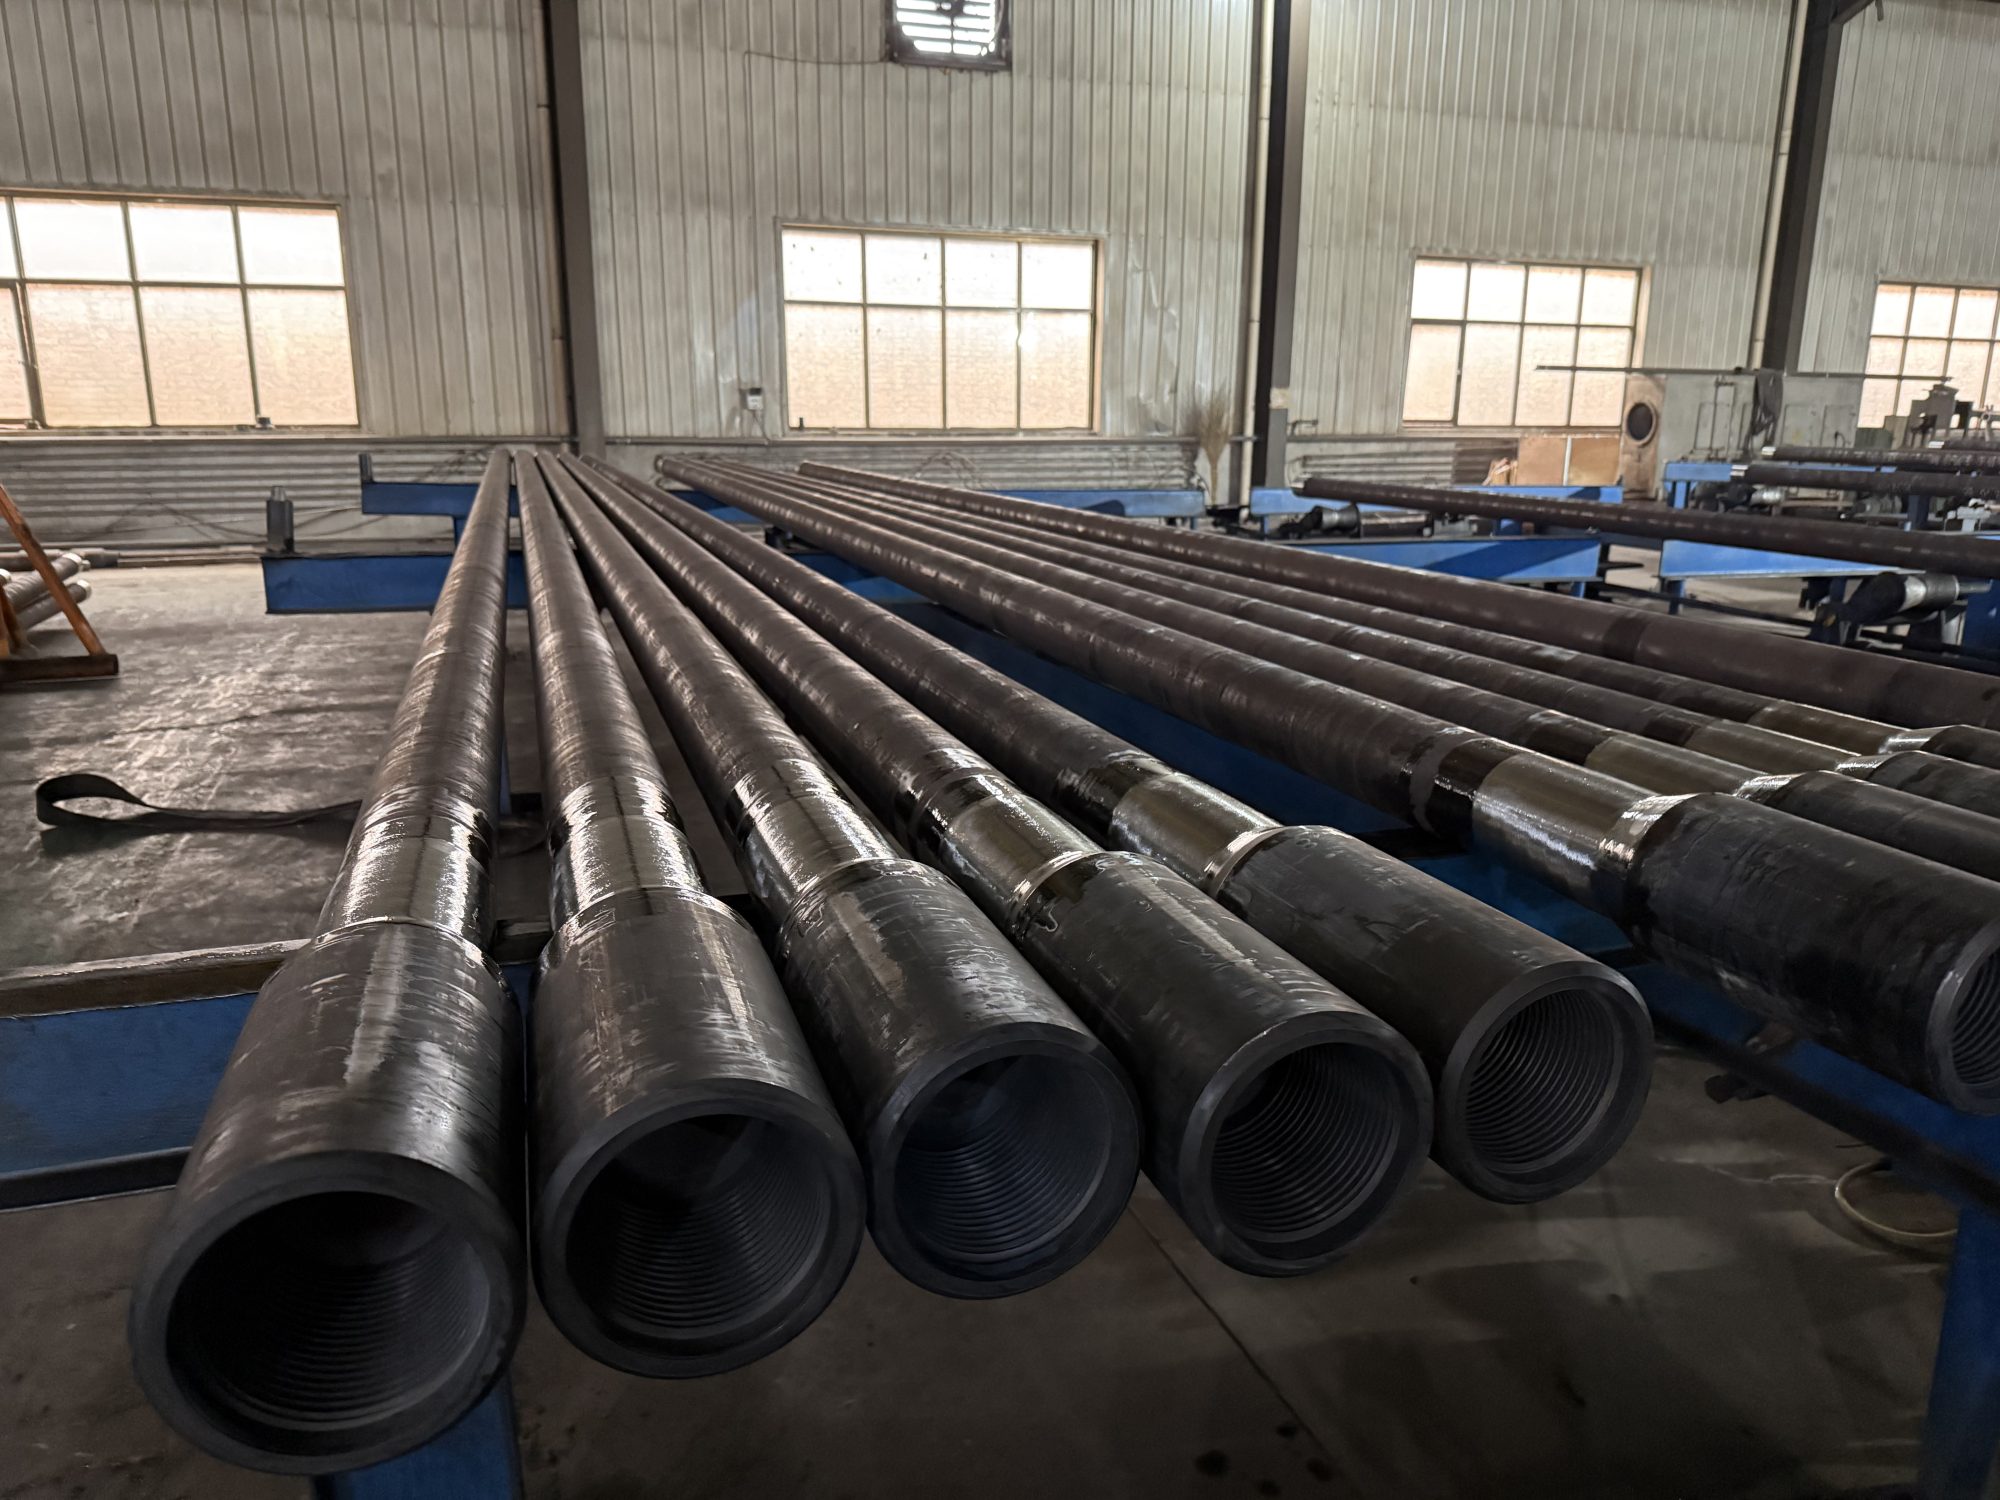
Утяжелённая бурильная труба (HWDP) — это элемент бурильной колонны с толстыми стенками, используемый в основном в забойной компоновке (BHA) и в переходе между жёсткими утяжелителями и обычной бурильной трубой. Она изготавливается либо как цельный компонент, обработанный из горячекатаного или кованого легированного стального прутка, либо как сварная сборка.
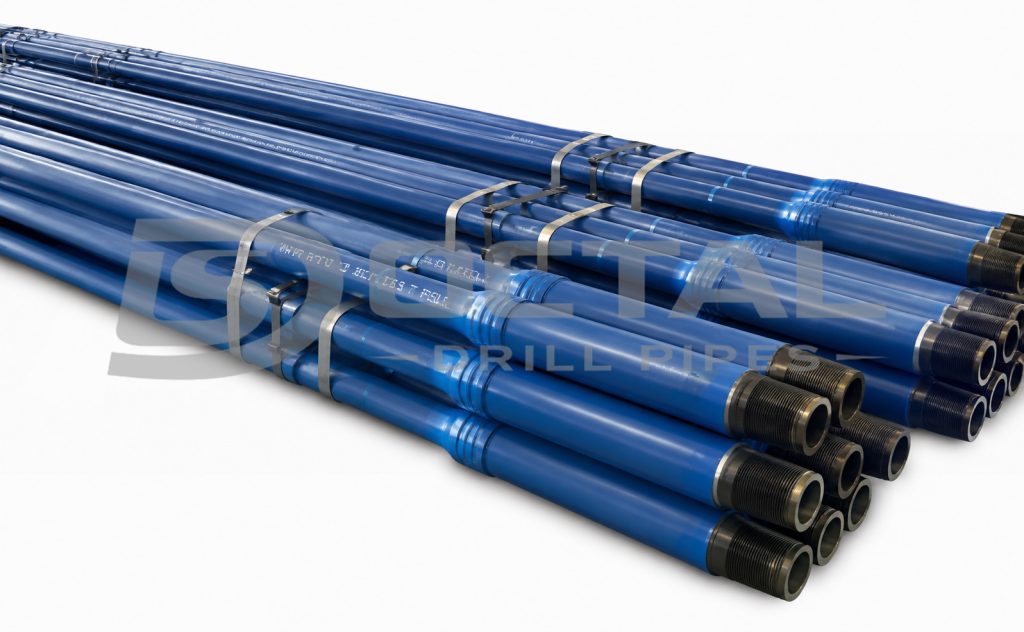
В отличие от бурильной трубы с толстыми стенками, изготовленной по API 5DP, HWDP по API 7-1 имеет собственные требования к размерам, материалам, соединениям, проходному калибру, контролю, маркировке и прослеживаемости. Обычно она устанавливается там, где буровая программа требует контролируемого перехода жёсткости, дополнительного распределённого веса или трубного элемента, способного работать в сжатии.
Octal Drill Pipes поставляет конфигурации сварной, цельной, стандартной и спиральной утяжелённой бурильной трубы для вертикального, направленного, горизонтального бурения, бурения с увеличенным достижением, фрезерования, подрасширения и расширения скважины. Окончательные размеры согласовываются с геометрией BHA, системой соединений, требуемым внутренним зазором, программой износостойкой наплавки и планом контроля.
Спецификации утяжелённой бурильной трубы
Основные спецификации утяжелённой бурильной трубы не ограничиваются номинальным НД трубки. Полный технический даташит должен определять отверстие трубки, сечение стенки, центральное утолщение, размеры замкового соединения, соединение, проходной калибр, вес сборки, износостойкую наплавку, длину, маршрут материала и пакет контроля.
| Позиция спецификации | Типичный диапазон поставки или требование |
| Тип продукта | Сварная HWDP или цельная HWDP |
| Наружный профиль | Стандартная/гладкая, с центральным утолщением, спиральная, полностью спиральная или трёхспиральная |
| Номинальный НД трубки | от 2-7/8 дюйма до 6-5/8 дюйма |
| Распространённые длины | 30 фт или 31 фт; конфигурации Range 2 и Range 3 по проекту |
| Соединения | NC26, NC31, NC38, NC40, NC46, NC50, 5-1/2 FH, 6-5/8 FH или утверждённое проприетарное соединение |
| Ориентация соединения | Муфта вверху и штуцер внизу, если не указано иное |
| Материал сварного тела | Термообработанная бесшовная легированная стальная трубка |
| Материал замкового соединения | Закалённая и отпущенная поковка, кованый пруток или горячекатаная сталь |
| Цельный материал | Горячекатаный или кованый легированный стальной пруток, соответствующий применимым требованиям к материалу утяжелителя |
| Центральный участок | Гладкое тело, центральное утолщение, износостойкая накладка или обработанный спиральный профиль |
| Контроль отверстия | Проходной калибр длиной не менее 3,05 м (10 фт) |
| Контроль резьбы | Калибровка по API Spec 7-2 или утверждённая процедура проприетарного соединения |
| Дополнительные функции | Износостойкая наплавка, внутреннее пластиковое покрытие, холоднодеформированные корни резьбы, канавка для снятия напряжений штуцера, расточка муфты, навёртывание/свинчивание |
| Документы выпуска | MTC, размерный отчёт, записи НК, отчёт по твёрдости, запись калибра соединения, отчёт по проходному калибру, список маркировки и упаковочный лист |
Общедоступные отраслевые диапазоны продуктов обычно охватывают примерно от 2-7/8 дюйма до 6-5/8 дюйма, со стандартными и спиральными конструкциями, соединениями API и двухторцевыми, а также дополнительными внутренним покрытием или функциями контроля усталости.
Таблица весов утяжелённой бурильной трубы
Таблицу весов утяжелённой бурильной трубы следует читать совместно с НД и ВД замкового соединения, геометрией центрального утолщения, соединением и длиной замка. Два замка с одинаковым номинальным НД трубки могут иметь разные веса сборки, поскольку отверстие соединения, диаметр замкового соединения, спиральный профиль, износостойкая наплавка и общая длина различаются.
Следующие значения являются репрезентативными стандартными конфигурациями. Они подходят для предварительного сравнения, но утверждённый производственный даташит должен контролировать окончательные размеры и вес отгрузки.
| Номинальный НД трубки | НД центрального утолщения | Соединение | НД × ВД замкового соединения | Приблизительный скорректированный вес | Приблизительный вес замка 31 фт |
| 2-7/8 дюйма | 3-5/16 дюйма | NC26 | 3-3/8 × 1-1/2 дюйма | 17,26 фунт/фт | 535 фунтов |
| 3-1/2 дюйма | 4 дюйма | NC38 | 4-3/4 × 2-1/4 дюйма | 23,48 фунт/фт | 728 фунтов |
| 4 дюйма | 4-1/2 дюйма | NC40 | 5-1/4 × 2-9/16 дюйма | 29,92 фунт/фт | 928 фунтов |
| 4-1/2 дюйма | 5 дюймов | NC46 | 6-1/4 × 2-3/4 дюйма | 41,45 фунт/фт | 1285 фунтов |
| 5 дюймов | 5-1/2 дюйма | NC50 | 6-5/8 × 3 дюйма | 50,38 фунт/фт | 1562 фунта |
| 5-1/2 дюйма | 6 дюймов | 5-1/2 FH | 7-1/4 × 3-1/4 дюйма | 61,63 фунт/фт | 1911 фунт |
| 6-5/8 дюйма | 7-1/8 дюйма | 6-5/8 FH | 8 × 4-1/2 дюйма | 71,43 фунт/фт | 2214 фунтов |
Значения выше основаны на общедоступных стандартных сборках HWDP и номинальном замке длиной 31 фт. Спиральные, с большим отверстием, с премиальным соединением или цельнообработанные конфигурации могут давать другие веса.
Расчёт и верификация веса замка HWDP
Базовая оценка:
Приблизительный вес замка = скорректированный вес сборки на фут × фактическая длина замка
Этот расчёт не включает автоматически предохранители резьбы, транспортные рамы, упаковочные материалы или специфичные для конфигурации аксессуары. Для логистического планирования в упаковочном листе должно быть указано:
- Фактическая длина замка
- Фактический чистый вес на замок
- Общее количество
- Вес связки или рамы
- Валовый вес отгрузки
- Номер плавки или прослеживаемости для каждого замка
Спецификации утяжелённой бурильной трубы 5 дюймов
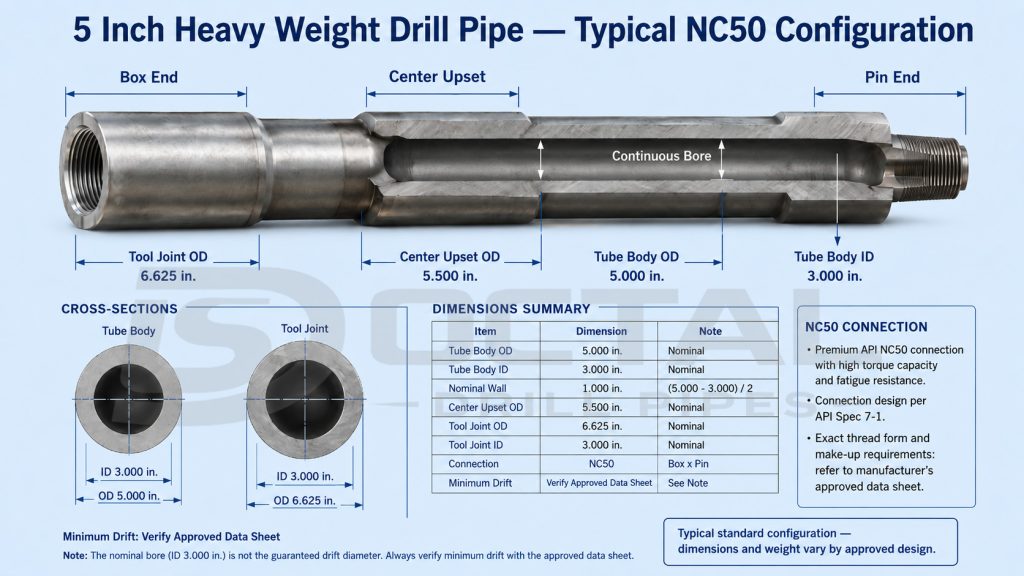
Утяжелённая бурильная труба 5 дюймов широко используется в бурильных колоннах, оснащённых бурильной трубой 5 дюймов и соединениями NC50, где она обеспечивает практичный баланс распределённого веса, изгибной жёсткости и внутреннего зазора. Типичная конфигурация использует тело трубки 5 дюймов с роторным соединением с торцевым упором NC50, в то время как НД замкового соединения, ВД и центральное утолщение определяют окончательную жёсткость и вес.
| Параметр HWDP 5 дюймов | Типичная стандартная конфигурация |
|---|---|
| НД тела трубки | 5,000 дюйма |
| ВД тела трубки | 3,000 дюйма |
| Номинальная толщина стенки | 1,000 дюйма |
| НД центрального утолщения | 5,500 дюйма |
| Соединение | NC50 |
| НД замкового соединения | 6,625 дюйма |
| ВД замкового соединения | 3,000 дюйма |
| Приблизительный скорректированный вес | 50,38–50,49 фунт/фт |
| Приблизительный вес замка 31 фт | Около 1560 фунтов |
| Распространённая конструкция | Сварная или цельная |
| Дополнительный профиль | Стандартный, спиральный, полностью спиральный или трёхспиральный |
| Дополнительные функции | Износостойкая наплавка, расточка отверстия, канавка для снятия напряжений, холоднодеформированные корни резьбы, внутреннее покрытие |
Опубликованные конфигурации 5 дюймов показывают НД 5 дюймов, отверстие 3 дюйма, номинальную стенку 1 дюйм, соединение NC50 и приблизительный вес сборки 50,4 фунт/фт.
Крутящий момент навёртывания не следует выбирать только по словам «5 дюймов NC50». НД и ВД замкового соединения, оставшаяся площадь торца, прочность материала, состояние соединения, коэффициент трения резьбового состава и утверждённый даташит соединения — всё это влияет на допустимый крутящий момент.
Положение утяжелённой бурильной трубы в бурильной колонне
HWDP обычно располагается над утяжелителями или над другими жёсткими компонентами BHA. Его цель — не просто добавить вес. Он создаёт промежуточный участок между компонентами со значительно разной изгибной жёсткостью.
| Компонент бурильной колонны | Относительная стенка и жёсткость | Основная функция | Основная точка рассмотрения |
|---|---|---|---|
| Обычная бурильная труба | Более тонкая стенка и более гибкая | Передаёт крутящий момент, осевую нагрузку и буровой раствор по основной длине колонны | Марка трубы, стенка, соединение, история усталости |
| Утяжелённая бурильная труба | Толстая стенка и промежуточная жёсткость | Смягчает изменение жёсткости, несёт распределённый вес и работает в переходных или сжимаемых участках | ВД тела, центральное утолщение, соединение, изгибное воздействие, износостойкая наплавка |
| Утяжелитель | Тяжёлый и высокожёсткий | Обеспечивает жёсткость вблизи долота, стабилизацию и концентрированный вес на долото | НД/ВД, жёсткость, нейтральная точка, BSR соединения |
Резкий переход от большого жёсткого утяжелителя к относительно гибкой бурильной трубе увеличивает изгибные напряжения в переходной зоне. HWDP размещается между ними, чтобы снизить степень этого скачка жёсткости. Отраслевые буровые справочники также описывают HWDP как более жёсткую, чем бурильная труба, но менее жёсткую, чем утяжелители, поэтому она используется как переходный элемент.
HWDP самостоятельно не гарантирует более длительный срок службы усталости. Фактическое воздействие усталости всё равно зависит от:
- Интенсивность искривления ствола
- Скорость ротора
- Осевое растяжение или сжатие
- Геометрия замкового соединения
- Состояние соединения
- Потеря устойчивости бурильной колонны
- Контакт со стволом скважины
- Состояние износостойкой наплавки
- Предыдущая эксплуатация и история контроля
Типы утяжелённой бурильной трубы
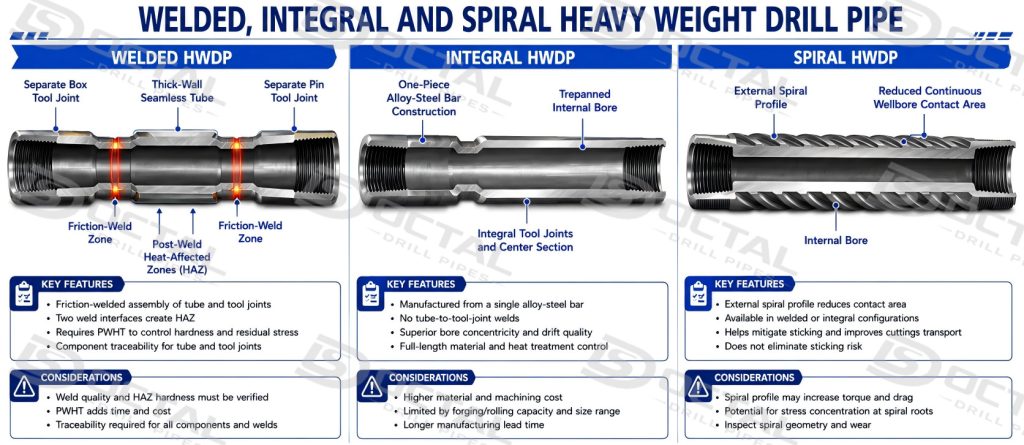
Сварная утяжелённая бурильная труба
Сварная HWDP состоит из замкового соединения муфты, бесшовной трубки с толстыми стенками и замкового соединения штуцера. Замковые соединения обычно соединяются с трубкой сваркой трением или инерционной сваркой на увеличенных концевых участках.
Согласно API Spec 7-1, сварной шов должен располагаться в участке утолщения, а не в радиусе перехода. Конструкция сварного шва должна обеспечивать прочность, превышающую прочность минимального сечения трубки. Сварка должна выполняться по квалифицированной процедуре, включающей послесварочную термообработку, а поверхностная твёрдость в зоне термического влияния должна оставаться ниже 37 HRC.
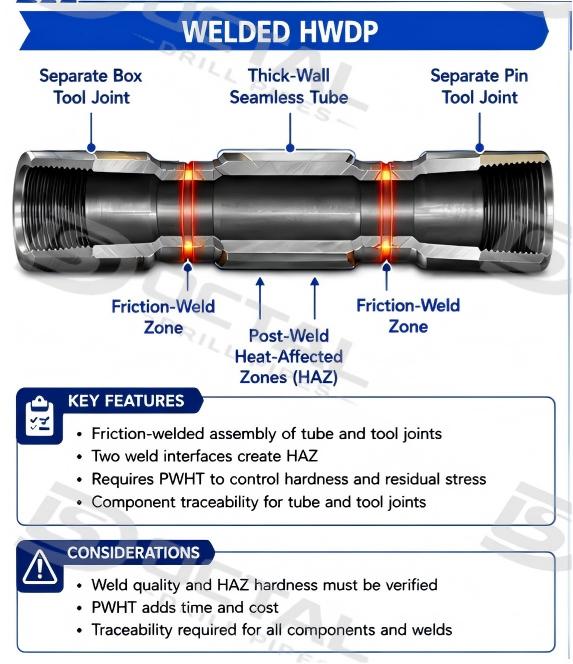
Согласно API Spec 7-1, сварной шов должен располагаться в участке утолщения, а не в радиусе перехода. Конструкция сварного шва должна обеспечивать прочность, превышающую прочность минимального сечения трубки. Сварка должна выполняться по квалифицированной процедуре, включающей послесварочную термообработку, а поверхностная твёрдость в зоне термического влияния должна оставаться ниже 37 HRC.
Сварная конструкция подходит для проектов, требующих:
- Несколько размеров и отверстий трубок
- Различные комбинации НД и ВД замкового соединения
- Соединения API или утверждённые проприетарные
- Длинные замковые соединения с запасом на будущую перерезку
- Специфические комбинации прочности тела трубки и замкового соединения
Основные точки выпуска — выравнивание сварки, послесварочная термообработка, твёрдость HAZ, контроль зоны сварки, прослеживаемость от тела к замковому соединению и размерная непрерывность через отверстие.
Сварная конструкция подходит для проектов, требующих:
- Несколько размеров и отверстий трубок
- Различные комбинации НД и ВД замкового соединения
- Соединения API или утверждённые проприетарные
- Длинные замковые соединения с запасом на будущую перерезку
- Специфические комбинации прочности тела трубки и замкового соединения
Основные точки выпуска — выравнивание сварки, послесварочная термообработка, твёрдость HAZ, контроль зоны сварки, прослеживаемость от тела к замковому соединению и размерная непрерывность через отверстие.
Цельная утяжелённая бурильная труба
Цельная HWDP обрабатывается из одного горячекатаного или кованого легированного стального прутка. Между телом и замковыми соединениями нет интерфейса сварки трением.
API Spec 7-1 требует, чтобы цельный материал HWDP соответствовал применимым требованиям к материалу утяжелителя, с прочностными свойствами, соответствующими утяжелителю того же размера, что и диаметр замкового соединения HWDP. В коммерческом производстве обычно используется модифицированная легированная сталь 4145H, хотя фактическая спецификация материала должна подтверждаться из даташита проекта.
Цельная конструкция выбирается там, где проект требует:
- Изготовление из одной заготовки
- Нет интерфейса сварки между трубкой и замковым соединением
- Более высокопрочные свойства тела
- Малые размеры, где сварная конструкция нецелесообразна
- Специальный материал или немагнитные конфигурации
- Жёсткий контроль концентричности отверстия и геометрии тела
Его критические проверки включают чистоту прутка, равномерность термообработки, прямолинейность, НК по всей длине, состояние расточенного отверстия, точку совпадения отверстий, калибровку резьбы и зазор проходного калибра.
Спиральная утяжелённая бурильная труба
Спиральная HWDP описывает наружную геометрию, а не обязательно отдельный производственный маршрут. Спиральный профиль может применяться к цельной или сварной сборке.
Обработанный спиральный участок уменьшает площадь непрерывного контакта между трубным элементом и стволом скважины. Это может помочь с:
- Уменьшение широкого контакта стенки
- Управление воздействием дифференциального прихвата
- Поддержание кольцевых путей потока
- Уменьшение сопротивления в выбранных участках скважины
- Контроль распределённого контакта при направленном бурении
Спиральный профиль не устраняет проблемы прихвата или очистки забоя. Свойства бурового раствора, постели шлама, геометрия ствола, дифференциальное давление, вращение и циркуляция всё ещё контролируют эксплуатационный риск. Общедоступные диапазоны продуктов включают стандартные, трёхспиральные и полностью спиральные конструкции с разными весами сборки.
Материалы и механические свойства HWDP
Требования к материалам следует рассматривать отдельно для тела трубки, замковых соединений, цельного прутка и зоны сварки. Запись только «4145H HWDP» неточно описывает каждую сварную сборку.
| Компонент | Маршрут материала | Ключевое требование API 7-1 или точка рассмотрения |
|---|---|---|
| Сварное тело трубки | Нормализованная, нормализованная и отпущенная или закалённая и отпущенная бесшовная легированная стальная трубка | Минимальный предел прочности 655 МПа (95 000 psi) |
| Сварное тело трубки | То же, что выше | Минимальный предел текучести 379 МПа (55 000 psi) |
| Сварное тело трубки | То же, что выше | Минимальное относительное удлинение 18% |
| Замковое соединение | Поковка, кованый пруток или горячекатаная сталь | Закалка и отпуск |
| Испытание ударной вязкости замкового соединения | Контроль плавки или партии термообработки | Среднее значение трёх образцов не менее 54 Дж (40 фт-фунт); ни одно отдельное значение не ниже 47 Дж (35 фт-фунт) |
| Цельное тело | Горячекатаный или кованый легированный стальной пруток | Требования к материалу утяжелителя для соответствующего диаметра замкового соединения |
| Зона сварки | Квалифицированный маршрут сварки и PWHT | Поверхностная твёрдость HAZ ниже 37 HRC |
Механические значения тела трубки и предел твёрдости зоны сварки являются явными требованиями API. Испытание ударной вязкости замкового соединения также связано с контролем плавки и партии термообработки, а не с общим сертификатом материала без связи с партией.
Распространённые коммерческие комбинации материалов включают модифицированную легированную сталь AISI 1340 для стандартного сварного тела трубки и модифицированную AISI 4140H или 4145H для замковых соединений. Цельные сборки обычно обрабатываются из модифицированного прутка 4145H. Это типичные производственные выборы, а не замена проектной спецификации материала или фактических значений MTC.
Соединения и внутренний зазор HWDP
Типичные комбинации соединений API включают:
| Номинальный размер HWDP | Распространённое соединение | Типичный НД замкового соединения |
|---|---|---|
| 2-7/8 дюйма | NC26 | 3-3/8 дюйма |
| 3-1/2 дюйма | NC38 | 4-3/4 дюйма |
| 4 дюйма | NC40 | 5-1/4 дюйма |
| 4-1/2 дюйма | NC46 | 6-1/4 дюйма |
| 5 дюймов | NC50 | 6-5/8 дюйма |
| 5-1/2 дюйма | 5-1/2 FH | 7-1/4 дюйма |
| 6-5/8 дюйма | 6-5/8 FH | 8 дюймов |
Одно название соединения не определяет полную геометрию. Одно и то же обозначение соединения может поставляться с разными ВД, НД замковых соединений, деталями расточки отверстия или оставшимися площадями торца.
API Spec 7-1 требует, чтобы соединения HWDP поставлялись муфтой вверху и штуцером внизу и соответствовали размерным и калибровочным требованиям API Spec 7-2. Проприетарные соединения находятся вне области проектирования соединений API и требуют собственного лицензированного чертежа, процедуры калибра и эксплуатационных данных.
Проходной диаметр и проход инструмента
Проходной диаметр подтверждает минимальный чистый проход через полную сборку HWDP, включая оба замковых соединения, тело трубки и центральный участок. Большой ВД тела трубки сам по себе не гарантирует проход инструмента, поскольку отверстие замкового соединения или точка совпадения отверстий могут образовывать наименьшее ограничение. Поэтому указанный проходной калибр должен проверяться по полной сборке, а не только по номинальному ВД трубки.
Все отверстия сварной и цельной HWDP, охватываемые API Spec 7-1, должны проверяться проходным калибром длиной не менее 3,05 м (10 фт). Там, где отверстие просверлено с обоих концов, точка совпадения отверстий должна располагаться под центральным утолщением или износостойкой накладкой.
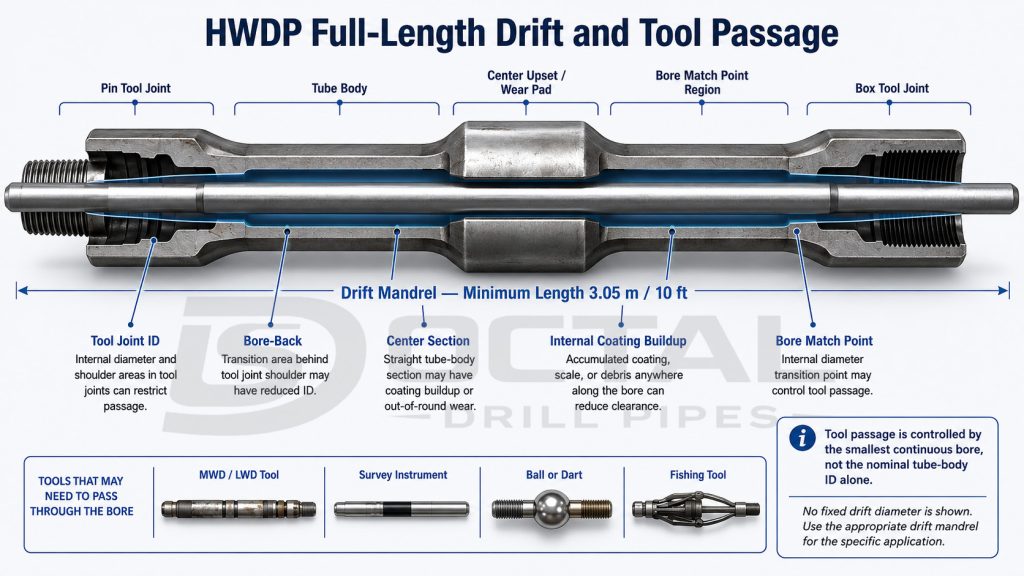
Проходной диаметр следует рассматривать по:
- НД инструмента MWD или LWD
- НД измерительного прибора
- Диаметр шара или дротика
- Проход ловильного инструмента
- Допуск на внутреннее покрытие
- Несовпадение отверстий в центральном участке
- ВД замкового соединения
- Расточка отверстия соединения
Наименьшее ограничение может располагаться в замковом соединении, а не в номинальном теле трубки. Большой ВД трубки не доказывает, что полная сборка имеет требуемый сквозной проход.
Функции контроля усталости и износа
Канавка для снятия напряжений штуцера и расточка муфты
Контуры для снятия напряжений могут уменьшать локальную концентрацию напряжений вблизи торца штуцера и основания резьбы муфты. Это дополнительные функции, и их следует включать в проектную спецификацию, когда соединение подвергается значительному циклическому изгибу.
API также отмечает, что функции снятия напряжений немного уменьшают площадь поперечного сечения штуцера и момент сопротивления соединения. Там, где ожидаются необычно высокие растягивающие нагрузки, влияние на способность соединения следует рассчитывать, а не игнорировать.
Холоднодеформированные корни резьбы
Холодная деформация вводит остаточные сжимающие напряжения в корень резьбы и может улучшить сопротивление зарождению усталости в этом месте с высокими напряжениями. API Spec 7-1 рассматривает холодную деформацию как дополнительное требование, которое должно быть указано.
Соединения калибруются до холодной деформации, и соответствующая маркировка CW наносится после процесса.
Фосфатирование
Цинковое, марганцевое или комбинированное цинково-марганцевое фосфатирование наносится на резьбы и уплотнительные торцы после окончательной калибровки. Его цель — уменьшить задиры при навёртывании и свинчивании.
Износостойкая наплавка
Износостойкая наплавка может наноситься на замковые соединения и на выступающее центральное утолщение или износостойкую накладку. Она защищает основной материал от абразивного износа, но тип сплава и геометрия также должны быть совместимы с программой защиты обсадной колонны от износа.
Если не указано иное, API Spec 7-1 перечисляет следующие толщины износостойкой наплавки:
| Местоположение | Номинальная толщина и допуск |
|---|---|
| Замковое соединение | 2,4 мм +0,8/−0,8 мм |
| Центральное утолщение или износостойкая накладка | 2,4 мм +1,6/−0,8 мм |
Процедуры сварки износостойкой наплавки и персонал квалифицируются в соответствии с применимыми требованиями ASME BPVC Section IX, с записями PQR и квалификации, поддерживаемыми производителем.
Применение HWDP по условиям бурения
Переход над забойной компоновкой
В вертикальной или умеренно искривлённой скважине HWDP устанавливается над утяжелителями, чтобы уменьшить резкое изменение жёсткости в верхней части BHA. Этот участок испытывает повторяющийся изгиб по мере вращения бурильной колонны через кривизну ствола.
Рассмотрение выбора должно охватывать:
- НД и ВД утяжелителя
- НД, вес и марка бурильной трубы
- Изгибная жёсткость HWDP
- Количество замков HWDP
- Интенсивность искривления ствола
- Скорость ротора
- Положение нейтральной точки
- Функции усталости соединения
Направленное и высокоугловое бурение
На участке набора, удержания или сброса угла бурильная колонна испытывает комбинированное вращение, изгиб, контакт стенки, крутящий момент и осевую нагрузку. HWDP обеспечивает большую изгибную податливость, чем утяжелители, при этом неся больше распределённого веса, чем обычная бурильная труба.
Важная точка контроля — не просто «использовать больше HWDP». Количество и положение замков должны проверяться по результатам расчёта крутящего момента и сопротивления, форме потери устойчивости, планируемой интенсивности искривления ствола и направленному отклику BHA.
Горизонтальные участки и участки с увеличенным достижением
В длинных горизонтальных участках часть бурильной колонны может помещаться в сжатие для передачи усилия к долоту. Инженерное рассмотрение должно контролировать синусоидальную или спиральную потерю устойчивости, контакт стенки, усталость соединения и внутреннюю гидравлическую площадь.
Спиральная HWDP может уменьшать площадь непрерывного контакта, но она не заменяет правильную очистку забоя, конструкцию бурового раствора, циркуляцию, вращение и управление постелью шлама.
Фрезерование, подрасширение и расширение скважины
Сборки для фрезерования и расширения скважины нуждаются в достаточной распределённой массе и сжатии для поддержания зацепления инструмента. HWDP может обеспечивать эту нагрузку без расширения высокожёсткого участка утяжелителя дальше вверх по рабочей колонне.
Общедоступная техническая литература по продуктам определяет фрезерование, подрасширение, расширение скважины, направленный контроль и сжимающую нагрузку как распространённые обязанности HWDP.
Производственный процесс утяжелённой бурильной трубы
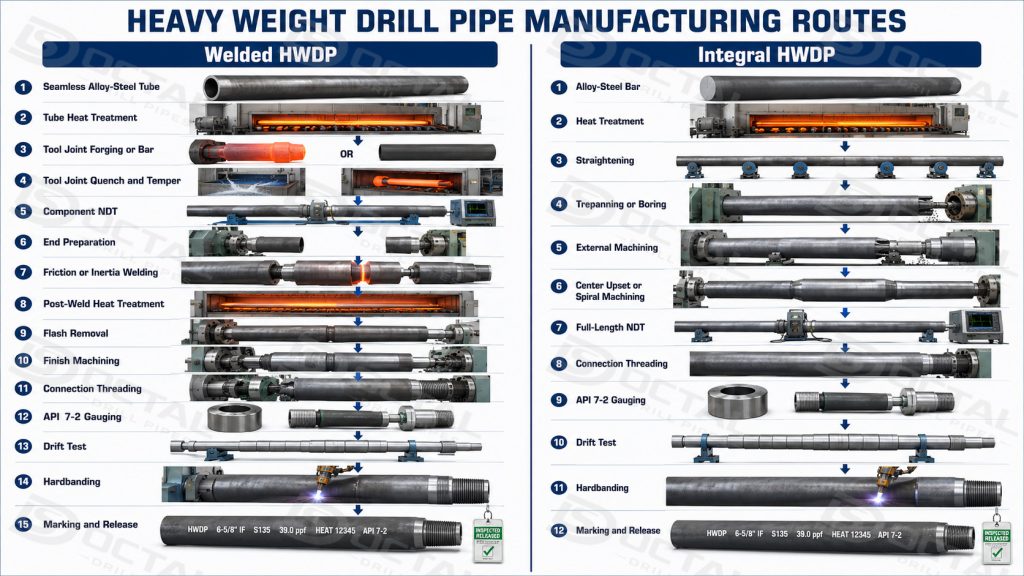
Производственный маршрут сварной HWDP
| Этап производства | Основная точка контроля |
|---|---|
| Изготовление и термообработка трубки | Химический состав, механические свойства, стенка, НД/ВД, прямолинейность |
| Изготовление замкового соединения | Идентичность поковки или прутка, закалка и отпуск, твёрдость, ударные свойства |
| НК компонентов | Поверхностный и внутренний контроль дефектов |
| Концевая механическая обработка | Геометрия сварного утолщения и поверхности выравнивания |
| Сварка трением или инерционная сварка | Положение сварки, контроль грата, параметры процесса |
| Послесварочная термообработка | Прочность сварки и твёрдость HAZ ниже 37 HRC |
| Удаление грата и чистовая механическая обработка | Непрерывность отверстия и плавный переход |
| Нарезка резьбы соединения | Форма резьбы, конусность, шаг, торец, фаска, чистота поверхности |
| Калибровка по API 7-2 | Идентичность калибра, статус калибровки, запись зазора |
| Обработка корня резьбы | Холодная деформация, когда указана |
| Фосфатирование | Наносится после окончательной калибровки |
| Износостойкая наплавка | Сплав, расположение, толщина, контроль трещин |
| Окончательный размерный контроль | Трубка, утолщение, замковое соединение, длина, выравнивание |
| Испытание проходным калибром | Калибр длиной не менее 10 фт и указанный проходной диаметр |
| Маркировка и выпуск | Идентичность плавки, ID прослеживаемости, маркировка API, упаковочный лист |
Производственный маршрут цельной HWDP
| Этап производства | Основная точка контроля |
|---|---|
| Приёмка легированного стального прутка | Номер плавки, химический состав, чистота, начальный НК |
| Термообработка по всей длине | Механическая равномерность и твёрдость |
| Правка | Прямолинейность по всей длине |
| Расточка или сверление отверстия | Выравнивание отверстия, концентричность, точка совпадения |
| Наружная механическая обработка | Замковые соединения, участок тела, центральное утолщение, спиральный профиль |
| Контроль по всей длине | Поверхностные и внутренние неоднородности |
| Нарезка резьбы и калибровка | API 7-2 или утверждённая процедура проприетарного соединения |
| Испытание проходным калибром | Полный зазор отверстия |
| Износостойкая наплавка и покрытие | Геометрия, толщина, адгезия, окончательный контроль |
| Маркировка и выпуск документов | Прослеживаемость от плавки к замку |
Контроль размеров и выравнивания сварки
Для сварной HWDP API Spec 7-1 контролирует выравнивание между осями трубки и замкового соединения.
| Позиция выравнивания | Максимальный предел |
|---|---|
| Угловое смещение, размер 4 дюйма и меньше | 10 мм/м или 0,010 дюйма/дюйм |
| Угловое смещение, больше 4 дюймов | 8 мм/м или 0,008 дюйма/дюйм |
| Параллельное смещение | 3,2 мм или 0,125 дюйма TIR |
Сварной шов располагается внутри области утолщения, а не в радиусе между трубкой и конусом замкового соединения. Это важно, поскольку плохое выравнивание или неправильно расположенный сварной шов вводят циклический изгиб и локальную концентрацию напряжений при вращении.
Контроль и прослеживаемость
Сертификат на продукцию полезен только тогда, когда его можно отследить до фактического замка HWDP. API Spec 7-1 требует процедур, поддерживающих идентичность плавки и связывающих замковые соединения и тело с соответствующим химическим анализом и указанными результатами механических испытаний.
| Контроль или запись | Как это проверяется | Что это подтверждает | Контролируемый риск |
|---|---|---|---|
| Сертификат материала и химический анализ | Тела трубок, замковые соединения и цельные прутки идентифицируются по номеру плавки и проверяются по указанному химическому составу. | Марка материала, номер плавки и легированный состав. | Подмена материала, смешанные плавки или неправильный сплав. |
| Испытание на растяжение | Образец из применимой партии термообработки растягивается до разрушения после окончательной термообработки. | Предел текучести, предел прочности и относительное удлинение. | Недостаточная прочность или неправильная термообработка. |
| Испытание ударной вязкости по Шарпи V-образный надрез | Три образца замкового соединения испытываются при указанной температуре. Для полноразмерных образцов среднее значение должно быть не менее 54 Дж, при этом ни один отдельный результат не ниже 47 Дж. | Ударная вязкость, ориентация образца, температура, плавка и партия. | Низкая вязкость и воздействие хрупкого разрушения. |
| Испытание твёрдости | Показания твёрдости снимаются с замковых соединений, участков тела и каждой сварной зоны термического влияния. Поверхностная твёрдость зоны сварки должна быть ниже 37 HRC. | Согласованность термообработки и состояние зоны сварки. | Чрезмерная твёрдость, хрупкая HAZ или неравномерная термообработка. |
| УЗК или эквивалентный внутренний контроль | Квалифицированное ультразвуковое оборудование сканирует трубку, цельный пруток или материал замкового соединения с использованием калиброванных эталонных стандартов. | Внутренняя непрерывность материала и приёмка показаний. | Внутренние трещины, расслоения, включения или усадка. |
| MPI или эквивалентный поверхностный контроль | Замковые соединения, утолщения, обработанные переходы и указанные участки сварки намагничиваются и проверяются на релевантные показания. | Поверхностное и приповерхностное состояние. | Трещины вокруг резьбы, торцов, утолщений и переходов сварки. |
| Контроль зоны сварки трением | Проверяются положение сварки, удаление грата, выравнивание, послесварочная термообработка, твёрдость HAZ и требуемый НК. | Процесс сварки, выравнивание, твёрдость и статус выпуска. | Плохое соединение, смещение сварки, твёрдые зоны или локальная концентрация напряжений. |
| Размерный отчёт и отчёт по выравниванию | НД, ВД, сечение стенки, центральное утолщение, размеры замкового соединения, общая длина, прямолинейность и выравнивание сварки измеряются калиброванными инструментами. | Фактические размеры и геометрия сборки. | Проблемы сборки, ограниченное отверстие, проблемы обработки или эксцентричная нагрузка. |
| Отчёт по калибру соединения | Соединения штуцера и муфты контролируются калиброванными калибрами API Spec 7-2 или утверждённой проприетарной процедурой. | Форма резьбы, конусность, зазор, торец, фаска и идентичность соединения. | Несоответствие соединения, неправильное навёртывание, задиры или помехи торца. |
| Испытание проходным калибром по всей длине | Проходной калибр длиной не менее 3,05 м (10 фт) пропускается через оба замковых соединения, тело трубки и центральный участок. | Минимальный непрерывный сквозной проход. | Препятствие для инструментов MWD/LWD, шаров, дротиков или ловильных инструментов. |
| Контроль износостойкой наплавки | После нанесения проверяются сплав, расположение, ширина пояса, толщина, профиль, состояние поверхности и видимые трещины. | Правильное расположение износостойкой наплавки и приемлемая отделка. | Быстрый износ, чрезмерное наращивание, трещины или повреждение обсадной колонны. |
| Маркировка, упаковочный лист и карта партий | Идентификация каждого замка связывается с его плавкой материала, записью сварки, статусом контроля, связкой, длиной и весом. | Прослеживаемость от замка к документу и от замка к отгрузке. | Несоответствие документов, смешанные партии или потеря прослеживаемости после упаковки. |
Маркировка, соответствующая API, включает идентификацию производителя, диаметр трубки, обозначение соединения, API 7-1 и идентификацию прослеживаемости. Маркировка не должна наноситься в местах с высокими напряжениями, таких как линия сварки или радиус перехода.
Контроль использованной HWDP
MTC на новый продукт не подтверждает оставшееся состояние использованного замка HWDP. Использованные элементы бурильной колонны должны контролироваться и классифицироваться по указанной программе эксплуатационного контроля.
API RP 7G-2 охватывает уровни контроля, квалификацию персонала, методы контроля, калибровку аппаратуры, оценку дефектов и маркировку для использованных элементов бурильной колонны, включая HWDP. Текущая указанная редакция — вторая редакция от октября 2020 года.
Типичные области рассмотрения использованной HWDP включают:
- Оставшийся НД замкового соединения
- Оставшийся НД центрального утолщения
- Стенка тела и износ
- Повреждение резьбы и торца
- Усталостное трещинообразование
- Состояние износостойкой наплавки
- Промыв или внутренняя эрозия
- Прямолинейность
- Препятствие в отверстии
- Предыдущая история перерезки
- Обновлённая маркировка контроля
Контрольный список спецификаций HWDP
Полная техническая спецификация должна предоставлять следующую информацию до производственного выпуска:
| Требуемая информация | Пример |
|---|---|
| Конструкция | Сварная или цельная |
| Наружный профиль | Стандартный, спиральный, полностью спиральный или трёхспиральный |
| НД и ВД трубки | 5 × 3 дюйма |
| Номинальная стенка | 1,000 дюйма |
| Длина | 31 фт номинально |
| Соединение | NC50 |
| НД и ВД замкового соединения | 6-5/8 × 3 дюйма |
| Ориентация соединения | Муфта вверху, штуцер внизу |
| Центральное утолщение или износостойкая накладка | НД 5-1/2 дюйма |
| Износостойкая наплавка | Сплав, расположения, выступающая или заподлицо, толщина |
| Внутреннее покрытие | Тип и длина покрытия |
| Функции усталости | SRG штуцера, расточка муфты, холоднодеформированные корни |
| Условия эксплуатации | Вертикальные, направленные, горизонтальные, фрезерование, сероводородные, геотермальные |
| Внутренний зазор | Требуемый минимальный проходной калибр и проход инструмента |
| Стандарт контроля | API 7-1, API 7-2, API RP 7G-2, NS-1, DS-1 или проектный ITP |
| Сторонний контроль | Точки удержания, присутствия, рассмотрения и выпуска |
| Требуемые документы | MTC, НК, твёрдость, CVN, калибры, проходной калибр, маркировка, упаковочный лист |
Утяжелённая бурильная труба для сероводородного сервиса
Стандартное соответствие API 7-1 самостоятельно не устанавливает сопротивление сульфидному растрескиванию под напряжением в среде H₂S. HWDP для сероводородного сервиса требует отдельного рассмотрения:
- Парциальное давление H₂S
- Температура
- Концентрация хлоридов
- Химия бурового раствора
- Марка материала
- Твёрдость тела трубки
- Твёрдость замкового соединения
- Твёрдость зоны сварки
- Метод квалификации SSC
- Испытания NACE TM0177, где указаны
- Испытания для конкретной партии и записи термообработки
Коммерческие производители бурового инструмента предоставляют отдельные марки материалов HWDP для сероводородного или критического сервиса, что подтверждает, что стандартные и квалифицированные для H₂S маршруты материалов не следует рассматривать как взаимозаменяемые.
Для сварной HWDP для сероводородного сервиса тело трубки, замковые соединения и зона сварки трением должны рассматриваться отдельно. Низкое значение твёрдости одного компонента не устанавливает сопротивление SSC полной сборки.
Часто задаваемые вопросы
Что такое утяжелённая бурильная труба?
Утяжелённая бурильная труба — это промежуточный элемент бурильной колонны с телом с толстыми стенками, длинными замковыми соединениями и обычно центральным утолщением или износостойкой накладкой. Она обеспечивает больше веса и жёсткости, чем обычная бурильная труба, но остаётся более гибкой, чем утяжелитель.
Является ли HWDP той же, что и бурильная труба с толстыми стенками по API 5DP?
Нет. Фраза труба HWDP иногда используется вольно, но HWDP по API Spec 7-1 — это отдельный элемент бурильной колонны. API 7-1 конкретно заявляет, что её не следует путать с бурильной трубой с тяжёлыми или толстыми стенками, изготовленной по API 5DP.
В чём разница между HWDP и утяжелителем?
Утяжелитель тяжелее и более жёсткий и используется в основном для обеспечения жёсткости вблизи долота и концентрированного веса на долото. HWDP легче и более гибкая, поэтому она обычно используется как переходный элемент или как распределённый компонент сжимающей нагрузки над BHA.
Каковы наиболее распространённые размеры утяжелённой бурильной трубы?
Распространённые размеры включают 2-7/8, 3-1/2, 4, 4-1/2, 5, 5-1/2 и 6-5/8 дюйма. Соединение обычно меняется с номинальным размером, от NC26 на меньших продуктах до NC50, 5-1/2 FH или 6-5/8 FH на больших сборках.
Почему два замка HWDP 5 дюймов имеют разные веса?
Вес меняется с ВД трубки, толщиной стенки, НД и ВД замкового соединения, соединением, геометрией центрального утолщения, спиральным профилем, износостойкой наплавкой и фактической длиной. Номинальное обозначение «5 дюймов» идентифицирует НД трубки, а не полную геометрию сборки.
Что лучше — сварная или цельная HWDP?
Ни одна конструкция автоматически не лучше для каждой операции. Сварная HWDP обеспечивает большую гибкость в комбинациях трубки, замкового соединения и соединения. Цельная HWDP устраняет интерфейс сварки между трубкой и замковым соединением и полезна для цельных, специальных материалов или высокопрочных конструкций. Выбор должен следовать случаю нагрузки, требованиям к соединению и планом контроля.
Сколько замков HWDP требуется в бурильной колонне?
Нет универсального фиксированного количества. Требуемое количество зависит от жёсткости утяжелителя, свойств бурильной трубы, траектории скважины, интенсивности искривления ствола, крутящего момента и сопротивления, потери устойчивости, положения нейтральной точки, планируемого веса на долото и отклика BHA. Количество должно исходить из проектирования бурильной колонны, а не из общей таблицы продуктов.
Можно ли использовать стандартную HWDP в сервисе H₂S?
Одного соответствия API 7-1 недостаточно. Сервис H₂S требует квалифицированного маршрута материала и твёрдости, с отдельным подтверждением для тела трубки, замковых соединений и зоны сварки. Также могут потребоваться испытания SSC и дополнительная проектная квалификация.
Какие документы должны сопровождать новую HWDP?
Пакет выпуска обычно должен включать MTC, прослеживаемость плавки и партии, результаты механических испытаний, записи CVN, записи твёрдости, отчёты НК, контроль сварки, размерный отчёт, отчёт по калибру соединения, отчёт по проходному калибру, отчёт по износостойкой наплавке, список маркировки, упаковочный лист и примечание о выпуске третьей стороны, где указано.
Всегда ли больший ВД замкового соединения улучшает HWDP?
Больший ВД улучшает гидравлическую площадь и проход инструмента, но уменьшает доступное металлическое сечение в соединении. Крутящий момент соединения, растягивающая способность, площадь торца, зазор отверстия и геометрия усталости должны рассматриваться совместно.
Поставка и техническое рассмотрение утяжелённой бурильной трубы
Octal Drill Pipes готовит каждый даташит утяжелённой бурильной трубы (HWDP) вокруг фактического интерфейса бурильной колонны, а не только номинального НД трубки. Техническое рассмотрение охватывает НД и ВД тела, геометрию замкового соединения, совместимость соединения, конструкцию центрального утолщения, внутренний зазор, износостойкую наплавку, эксплуатационную среду, план контроля и требования к документам.
Окончательная цепочка выпуска может быть организована как:
маркировка замка → идентичность плавки трубки и замкового соединения → химические и механические испытания → НК → твёрдость зоны сварки → размерный контроль → калибровка соединения по API 7-2 → испытание проходным калибром → контроль износостойкой наплавки → карта партий упаковочного листа → выпуск отгрузки.