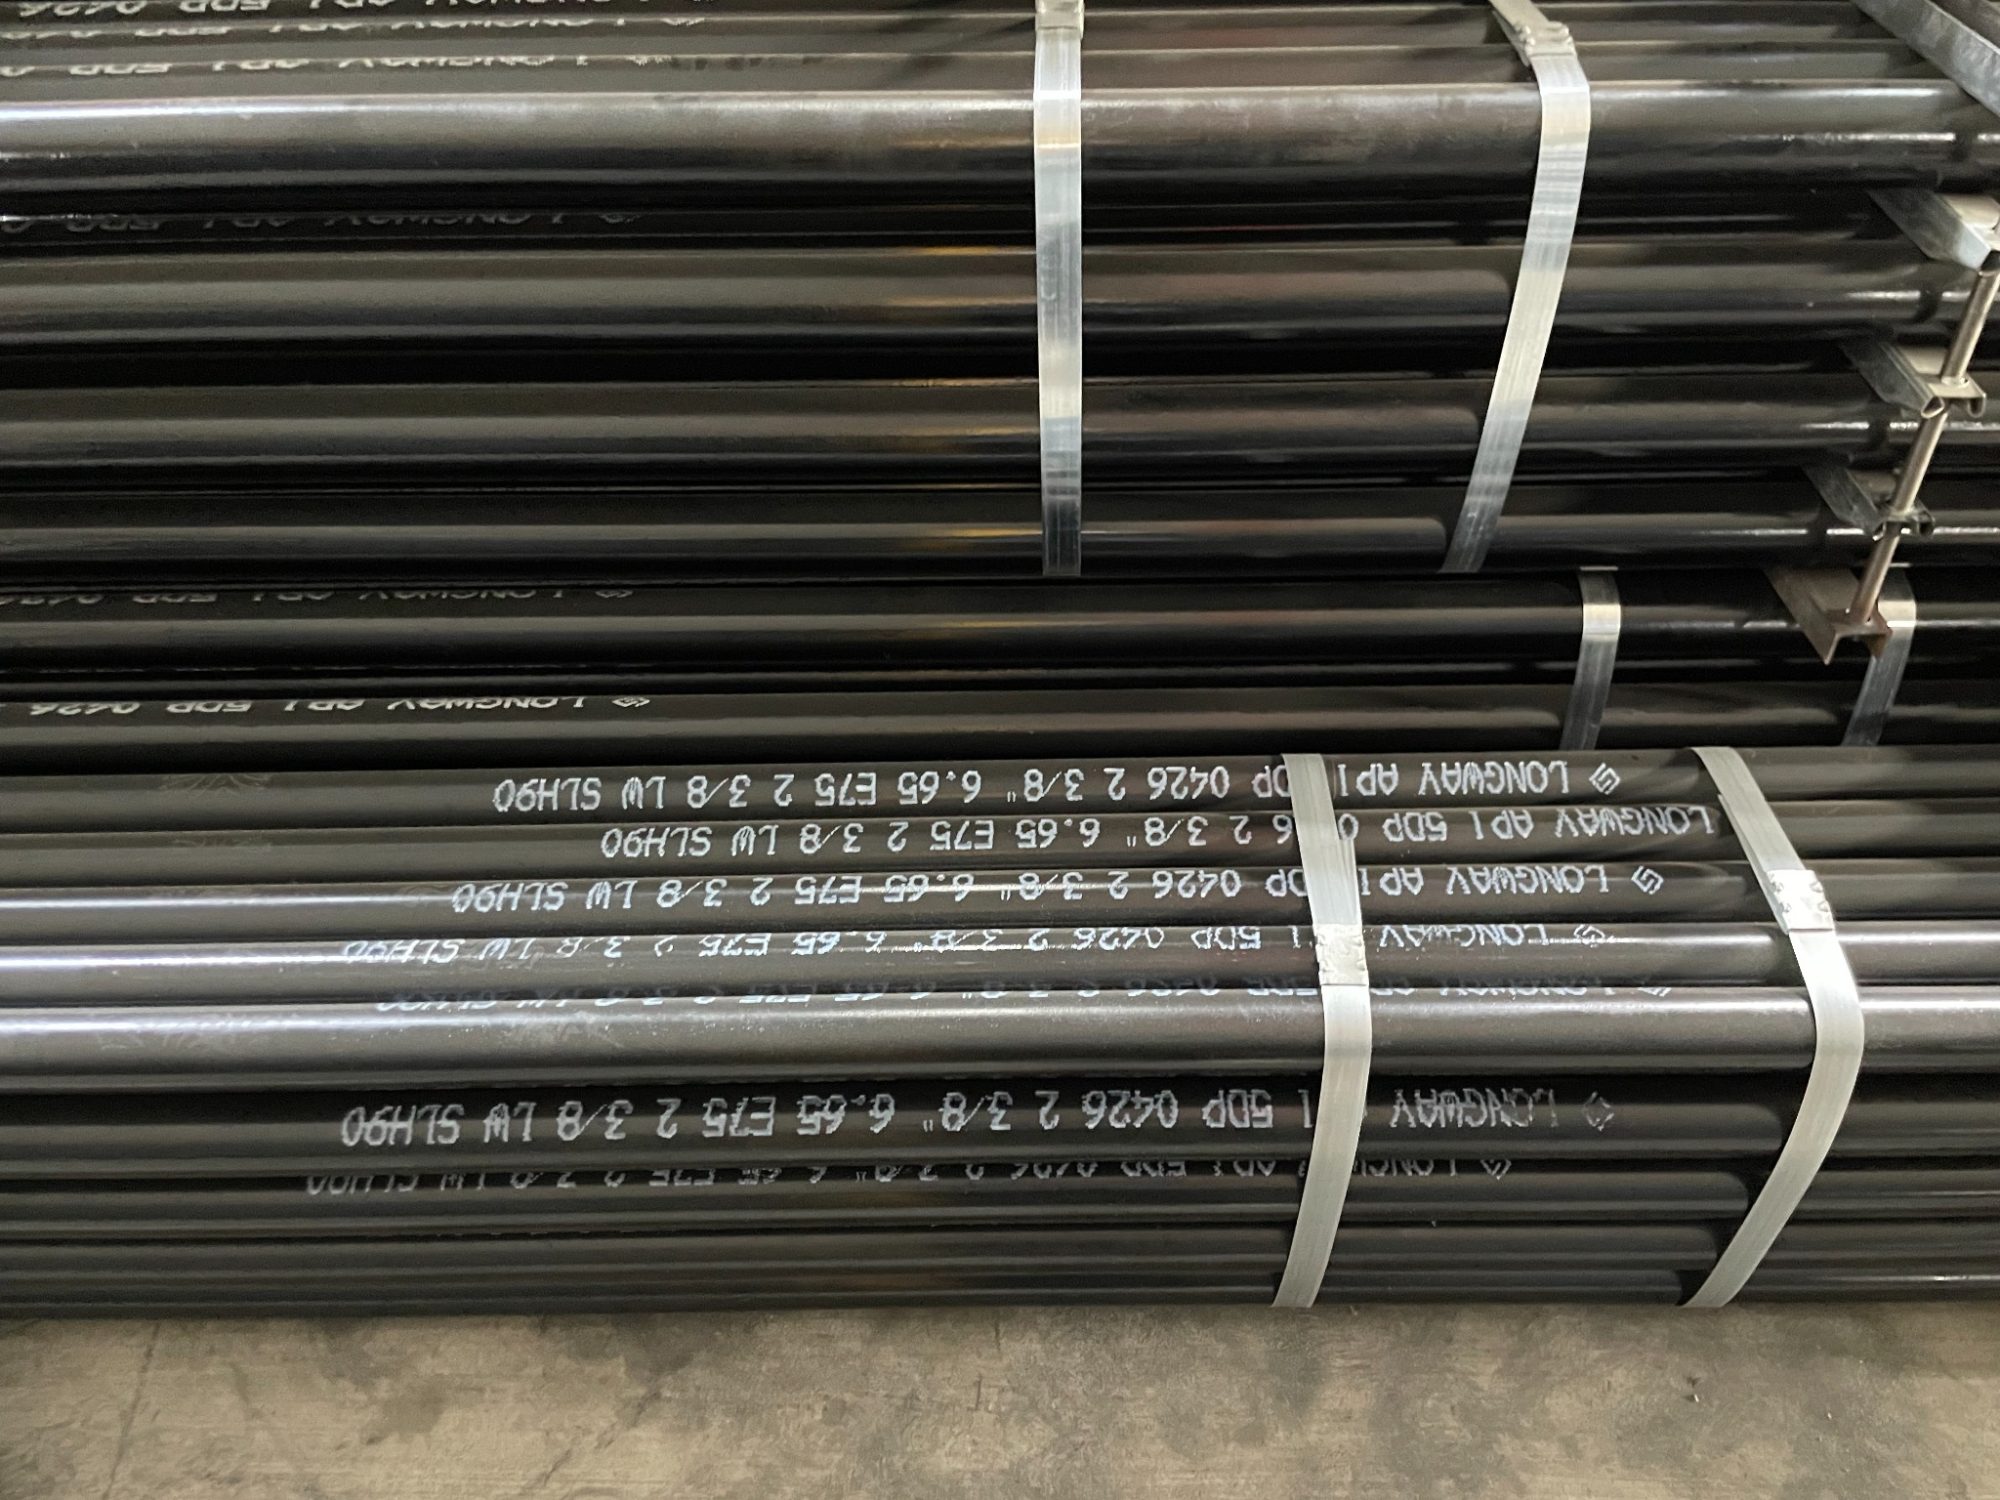
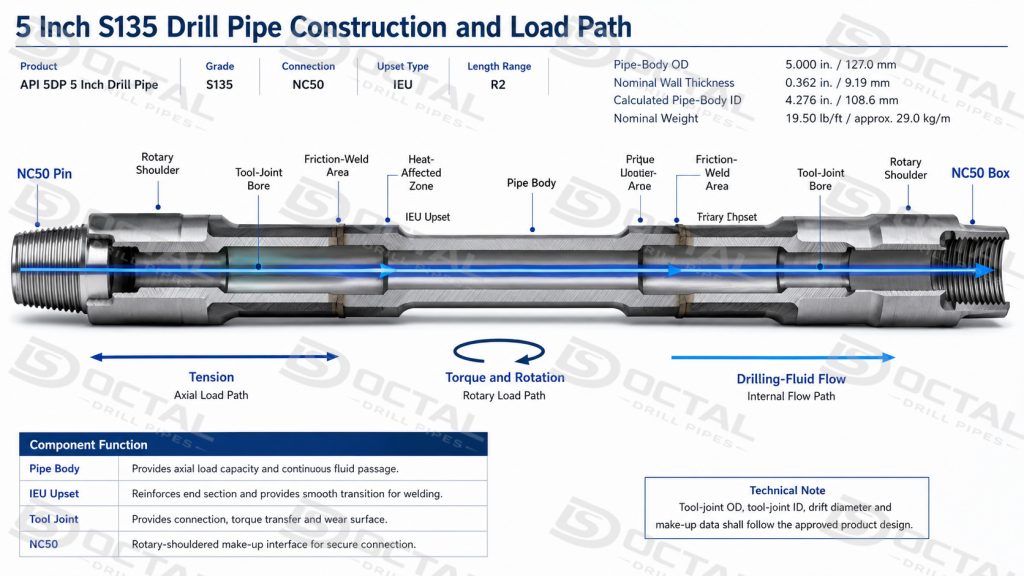
Буровая труба API 5DP диаметром 5 дюймов представляет собой готовую сборку бурильной колонны, изготовленную из термообработанной бесшовной легированной стали, с сформированными утолщенными концами и отдельными соединительными элементами «шпилька-гнездо», присоединяемыми к концам трубы с помощью ротационной трениемной сварки. Тело трубы диаметром 5,000 дюймов несет осевую нагрузку и обеспечивает проход бурового раствора. Утолщенные участки увеличивают доступное поперечное сечение в переходе сварного соединения, в то время как более тяжелые соединительные элементы обеспечивают вращательные плечи, геометрию соединения, внешнюю изнашиваемую поверхность и интерфейс многократного соединения и разъединения.
Во время бурения каждый сегмент передает вращение и крутящий момент от наземного оборудования к забойной сборке, поддерживает совмещенные растягивающие, изгибающие и давление нагрузки, а также циркулирует буровой раствор к долоту. Поэтому бурильная труба выбирается как полная сборка. Марка тела трубы, номинальный вес, геометрия усиления, качество сварного соединения, наружный и внутренний диаметр соединительного элемента, состояние соединений и внутренний зазор должны работать вместе, а не оцениваться как отдельные спецификации.
Для поставки в ОАЭ утвержденная конфигурация представляла собой бурильную трубу API 5DP S135 с наружным диаметром трубы 5,000 дюймов, номинальным весом трубы 19,50 фунтов/фт, индустриальными упрочненными концами (IEU), соединениями инструментального типа NC50 и длиной из диапазона 2. Экспортная партия завершила окончательную упаковку и проверку документов для отгрузки в порт Халифа в Абу-Даби. Перед выпуском готовые участки проверялись на соответствие утвержденному заказу по размерам трубы, переходам упрочнения и сварки, геометрии соединений инструментального типа, совместимости с NC50, прямоте и полной внутренней проходимости.
Обзор заказа
| Элемент | Детали заказа |
|---|---|
| Пункт назначения | Порт Халифа, Абу-Даби, ОАЭ |
| Продукт | Бурильная труба API 5DP 5 дюймов |
| Наружный диаметр корпуса трубы | 5.000 дюймов / 127.0 мм |
| Номинальный вес | 19,50 фунтов/фут / примерно 29,0 кг/м |
| Номинальная толщина стенки | 0.362 дюйма / 9.19 мм |
| Номинальный внутренний диаметр корпуса трубы | 4,276 дюйма / приблизительно 108,6 мм |
| Марка | S135 |
| Тип Upset | IEU |
| Соединение | NC50 |
| Диапазон длины | R2 |
| Фокус выпуска | Размер, допускаемое отклонение, идентификация NC50, маркировка, упаковка и прослеживаемость |
Сочетание бурильной трубы 5 дюймов, тела трубы 19,50 фунт/фут и соединения NC50 является широко признанной конфигурацией бурения. Сопоставимые таблицы стандартных соединений также указывают бурильные трубы 5,000 дюймов × 19,50 фунт/фут с соединениями семейства NC50.
Конструкция и логика спецификации бурильной трубы диаметром 5 дюймов
Обозначение бурильная труба 5 дюймов определяет номинальный наружный диаметр корпуса трубы. Оно не описывает полный наружный контур, внутренний проход или нагрузочную способность готового элемента. Эти характеристики зависят от полной комбинации веса корпуса, толщины стенки, класса стали, конструкции упрочнения, геометрии соединительных деталей и соединений.
Более широкая спецификация API 5DP для бурильной трубы диаметром 5 дюймов, толщиной стенки и конфигурацией NC50 предоставляет контекст спецификации для заказа S135 с внешним диаметром 5,000 дюймов и весом 19,50 фунт/фут. Окончательная сборка все еще требует подтверждения конкретной геометрии утолщения, размеров соединительных муфт, внутреннего зазора и объема инспекции для данного заказа.
| Элемент сборки | Конфигурация заказа ОАЭ | Инженерная функция | Значение выпуска |
|---|---|---|---|
| Тело трубы | Наружный диаметр 5,000 дюймов, 19,50 фунт/фут | Несет осевую нагрузку и образует основной канал для бурового раствора | Проверьте наружный диаметр, толщину стенки, прямолинейность и состояние корпуса |
| Марка S135 | Бурильная труба высокопрочного класса API | Обеспечивает указанный уровень предела текучести трубы | Подтвердите прослеживаемость по нагреву, партии термообработки и механическому испытанию |
| Концы IEU | Внутреннее-внешнее расстройство | Добавляет материал на концах трубы для передачи нагрузки и сварки | Проверьте геометрию упрочненной части, минимальный проход и выравнивание переходов |
| Инструментальные соединения с трением | Разделить компоненты шпинделя и муфты | Передача крутящего момента и растягивающей нагрузки между корпусом и соединением | Осмотрите область сварного шва, зону термического воздействия, удаление облоя и выравнивание внутреннего канала. |
| Соединение NC50 | Ротарно-плечевые штифт и гнездо | Обеспечивает интерфейс соединения между смежными соединениями | Подтвердите идентичность соединения, соответствие калибру и состояние плеча |
| Диапазон длины 2 | Заказанная категория длины | Определяет необходимый диапазон длины готового соединения | Подтвердите измеренную готовую длину и идентификацию пакета |
Значение 19,50 фунтов/фут является номинальным обозначением веса трубы. Его не следует использовать в качестве веса полной секции при транспортировке, поскольку готовая сборка также включает два более тяжелых соединительных элемента и утолщенные участки.
Заказанная геометрия IU-уплотнения для бурильной трубы 5 дюймов добавляет материал как на внутренней, так и на внешней стороне конца трубы до сварки соединения. Это обеспечивает дополнительный участок для сварного шва, но внутренняя часть уплотнения также может уменьшить проход ниже рассчитанного внутреннего диаметра трубы. По этой причине внутренний диаметр уплотнения, переход сварного шва и внутренний диаметр соединения должны оставаться частью проверки проходного отверстия.
Конфигурация 5,000 дюймов × 19,50 фунтов/фут обычно ассоциируется с соединениями семейства NC50 в эталонных промышленных конфигурациях. Однако точный наружный диаметр соединительной муфты, внутренний диаметр соединительной муфты, данные по сборке и оставшуюся производительность соединения необходимо определять в соответствии с утвержденным проектом продукта и записью инспекции по фактическому заказу.
Проверка размера, диаметра и внутреннего зазора 5-дюймовой бурильной трубы
Для этого заказа бурильная труба 5 дюймов относится к номинальному внешнему диаметру трубы 5,000 дюйма (127,0 мм). Это измерение определяет только тело трубы. Оно не представляет максимальный внешний диаметр готовой бурильной трубы, поскольку соединительные элементы (tool joints) больше, чем тело трубы, и могут стать определяющим параметром для контроля за зазором в скважине, подъемными устройствами, клиньями и другим оборудованием для обработки.
Выбранная конфигурация 19,50 lb/ft имеет номинальную толщину стенки корпуса трубы 0,362 дюйма (9,19 мм). Основываясь на этих номинальных размерах, рассчитанный внутренний диаметр корпуса трубы составляет приблизительно 4,276 дюйма (108,6 мм). Эти данные используются для идентификации заказанной конфигурации, но сами по себе они недостаточны для окончательного принятия. Фактический выпуск продукции должен основываться на измеренных размерах и соответствующем заказе на покупку, спецификации продукта и плане инспекции.
Проверка размеров корпуса трубы
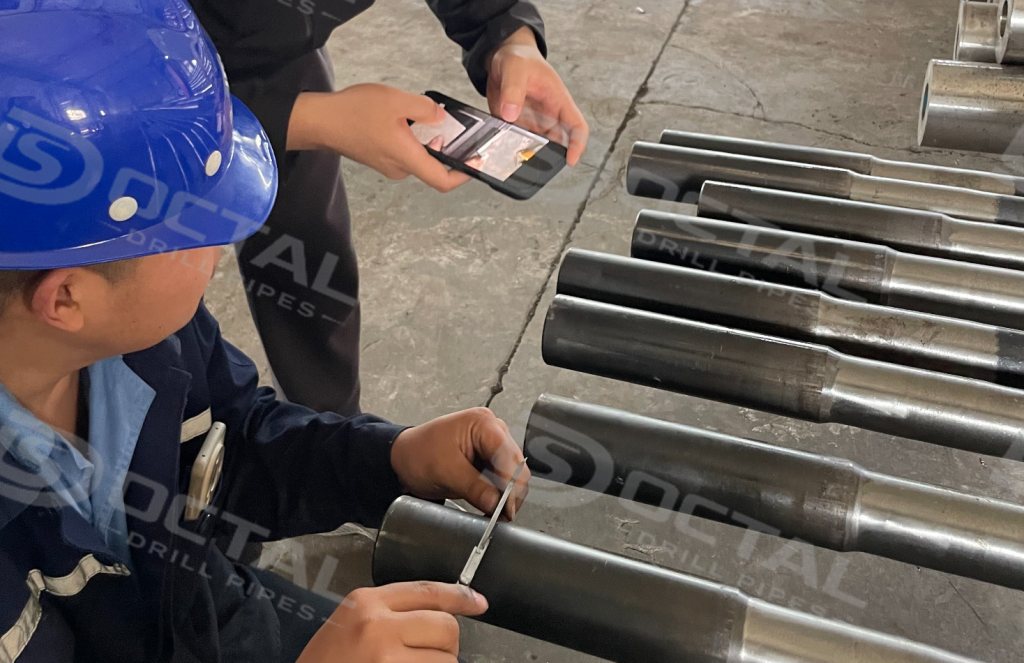
Перед упаковкой наружный диаметр трубы следует измерять в нескольких точках по длине и по окружности с помощью калиброванного измерительного оборудования. Это подтверждает, что тело трубы остается в пределах указанных размеров и помогает выявить местные отклонения от круглой формы, деформацию при обработке или ненормальные размеры.
Толщину стенки также следует проверять в контрольных точках, определенных технологической процедурой или проектным ITP. Для готовой бурильной трубы важный вопрос заключается не только в том, является ли номинальная стенка 0.362 дюйма, но и в том, остается ли измеренная минимальная толщина в пределах допустимого требования после прокатки, утапливания и последующей обработки.
Следовательно, запись измерений должна подтвердить:
- измеренный внешний диаметр трубы в требуемых местах;
- минимальная зафиксированная толщина стенки;
- овальность или локальная деформация, где применимо;
- прямолинейность трубы;
- Готовая длина и диапазон;
- Отсутствие видимых вмятин, резких следов от обработки или повреждений поверхности.
Прямолинейность особенно важна для длинного элемента бурильной колонны. Чрезмерный изгиб может повлиять на обработку на буровой, вращение в стволе скважины и выравнивание при сборке соединения.
Внутреннее отверстие и контрольная проходка на всю длину
Номинальный внутренний диаметр трубы приблизительно 4.276 дюйма является расчетным значением. Его не следует рассматривать как гарантированный минимальный проход через всю обсадную трубу.
Наименьшее внутреннее отверстие может возникнуть в:
- внутреннее утолщение;
- переход от изгиба к трубному корпусу;
- область сварки трением;
- скважинное отверстие соединительного элемента;
- Местная зона, подверженная накипи, обработке или внутренней деформации.
По этой причине готовую трубу следует проверить с помощью указанного калибровочного стержня полной длины. Стержень должен проходить через весь внутренний проход без усилий, контакта с обработкой или препятствий. Успешный тест на проход подтверждает, что труба обеспечивает минимальный требуемый зазор через корпус, утолщение и муфту инструмента.
Эта проверка особенно важна, когда бурильная колонна должна пройти через инструменты на забое, проволочные приборы или другие сборки с ограниченным зазором. Использование только рассчитанного внутреннего диаметра трубы может упустить ограничение внутри уплотнения или картера соединительной муфты.
5-дюймовая буровая труба S135 в конструкции бурильной колонны
Бурильная труба 5 дюймов S135 может быть выбрана в качестве основного элемента колонны бурильной трубы, когда программа скважины требует размер корпуса, гидравлический проход и несущую способность, связанные с трубой диаметром 5,000 дюйма и системой соединений NC50. Она используется в глубоких, наклонно-направленных и дальнобойных буровых программах, однако только размер и марка не подтверждают пригодность для конкретной скважины.
Выбор трубы S135 для 5-дюймовой бурильной трубы в глубоких и направленных скважинах также должен учитывать вес подвешенной колонны, планируемое превышение нагрузки, крутящий момент ротора, кривизну скважины, воздействие усталости и пропускную способность соединения. Минимальная указанная предельная прочность трубы 135 000 psi сама по себе не подтверждает допустимую производительность всего соединения.
Программа бурения должна учитывать следующие условия вместе:
| Обзор конструкции | Практический вопрос | Почему это важно |
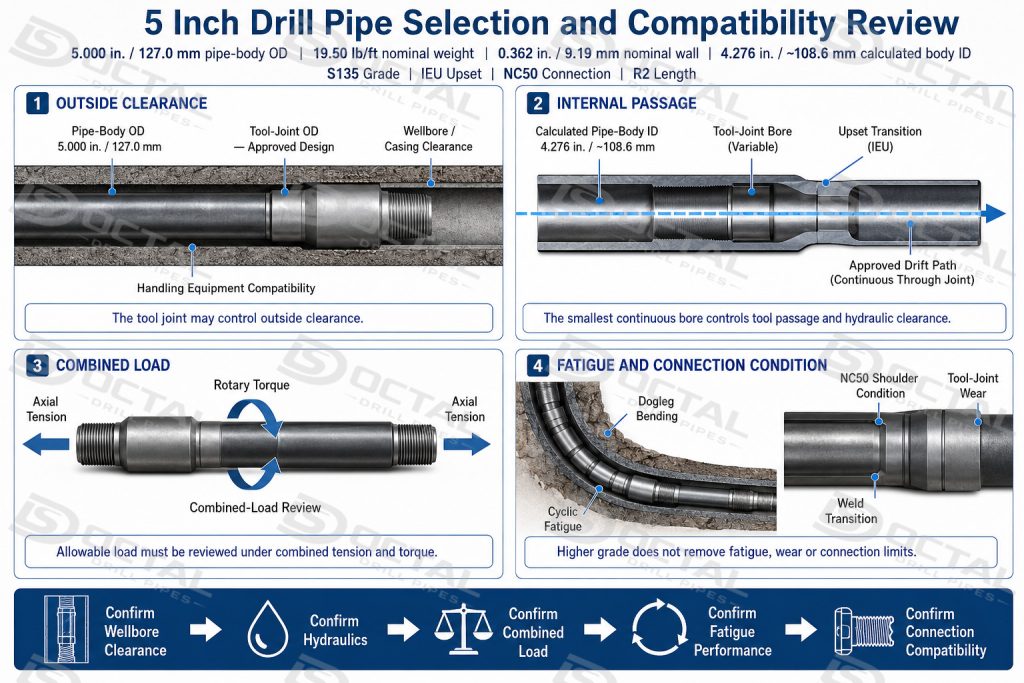
| Просвет скважины и обсадной трубы | Проходит ли фактический наружный диаметр соединения инструментов через отверстие, обсадную колонну и ограничители? | Соединительная муфта, а не тело трубы диаметром 5,000 дюйма, может определять наружный зазор |
| Внутренняя гидравлика | Каков наименьший непрерывный внутренний диаметр через тело, утолщение и соединения инструмента? | Минимальный проход влияет на потери давления, площадь протока и зазор инструмента в скважине |
| Совмещенное растяжение и крутящий момент | Какая нагрузка на крюк остается допустимой при ожидаемом крутящем моменте бурения? | Растяжение и крутящий момент действуют совместно; отдельные максимальные значения нельзя просто суммировать |
| Изгиб и выступ изгиба | Где труба будет вращаться через сильное изгибание? | Повторное изгибание увеличивает усталостную нагрузку на утолщении, сварном шве и соединении. |
| Износ соединительной муфты инструмента | Какой наружный диаметр, плечо и материал резьбы остаются после эксплуатации или обработки? | Износ изменяет работу соединения, зазор и классификацию |
| Совместимость обработки | Соответствуют ли элеваторы, захваты, ключи и защитные элементы готовому соединению? | Только наружный диаметр корпуса не подтверждает совместимость с местом буровой установки |
| Среда эксплуатации | Подходит ли материал для фактических условий коррозии или H₂S? | Одного обозначения прочности S135 недостаточно для определения пригодности к использованию в сероводородной среде. |
Там, где основная колонна переходит к нижнему оборудованию скважины, 5-дюймовая трубa повышенной прочности с соединением NC50 может рассматриваться как участок промежуточной жесткости и веса над долотными трубами. Только идентификация соединения недостаточна; геометрия соединительного узла, непрерывный диаметр, состояние уступа и утвержденные данные сборки должны оставаться совместимыми с соседней 5-дюймовой трубой.
Более высокий сорт корпуса трубы увеличивает указанный уровень прочности, но не устраняет ограничения по усталости, соединениям, износу или коррозии. Поэтому окончательная конструкция колонны должна использовать измеренные или утвержденные свойства корпуса и соединительных элементов, а не полагаться только на номинальное описание 5-дюймовая S135 NC50 бурильная труба.
Инспекция соединения NC50 перед отгрузкой
Соединение NC50 выпускается как полный функциональный интерфейс, а не просто подтверждением штампованного названия резьбы. Поэтому проверка выполняется в три взаимосвязанных этапа: подтверждение идентичности, проверка поверхности и геометрии, а также отслеживаемый выпуск.
Идентификация соединения и соответствие документации
Инспектор сначала подтверждает, что оба конца законченного соединения соответствуют заказанной конфигурации NC50. Обозначение соединения должно совпадать в следующих записях:
- индивидуальная маркировка трубы;
- производственный паспорт;
- Отчёт по обработке или проверке;
- Статус инспекции;
- Бирка связки;
- Упаковочный лист.
Это сравнение важно, когда несколько партий бурильных труб диаметром 5 дюймов обрабатываются на одной и той же производственной или упаковочной площадке. Трубы могут иметь одинаковый наружный диаметр корпуса, используя различные соединительные элементы, внутренние диаметры или индивидуальные конфигурации для заказчика.
Любое несоответствие между физическим соединением и документацией должно рассматриваться как точка удержания перед выпуском. Труба должна оставаться изолированной до подтверждения её идентификации и внесения корректировок в документацию.
Очистка и осмотр поверхности
Перед измерением резьбы гайка, плечо и доступная часть отверстия тщательно очищаются для удаления стружки, грязи, сильного защитного покрытия и избыточной смазки. Контактные поверхности калибра должны быть видимыми и свободными от материала, который может вызвать ложное показание.
Осмотр затем сосредотачивается на областях, которые наиболее вероятно повлияют на сборку или приемку:
| Зона инспекции | Условие для проверки | Практически контролируемый риск |
|---|---|---|
| Вершины и корни резьбы | Зазубрины, вмятины, загнутые кромки, разрывы или неполная обработка | Сложное сцепление, прикипание или отказ калибра |
| Боковые стороны резьбы | местные повреждения, аномальные следы инструмента или коррозия | Неравномерная передача нагрузки после сборки |
| Поворотное плечо | Поднятый металл, вмятины от ударов, коррозионные отверстия или внедренные частицы | Неполный или неравномерный контакт шейки |
| Носик штифта и ввод в коробку | Повреждения при обращении, деформация или острые кромки | Поперечная нарезка резьбы при первоначальном соединении |
| Переход между потайным сверлением и отверстием | Ступени, заусенцы, эксцентричная обработка или препятствия | Сниженный зазор на отклонение или нарушенное внутреннее течение |
| Поверхности соединения | Ржавчина, влага, грязь или остаточные частицы металла | Загрязнение и повреждение при хранении |
Легкие защитные покрытия или съёмные загрязнения могут быть очищены перед повторной проверкой. Дефект, который влияет на зацепление резьбы, контакт с выступом, зазор в отверстии или приемку по калибру, не должен скрываться дополнительным составом. Он должен быть оценен в соответствии с утвержденной процедурой определения состояния или ремонта и повторно проверен перед выпуском.
Проверка и контроль размеров
После принятия визуального осмотра соединение NC50 проверяется с использованием соответствующих откалиброванных рабочих калибров. Штифт проверяется соответствующим кольцевым калибром, а гнездо — соответствующим штифтовым калибром.
Перед использованием инспектор проверяет:
- Шаблон корректен для NC50;
- его идентификационный номер четко виден;
- его состояние калибровки действительное;
- поверхности калибра чистые и не повреждены;
- соединение и калибр используются при необходимых условиях инспекции.
Измеренный выступ калибра или положение калибра затем сравниваются с критериями приемки, указанными в утвержденном чертеже, производственной процедуре или применимом требовании API 7-2.
Один лишь удовлетворительный визуальный вид не подтверждает геометрию соединения. Неправильный конус, шаг резьбы, диаметр по шагу или форма резьбы могут по-прежнему вызывать плохое соединение, недостаточный контакт упора или несовместимость с сопрягаемым соединением.
Матрица проверки соединений
Когда это требуется производственным планом или проектом ITP, проверяются и фиксируются следующие характеристики:
| Элемент проверки | Цель инспекции | Типичная запись |
|---|---|---|
| Выступ штифта и калибра коробки | Подтверждает приемку рабочим калибром | Отчет по проверке резьбы |
| Конусность резьбы | Проверяет радиальную геометрию вдоль длины резьбы | Лист измерительного контроля |
| Шаг или резьба | Подтверждает нормальное продвижение резьбы по оси | Запись измерения резьбы |
| Высота и профиль резьбы | Обнаружение неполной или неправильной обработки | Результат проверки профиля |
| Наружный и внутренний диаметры соединительных элементов | Подтверждает внешний зазор и внутренний проход | Размерный отчет |
| Размер зенковки или отверстия | Подтверждает совместимость перехода и дрейфа | Запись проверки внутреннего диаметра |
| Концентричность соединения | Проверяет совмещение резьбы с отверстием | Отчет о механической обработке или окончательной проверке |
| Соотношение выступов | Подтверждает правильное расположение плеча и геометрию контакта | Форма осмотра соединения |
Точный объем зависит от утвержденной процедуры инспекции. Статья не должна предполагать, что каждое дополнительное измерение обязательно для каждой партии; однако все проверки, требуемые заказом на закупку и ИТП, должны быть завершены до того, как соединение будет отмечено как принятое.
Индивидуальная отслеживаемость и контроль повторной проверки
Результат проверки должен быть привязан к индивидуальному номеру трубы, серийному номеру или другому отслеживаемому идентификатору производства. Заметка на уровне пакета с указанием только «резьбы пройдены» недостаточна, если позже потребуется расследование одной соединительной детали.
Запись должна идентифицировать, при необходимости:
- Труба или серийный номер;
- Обозначение штифта и гнезда NC50;
- Идентификация рабочего шаблона;
- состояние калибровки измерительного прибора;
- Измеренный результат или статус приемки;
- дата инспекции;
- идентификация инспектора;
- Справка по ремонту или доработке;
- Результат окончательного повторного осмотра.
Если соединение было отремонтировано, его первоначальный статус отклонения должен оставаться отслеживаемым. Разрешение допускается только после того, как отремонтированная область пройдет требуемые визуальные, метрические и калибровочные проверки.
Точка окончательного выпуска
Соединение NC50 принимается для защиты и упаковки только в случае:
- физическое соединение соответствует заказу и маркировке трубы;
- Поверхности резьбы и плеча чистые и без неприемлемых повреждений;
- требуемый результат рабочей калибровки приемлем;
- отверстие и переход соединительной муфты остаются совместимыми с указанным дрейфом;
- записи осмотра полные и отслеживаемые;
- любое отремонтированное соединение прошло документированную повторную проверку.
После принятия резьба и соединительная часть защищаются указанным консервирующим средством или составом, и устанавливаются правильно подходящие защитные накладки NC50 для штифта и гнезда. Финальная проверка упаковки подтверждает, что защитные накладки надежно закреплены и что идентификация соединения остается видимой на записях по трубам и связкам. Запись только “резьба пройдена” в контрольном списке на уровне связки является слабым доказательством, если позже одно соединение будет отклонено при входном инспекционном контроле.
ЧаВо
Q1:Что означает 5 дюймов в 5-дюймовой буровой трубе?
A1: Это относится к номинальному наружному диаметру трубы 5.000 дюймов / 127.0 мм. Готовый наружный диаметр соединительной муфты больше и должен быть подтвержден по утвержденному проекту.
Q2: Каков внешний диаметр бурильной трубы диаметром 5 дюймов?
A2: Номинальный наружный диаметр трубы составляет 5.000 дюйма, что равно 127,0 мм. Наружный диаметр соединения с инструментом больше и должен быть подтвержден отдельно.
Q3: Каждая труба для бурения диаметром 5 дюймов поставляется с NC50?
A3: Нет. NC50 является распространённой конфигурацией, но окончательное соединение должно соответствовать инвентарю оборудования, утвержденной спецификации и программы бурения.
В4: Что следует проверить перед отправкой буровой трубы 5 дюймов?
A4:Подтвердите номинальный вес, марку, тип утолщения, соединение, наружный и внутренний диаметры комплекта инструмента, прохождение калибра, диапазон длины, маркировку, объём инспекции и пакет документов.
Вопрос 5: Делает ли S135 бурильную колонну автоматически подходящей для любой глубокой или сероводородной скважины?
A5: №. S135 определяет класс прочности трубы. Пригодность для скважины также зависит от комбинированной нагрузки, усталости, состояния соединительных элементов, гидравлики, среды коррозии и любых необходимых квалификаций для работы в кислотной среде.