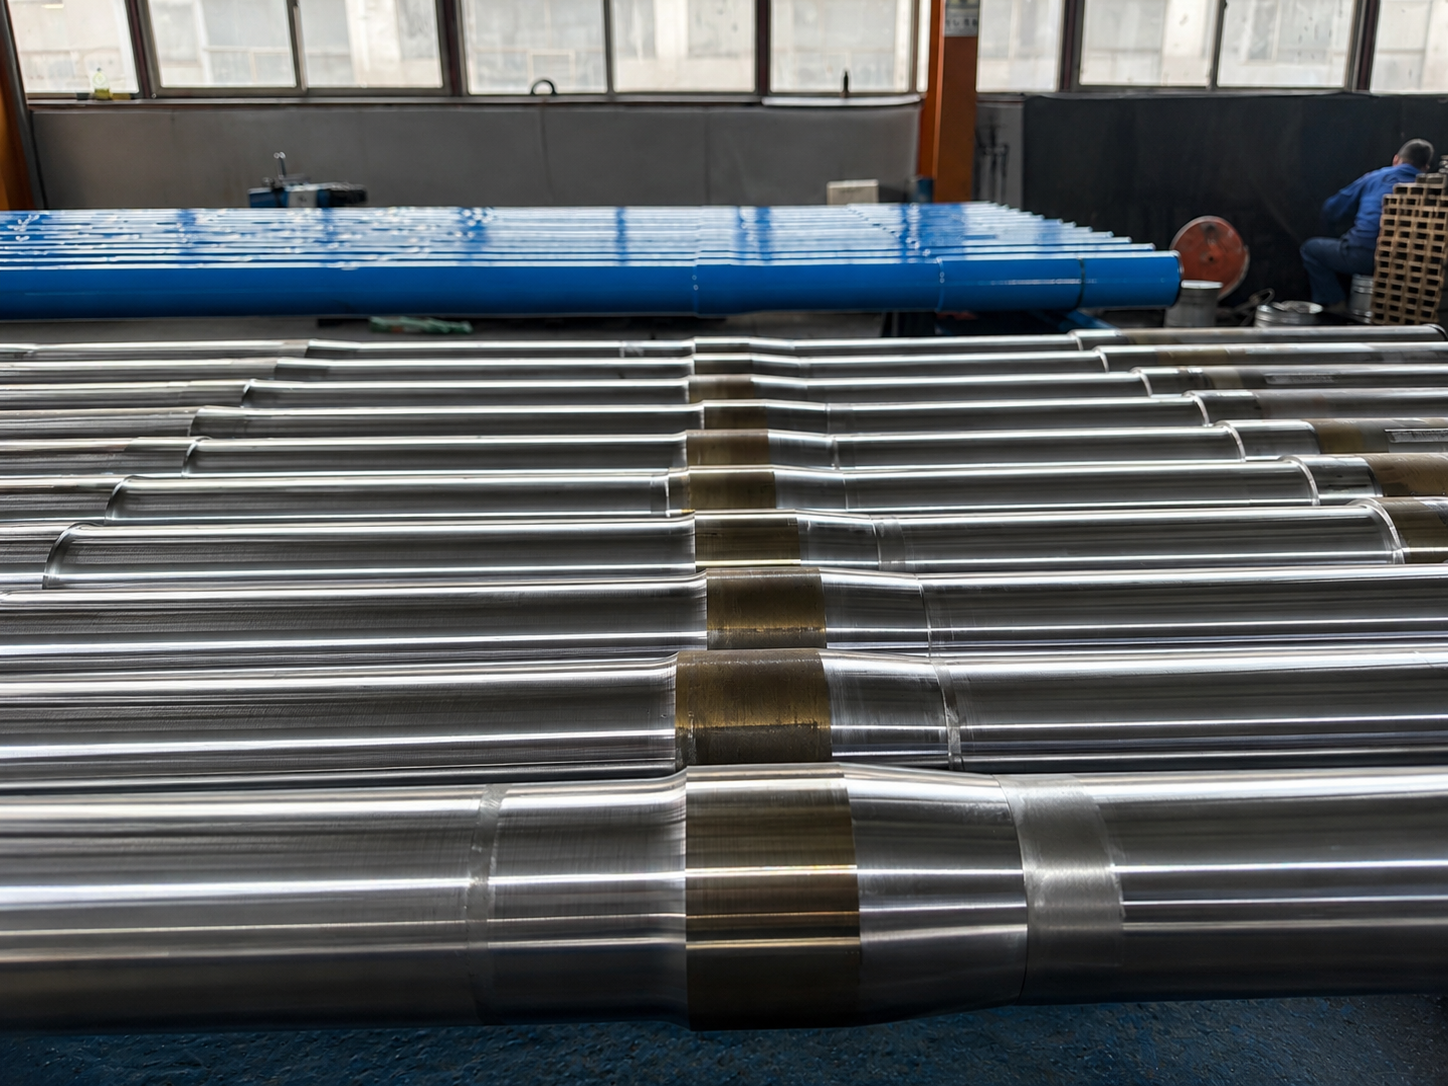
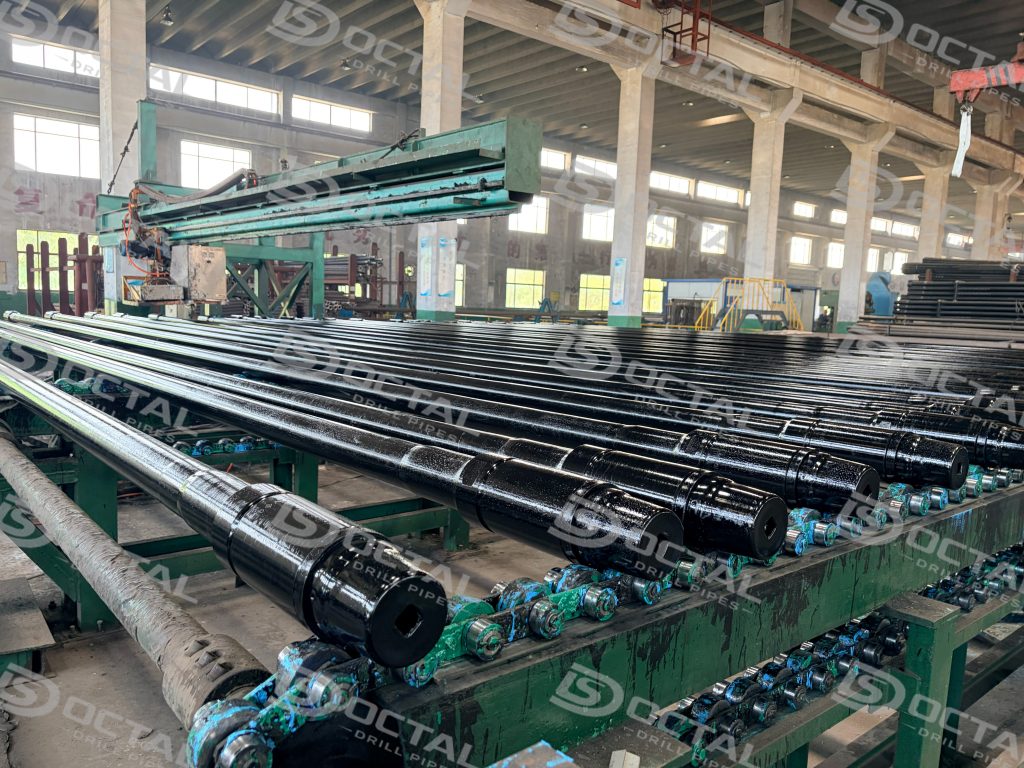
La tubería de perforación API 5DP es un tubular de perforación de acero aleado sin costura y de alta resistencia fabricado según las normas API 5DP / ISO 11961. Consta de un cuerpo de tubería tratado térmicamente y uniones de herramienta (tool joints) soldadas por fricción, y se utiliza en la sarta de perforación para transmitir par torsional, soportar cargas de tracción, circular fluido de perforación y conectar el equipo de perforación con el ensamblaje de fondo de pozo (BHA). En programas de perforación de petróleo y gas de profundidad media, pozos profundos, direccionales, horizontales y de alta carga, la tubería de perforación API 5DP se selecciona por grado, tamaño, tipo de recalcado (upset), conexión de unión de herramienta, clase de inspección y documentos de trazabilidad.
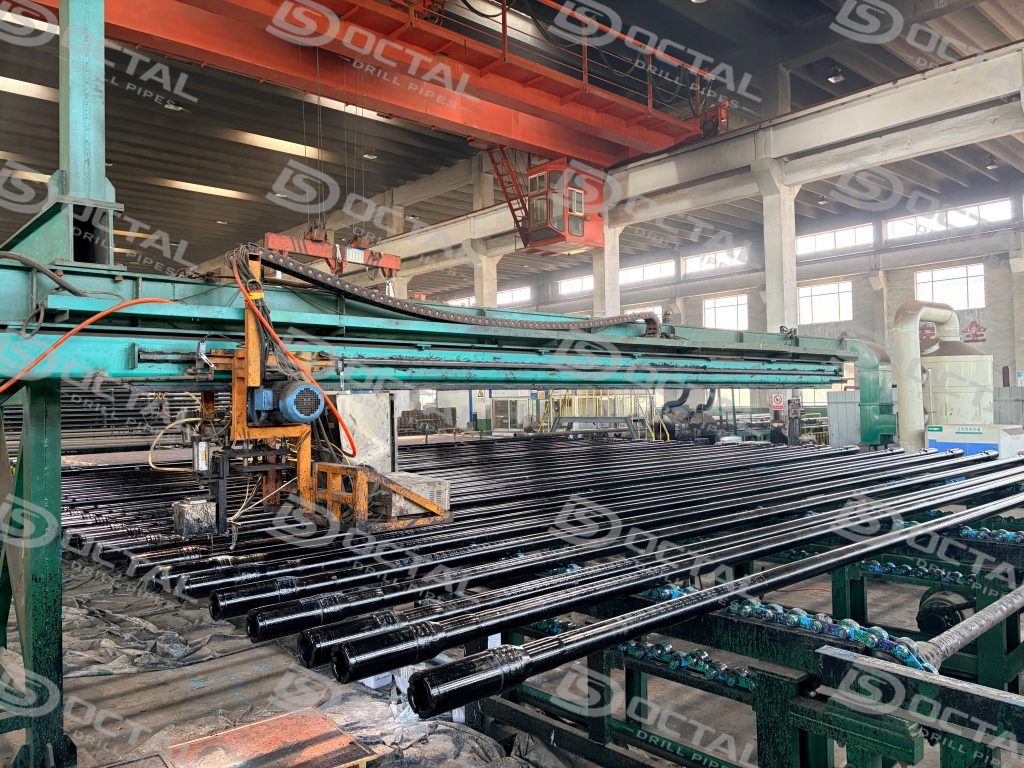
Grados y especificaciones de tubería de perforación API 5DP
Grados y propiedades mecánicas
| Grado | Grupo | Límite elástico mínimo (MPa / ksi) | Límite elástico máximo (MPa / ksi) | Resistencia a la tracción mínima (MPa / ksi) | Alargamiento mínimo | Tratamiento térmico |
|---|---|---|---|---|---|---|
| E75 | 1 | 517 / 75 | 724 / 105 | 689 / 100 | 19.5% | Normalizado, o templado y revenido (Q+T) |
| X95 | 3 | 655 / 95 | 862 / 125 | 724 / 105 | 19.5% | Templado y revenido (Q+T) de longitud completa después del recalcado |
| G105 | 3 | 724 / 105 | 931 / 135 | 793 / 115 | 19.5% | Templado y revenido (Q+T) de longitud completa después del recalcado |
| S135 | 3 | 931 / 135 | 1138 / 165 | 1000 / 145 | 19.5% | Templado y revenido (Q+T) de longitud completa después del recalcado |
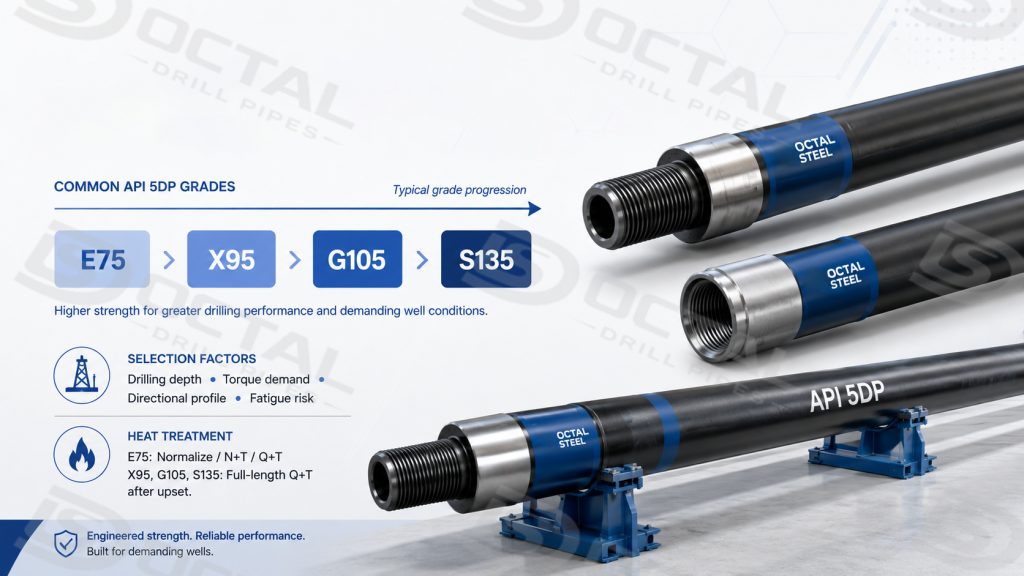
La gama estándar del mercado de grados de tubería de perforación API 5DP se centra en E75, X95, G105 y S135. Estos grados no son etiquetas intercambiables. Representan diferentes intervalos de resistencia y se seleccionan según la profundidad de perforación, la demanda de torque, la exposición al pandeo, el perfil direccional y el riesgo de fatiga del programa.
Para el uso práctico en proyectos, E75 es más común donde una menor resistencia y un manejo más sencillo son aceptables. X95 se utiliza a menudo para trabajos generales direccionales y de profundidad media. G105 es un grado de transición común cuando se necesita mayor capacidad de tracción sin pasar inmediatamente al grado estándar más alto de API. S135 es la opción estándar de alta resistencia para programas de perforación más profundos, de alcance extendido o de mayor esfuerzo, donde la carga de tracción, el torque y el margen de fatiga se vuelven más críticos.
Tamaño, espesor de pared y conexiones estándar
| OD (pulgadas) | OD (mm) | Rango de espesor de pared (mm) | Conexiones estándar | Rangos de longitud |
|---|---|---|---|---|
| 2 3/8 | 60.3 | 6.45 – 9.19 | NC26, IF | R1, R2 |
| 2 7/8 | 73.0 | 7.82 – 9.19 | NC31, IF | R1, R2 |
| 3 1/2 | 88.9 | 9.35 – 11.40 | NC38, IF | R1, R2, R3 |
| 4 | 101.6 | 9.35 – 11.40 | NC40 | R2, R3 |
| 4 1/2 | 114.3 | 9.35 – 12.70 | NC46 | R2, R3 |
| 5 | 127.0 | 9.19 – 12.70 | NC50 | R2, R3 |
| 5 1/2 | 139.7 | 9.17 – 12.70 | 5½ FH | R2, R3 |
| 6 5/8 | 168.3 | 10.59 – 12.70 | 6⅝ FH | R2, R3 |
Rangos de longitud: R1 = 18–22 pies · R2 = 27–30 pies (el más común) · R3 = 38–45 pies
Tipos de recalcado (Upset)
La elección entre los tipos de recalcado IU, EU e IEU modifica el diámetro interior del extremo, el perfil exterior y la transición hacia la unión de herramienta.
| Código | Configuración | Aplicación típica |
|---|---|---|
| EU | Recalcado externo: se agranda el diámetro exterior (OD) del extremo del tubo | Sartas de grado más ligero E75 |
| IU | Recalcado interno: el diámetro interior (ID) se reduce en los extremos | Donde importa mantener un diámetro exterior uniforme |
| IEU | Recalcado interno y externo, en ambas direcciones | Estándar para X95/G105/S135; maximiza la sección transversal del recalcado y la resistencia a la fatiga de la conexión |
Niveles de especificación del producto (PSL)
| PSL | Lo que cubre | Cuándo especificar |
|---|---|---|
| PSL-1 | Dimensiones, límite elástico/resistencia a la tracción, impacto básico según el grado | Pozos estándar terrestres (onshore) |
| PSL-2 | PSL-1 + prueba de impacto Charpy con muesca en V obligatoria; tolerancias de OD/espesor de pared más estrictas; END adicionales | Pozos direccionales, alcance extendido (ERD), línea base costa afuera (offshore) |
| PSL-3 | PSL-2 + inspección por ultrasonido (UT) en toda la longitud; composición química mejorada; posibilidad de inspección con testigo de terceros | HPHT, aguas profundas, servicio amargo (sour-service) |
Fabricación y control de calidad de la tubería de perforación
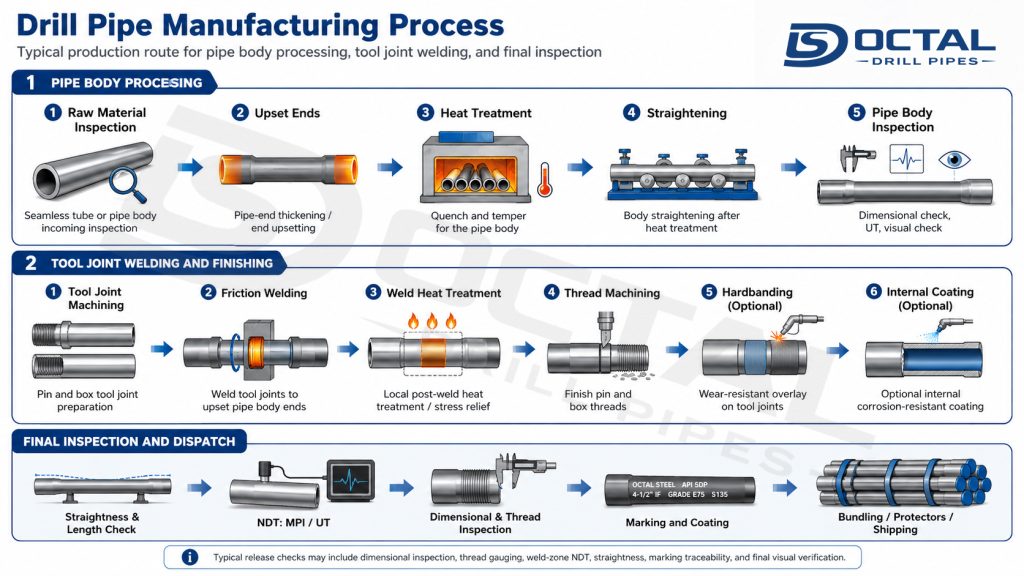
Cuerpo del tubo y tratamiento térmico
El cuerpo de la tubería se fabrica a partir de tubos de acero aleado sin costura. El acero de grano fino es obligatorio según la norma API 5DP: al menos un elemento refinador de grano (aluminio, niobio, vanadio o titanio) debe estar presente en cantidades suficientes para generar una estructura austenítica de grano fino confirmada mediante un control metalográfico posterior al tratamiento térmico.
Para los grados del Grupo 3 (X95, G105, S135), el templado y revenido (Q+T) en toda la longitud debe realizarse después del recalcado, no en el tubo virgen (green tube). Esta secuencia es crucial porque el proceso de recalcado vuelve a introducir riesgos de zona afectada por el calor (ZAC) en la transición; el templado y revenido previo al recalcado no cumple con la especificación. El registro de lote del horno, rastreable con el número de colada y el marcado de lote de cada tubo, es el documento que adquisiciones utiliza para verificar esto en la inspección de recepción.
Soldadura de uniones de herramienta (Tool Joints) y control dimensional
Las uniones de herramienta se sueldan por fricción en los extremos recalcados de la tubería. Después de la soldadura, cada tubo se somete a:
- UT en toda la longitud del cuerpo del tubo: 100% de cobertura según la línea base de PSL-3 y requisitos comunes de ITP del proyecto; cobertura puntual (10–25%) previo acuerdo en PSL-1
- Partículas magnéticas (MPI) en uniones de herramienta: 100% de la superficie del OD de la unión y raíces de rosca; aceptación según los criterios de API RP 7G-2
- Inspección dimensional: tolerancia del OD según las Tablas 7/8 de API 5DP; espesor de pared medido en un mínimo de 12 puntos por tubo; ovalidad ≤ 1.0% del OD (umbral estándar de ITP del proyecto; PSL-3 y SR para servicio amargo aplican límites más estrictos)
- Verificación del diámetro de paso: se aplica al 100 % de los tubos un mandril con diámetro exterior conforme a la tabla de tamaño y peso, confirmando la holgura interior para el paso del BHA.
- Prueba hidrostática: cuando se especifique en la orden de compra, a 1.5 veces la presión de diseño con el tiempo de retención definido en el ITP del proyecto
Cadena de trazabilidad
Cada tubo lleva una secuencia continua de marcado — diámetro exterior × pared × grado × recalcado × conexión × rango × número de colada × lote × monograma API — que enlaza el cuerpo con el MTC, el registro de liberación de END y el mapa de coladas/lotes de la lista de empaque. Los equipos de compras con puntos de espera y presencia en el ITP deben definir el formato del MTC en la orden: EN 10204 3.1 es la base; 3.2 con firma conjunta del inspector designado está disponible para proyectos offshore o con inspección presenciada. La inspección final de la tubería API 5DP antes del envío concilia END, dimensiones, paso de mandril, estado de roscas y trazabilidad con las juntas marcadas.
Cumplimiento y normas
| Norma | Alcance |
|---|---|
| API Spec 5DP 2.ª Ed. (2020) | Especificación principal: grados, requisitos de PSL, dimensiones, tratamiento térmico, ensayos no destructivos (NDT) |
| ISO 11961 | Adopción internacional idéntica de API 5DP |
| API Spec 7-1 | Elementos de la sarta de perforación rotatoria; requisitos dimensionales de la unión de herramienta (tool joint) |
| API Spec 7-2 | Roscado y calibración de conexiones rotatorias con hombro (NC, IF, FH, REG) |
| API RP 7G-2 | Inspección y clasificación de elementos usados de la sarta de perforación |
| NACE MR0175 / ISO 15156 | Requisitos de materiales para servicio amargo (aplica cuando se invocan SR1/SR2) |
| EN 10204 3.1 / 3.2 | Formato del MTC; 3.2 requiere la firma conjunta de TPI en la inspección de fábrica |
Tubería de perforación API 5DP vs HWDP vs Drill Collar
La tubería de perforación API 5DP, la tubería pesada y los drill collars no ocupan la misma posición en la sarta. La tubería estándar transmite torque, soporta tracción y conduce el fluido. La HWDP actúa normalmente como transición entre la tubería estándar y los drill collars, reduciendo la concentración de esfuerzos y mejorando el comportamiento en pozos direccionales. Los drill collars aportan peso concentrado sobre la barrena y rigidez en la sección inferior, por lo que su función se orienta a aplicar carga y soportar el BHA.
En el diseño práctico, la selección no consiste en elegir tubería de perforación o HWDP o drill collar como opciones intercambiables. La tarea es colocar cada componente donde mejor contribuya a la transferencia de torque, la tracción, la respuesta a flexión y el control de fatiga. La HWDP es especialmente importante en pozos direccionales o de alto ángulo porque ofrece una transición más gradual entre la flexibilidad de la tubería y la rigidez de los drill collars.
| Componente | Función principal | Posición típica en la sarta | Por qué es importante |
|---|---|---|---|
| Tubería de perforación API 5DP | Transmite torque, soporta tracción, circula lodo | Cuerpo principal de la sarta de perforación | Soporta la profundidad de perforación, rotación y circulación de fluidos |
| HWDP | Elemento de transición entre la tubería de perforación y los portamechas | Por encima de los portamechas / debajo de la tubería de perforación estándar | Reduce la concentración de esfuerzos y respalda el control de la perforación direccional |
| Portamechas (Drill Collar) | Proporciona peso sobre la broca (WOB) y rigidez | Ensamblaje de fondo de pozo (BHA) | Mejora la carga sobre la broca, la rigidez y la estabilidad de la sarta inferior |
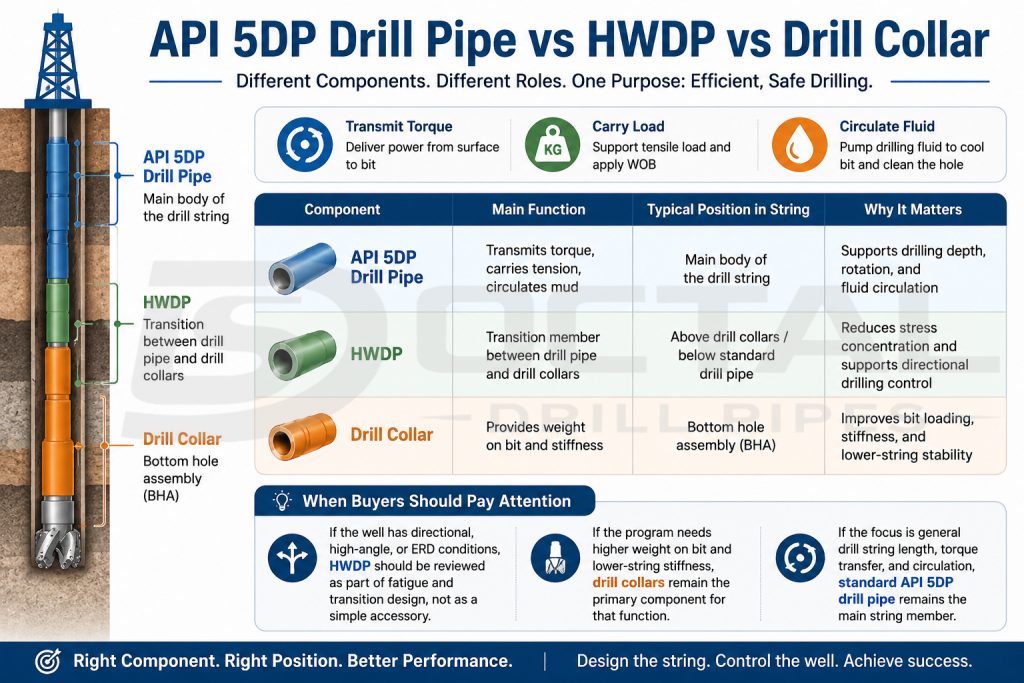
Cuándo deben prestar atención los compradores
- Si el pozo presenta condiciones direccionales, de alto ángulo o de alcance extendido (ERD), la HWDP debe evaluarse como parte del diseño de fatiga y transición, no como un simple accesorio.
- Si el programa requiere mayor peso sobre la broca (WOB) y rigidez en la sarta inferior, los portamechas (drill collars) siguen siendo el componente principal para esa función.
- Si el objetivo principal es la longitud general de la sarta de perforación, la transmisión de torque y la circulación, la tubería de perforación estándar API 5DP sigue siendo el elemento principal de la sarta.
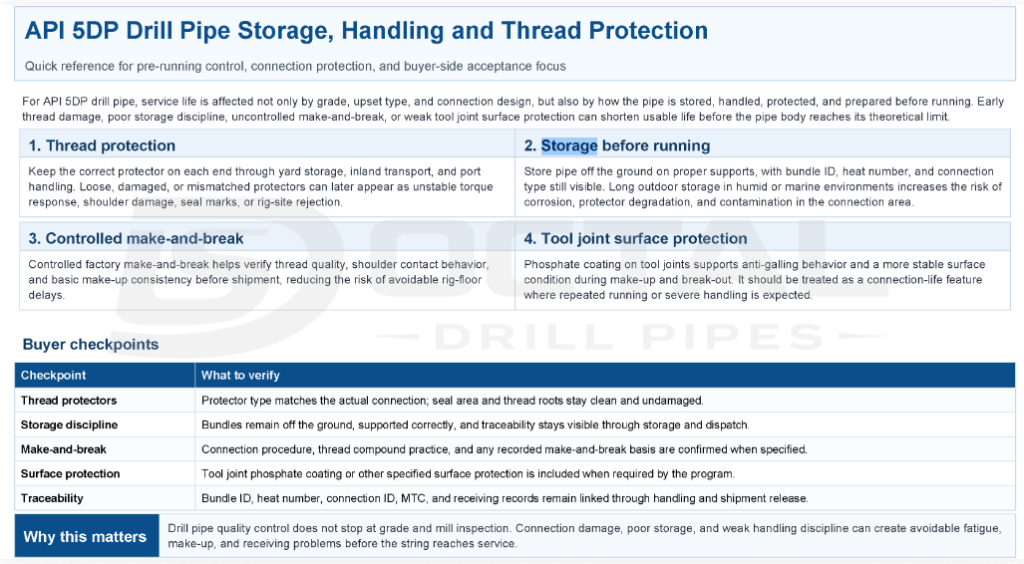
¿Cómo almacenar y manipular la tubería de perforación API 5DP antes de bajarla al pozo?
Aplicaciones
Perforación direccional y de alcance extendido (ERD) — cuando la sarta opera en un pozo con una inclinación de 30° a 90°, el cuerpo del tubo sufre ciclos de flexión en cada rotación. El modo de falla principal es el agrietamiento por fatiga que se inicia en la transición del recalcado (upset) o en la zona de soldadura de la unión de herramienta, no en el centro del cuerpo. El control de compras que elimina este riesgo: G105 o S135 IEU con certificación Charpy PSL-2 a la temperatura de prueba especificada, y 100% MPI en uniones de herramienta confirmado como punto de parada (hold point) en el ITP del proyecto antes de autorizar el despacho.
Pozos HPHT (>vcondiciones de yacimiento de 10,000 psi / >150 °C) — la sarta soporta la máxima carga de tracción mientras que las uniones de herramienta operan a temperaturas que reducen el margen de fluencia. Tubería de 5″ S135 IEU bajo PSL-3 es la especificación base. El riesgo que compras debe verificar es si el templado y revenido (Q+T) en toda la longitud se realizó después del recalcado. Una fábrica que trata térmicamente el tubo virgen, luego recalca y envía sin un nuevo tratamiento térmico, incumple técnicamente los requisitos del Grupo 3 de API 5DP. El registro de lote del horno rastreable al número de colada/lote de cada tubo es el único documento que garantiza esto.
Perforación en servicio amargo (formaciones con presencia de H2S) — donde el agrietamiento por esfuerzos de sulfuro (SSC) rige la selección del material. El requisito suplementario SR1 de API 5DP impone un límite de dureza en el cuerpo del tubo de HRC ≤ 26; la norma NACE MR0175 aplica a todo el ensamblaje de la sarta de perforación. E75 o X95 de química controlada con SR1 es la especificación habitual. El error de adquisición más común es ordenar S135 sin requisitos suplementarios explícitos para servicio amargo; la sarta pasa la inspección mecánica en la fábrica, pero luego reprueba la aceptación de dureza en la inspección de recepción del taladro y es puesta en cuarentena.
Programas costa afuera en aguas profundas (>3,000 m de profundidad de agua) — el peso total de la sarta de perforación en una columna de agua de más de 4,000 m requiere la máxima capacidad de tracción con el mínimo OD. 5″ S135 IEU en longitudes R3 es una especificación estándar para programas profundos en el Golfo de México y África Occidental. La documentación del proyecto suele exigir MTC según EN 10204 3.2 con firma conjunta de Lloyd’s o Bureau Veritas; esto debe confirmarse en la etapa de orden de compra, ya que no puede tramitarse de forma retroactiva tras la producción en fábrica.
Preguntas frecuentes (FAQ)
P: ¿El cumplimiento con API 5DP garantiza la intercambiabilidad de las conexiones de la tubería de perforación?
R: No. API 5DP especifica la tubería terminada, mientras que API 7-2 controla el roscado y la calibración de las conexiones rotatorias con hombro normalizadas. Aun deben confirmarse la designación exacta, las dimensiones de la unión de herramienta y el componente acoplado.
P: ¿Puede el grado S135 sustituir directamente a la tubería de perforación G105 o X95?
R: No de forma automática. Un grado API más alto proporciona un nivel de resistencia especificado mayor, pero la sustitución también debe considerar el tamaño y el espesor de pared del tubo, la configuración del recalcado (upset), la conexión de la unión de herramienta, la carga de la sarta de perforación, la exposición a la fatiga y las especificaciones del proyecto.
P: ¿La tubería de perforación estándar API 5DP es automáticamente adecuada para servicio con H2S?
R: No. La designación del grado por sí sola no determina la idoneidad para servicio amargo. Los requisitos actuales de API 5DP incluyen controles específicos para grados resistentes a sulfuro (SS), tales como dureza, microestructura y pruebas de resistencia a H2S, por lo que el servicio amargo debe especificarse y calificarse por separado.
P: ¿Se utiliza API 5DP para clasificar la tubería de perforación después de que ha estado en servicio?
R: API 5DP define principalmente los requisitos técnicos de entrega para la tubería de perforación recién fabricada. La inspección y clasificación de elementos usados de la sarta de perforación están reguladas por API RP 7G-2, por lo que la tubería en servicio no debe aceptarse basándose únicamente en los requisitos de producto nuevo de API 5DP.