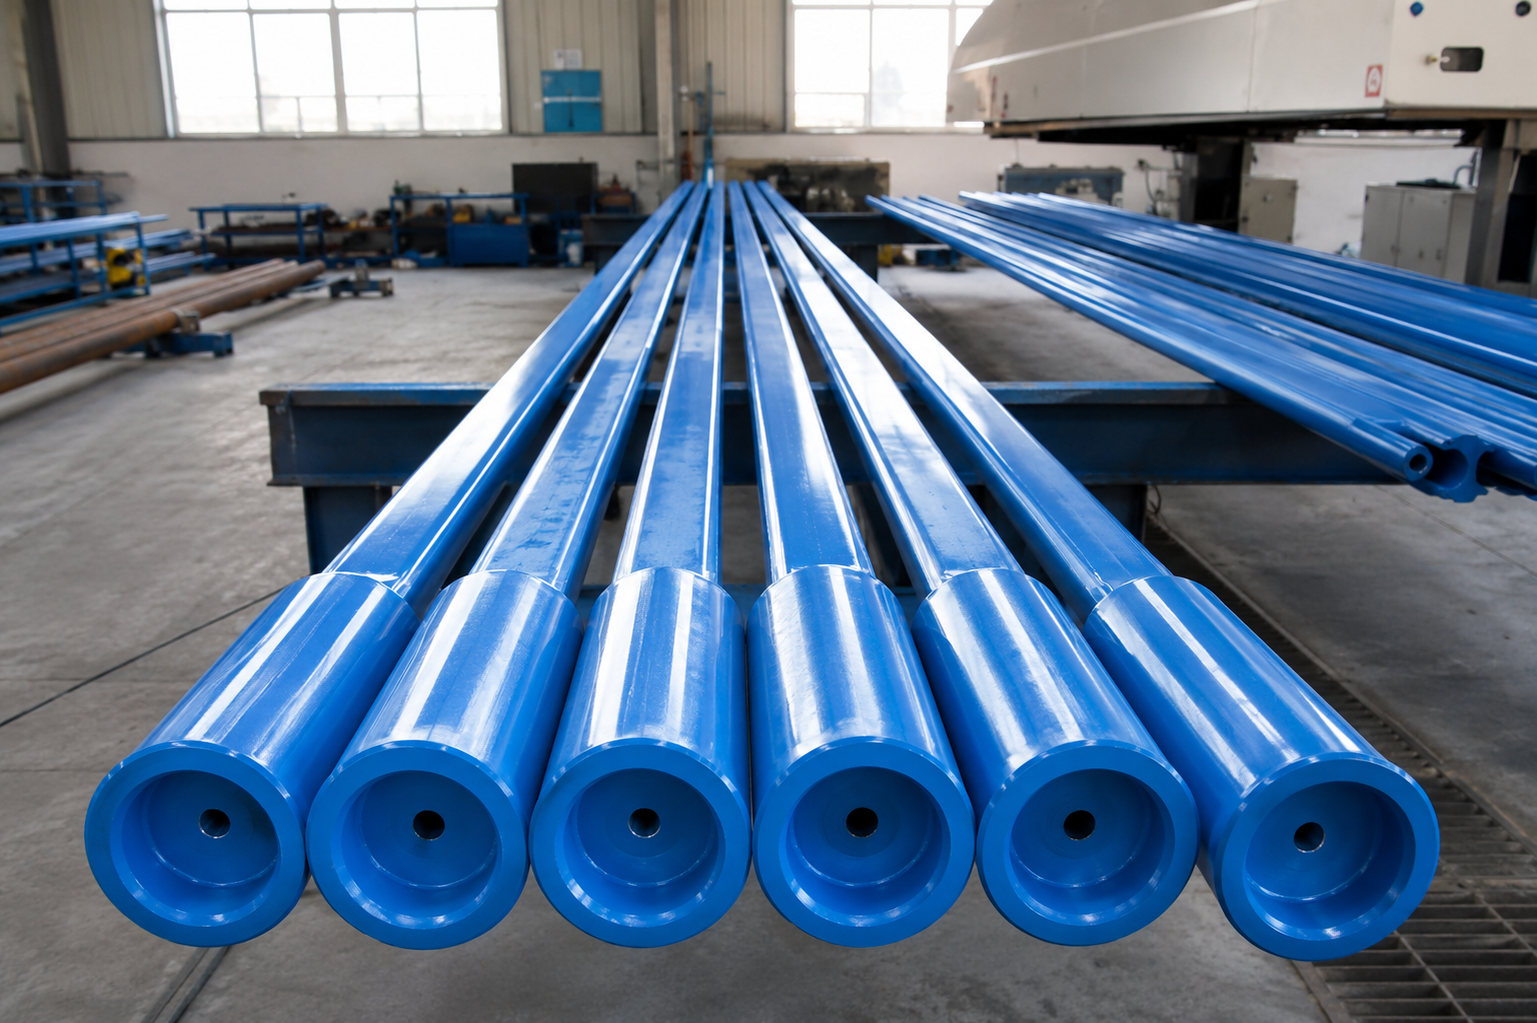
El Kelly cuadrado es un elemento del vástago de perforación rotatorio según la especificación API 7-1, comúnmente fabricado a partir de una barra de acero aleado de cromo-molibdeno AISI 4145H Modificado de longitud completa. La barra se templa y revene a lo largo de toda su longitud para desarrollar la resistencia de sección, tenacidad y consistencia de dureza requeridas para un componente expuesto a torsión rotatoria, carga axial, flexión, impactos y contacto deslizante repetido con el buje del kelly. Después del tratamiento térmico, la barra se endereza y se verifica el error de concentricidad, luego se perfora con taladro de agujero profundo, se perfora con cañón o se trépana para formar el paso continuo del fluido de perforación. Posteriormente, se mecaniza en bruto el cuerpo exterior, y se fresan con precisión cuatro caras planas para establecer las dimensiones especificadas entre caras, entre esquinas, rectitud y requisitos de torsión. Los extremos superior e inferior están terminados con las conexiones roscadas giratorias requeridas y calibrados de acuerdo con los requisitos aplicables de la Especificación API 7-2 y el dibujo de fabricación aprobado.
En un sistema de perforación con mesa giratoria convencional, la sección de transmisión cuadrada pasa a través de un manguito kelly a juego, transmitiendo el par de la mesa giratoria a la sarta de perforación mientras permite que el kelly se mueva verticalmente a medida que avanza la perforación. Su perforación central mantiene la circulación del fluido de perforación, mientras que la geometría de transmisión, la alineación del orificio, el espesor de pared restante y la configuración de la conexión final determinan la compatibilidad con el equipo instalado en la plataforma, el equipo del lado del swivél, el sub ahorrador y la sarta de tubería de perforación.
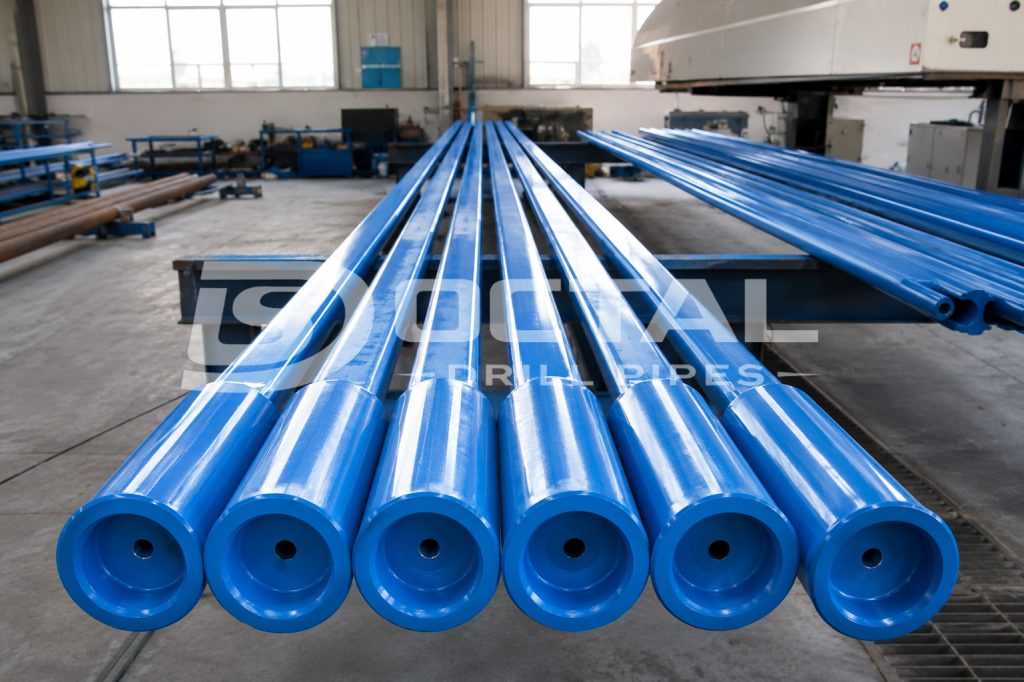
Octal Drill Pipes suministra configuraciones de tubería de perforación con kelly cuadrado con perfiles de transmisión cuadrados o hexagonales, diámetros internos especificados, conexiones superiores de mano izquierda y conexiones inferiores de hombro rotatorio de mano derecha. Cada pedido debería revisarse en función del arreglo de la plataforma, el perfil del casquillo del kelly, la conexión de la sarta de perforación y el dibujo dimensional aprobado, en lugar de seleccionarse solo por el tamaño nominal.
Rango Representativo de Suministro de Kelly Square
Los siguientes rangos resumen las configuraciones de kelly más comúnmente publicadas en campos petroleros. Son valores de referencia únicamente. Las dimensiones finales deben seguir el dibujo de fabricación aprobado y la orden de compra.
| Artículo de Suministro | Rango o Configuración Representativa |
| Tamaños cuadrados nominales | Aproximadamente de 2-1/2 pulg. a 5-1/4 pulg. |
| Tamaños hexagonales nominales | Aproximadamente de 3 in. a 6 in. |
| Longitud total común | 40 pies |
| Configuraciones extendidas | 54 pies disponibles para los tamaños seleccionados |
| Longitud común de la sección de accionamiento | 37 pies o 51 pies, dependiendo de la longitud total |
| Conexión superior típica | 6-5/8 REG LH o 4-1/2 REG LH |
| Conexiones inferiores típicas | NC26, NC31, NC38, NC46, NC50, NC56 o 5-1/2 FH, dependiendo del tamaño |
| Rango típico de diámetro | Seleccionado según el tamaño de kelly y la conexión inferior |
| Perfil de transmisión | Cuadrado o hexagonal |
| Protección de rosca | Protectores de rosca de acero prensado o de alta resistencia |
| Protección de transporte | Funda con carcasa de acero o empaque protector equivalente |
No se debe usar un tamaño nominal citado como sustituto del programa dimensional. Por ejemplo, dos kellys con el mismo tamaño nominal de accionamiento pueden tener diámetros diferentes, conexiones inferiores, diámetros externos engrosados o longitudes totales distintas.
Función del Kelly cuadrado y transmisión de potencia en la sarta de perforación
Un sistema convencional de mesa rotatoria transfiere energía a través de un camino mecánico definido:
mesa rotatoria → buje maestro → buje de kelly → sección de accionamiento cuadrado → conexión inferior o subahorrador → tubería de perforación → broca
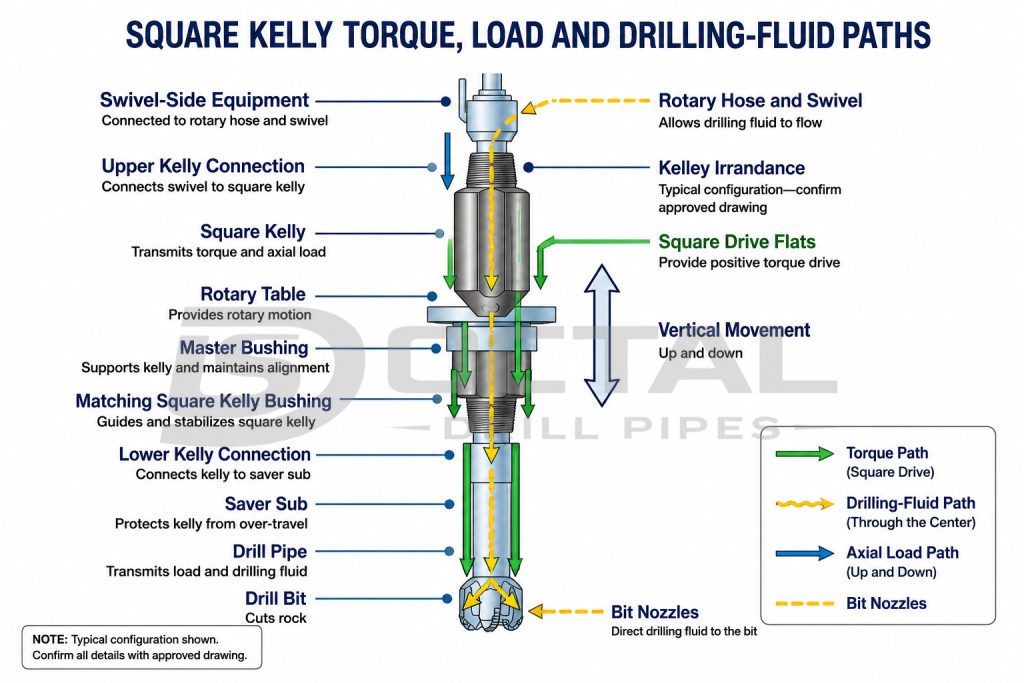
El perfil interior del reductor kelly coincide con el perfil exterior cuadrado o hexagonal del kelly con suficiente holgura de operación para el desplazamiento vertical. El contacto entre el reductor y las caras de transmisión transmite el torque. A medida que la broca avanza, el kelly se desliza hacia abajo a través del reductor mientras continúa girando la sarta.
El orificio central forma parte del camino de circulación del fluido de perforación. El fluido pasa a través del kelly, el sub ahorrador y la tubería de perforación antes de llegar a los orificios de la broca. Por lo tanto, el orificio debe permanecer continuo a través de las conexiones finales, secciones ensanchadas y el cuerpo de accionamiento.
Cuando se utiliza todo el recorrido disponible del kelly, la perforación se detiene temporalmente y se añade otra junta de tubería de perforación a la columna. Luego, se eleva el kelly y se reanuda la perforación. Este ciclo operativo distingue un sistema de kelly tradicional de un equipo de rotación superior (top drive), que aplica la rotación desde una unidad móvil situada sobre la columna de perforación.
Más abajo en la sarta de perforación, tubería de perforación de peso pesado sirve como un miembro de transición de rigidez por encima de los cuellos de perforación, mientras que ninguno de estos componentes reemplaza la función de accionamiento en superficie del kelly.
La Square Kelly y la Tubería de Perforación Realizan Funciones Diferentes
El Kelly cuadrado y la tubería de perforación API 5DP convencional son componentes distintos del conjunto de perforación, regidos por diferentes especificaciones de API y diseñados para posiciones y funciones diferentes dentro del sistema de perforación.
| Punto de Revisión | Kelly cuadrado | Tubería de perforación |
| Estándar Primario | Especificación API 7-1 | Especificación API 5DP |
| Posición | Parte superior de una columna de perforación rotativa convencional | Juntas repetidas a lo largo de la sarta de perforación |
| Función principal | Transfiere el par de la mesa giratoria a través de un perfil de transmisión externo | Transmite carga axial, torque y fluido de perforación entre las uniones roscadas |
| Forma Externa | Sección de accionamiento cuadrada o hexagonal | Cuerpo de tubería redondo |
| Construcción | Barra de aleación de acero mecanizada con perforación central | Cuerpo de tubería con extremos ensanchados y juntas de herramientas soldadas |
| Interfaz de la plataforma | Pasa a través de un buje Kelly a juego | Manipulado por mordazas, elevadores y conexiones de la sarta de perforación |
| Lógica de longitud típica | Seleccionado para los requisitos de desplazamiento del equipo y del Kelly | Comúnmente provista como tubería de perforación de Rango 2 o Rango 3 |
| Revisión de Conexión | Los extremos superior e inferior pueden tener diferentes tipos de mano y conexión | Las juntas macho y hembra forman juntas de tubo de perforación repetibles |
Para un contexto más amplio del conjunto de perforación, la comparación de tubería de perforación, HWDP y collar de perforación explica cómo la sarta principal, la sección de transición de rigidez y el BHA inferior cumplen funciones mecánicas separadas. Para la cotización e inspección, la orden debe especificar el perfil de accionamiento del kelly, el tamaño del taladro, la longitud total, los tipos de conexión superior e inferior, y las dimensiones coincidentes del buje del kelly. Estos detalles determinan si el kelly puede transmitir torque, mantener el flujo del fluido de perforación y encajar correctamente en el sistema de mesa rotatoria.
Configuraciones de Kelly Cuadrado y Hexagonal
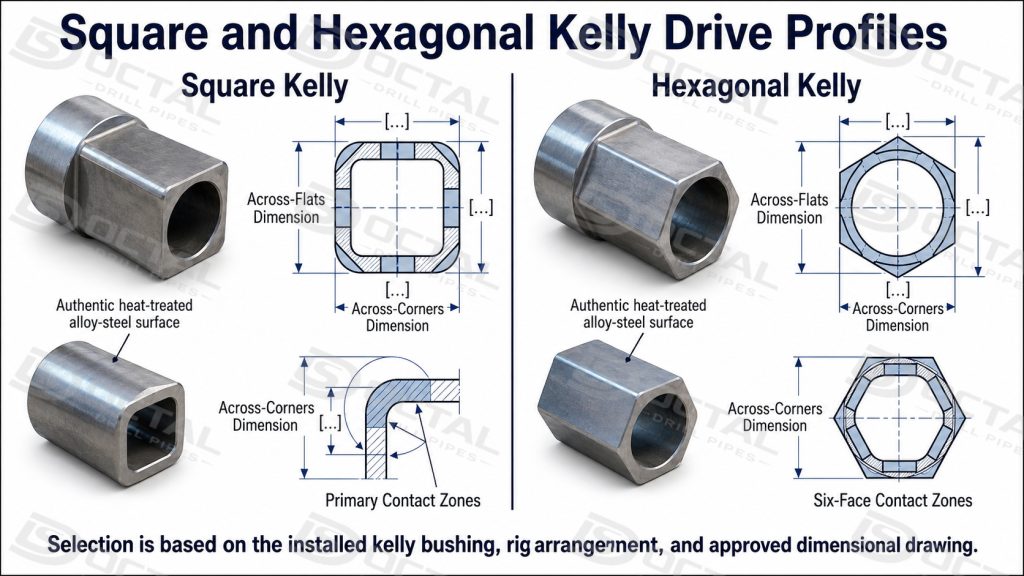
Los kellys cuadrados y hexagonales se utilizan ambos en sistemas de perforación de mesa rotativa convencional, donde el perfil de accionamiento pasa a través de un buje kelly coincidente para transmitir el par mientras permite el movimiento vertical. Aunque realizan las mismas funciones básicas, las dos configuraciones difieren en geometría externa, control dimensional, proceso de fabricación y características de desgaste. Por lo tanto, la selección se basa en el equipo rotatorio instalado, el perfil del buje y los requisitos dimensionales aprobados.
| Característica | Kelly cuadrado | Kelly hexagonal |
| Perfil de accionamiento externo | Cuatro planos | Seis planos |
| Equipos compatibles | Buje de kelly de perfil cuadrado | Buje Kelly de perfil hexagonal |
| Principales controles dimensionales | A través de las caras planas, a través de las esquinas y geometría de las esquinas | A través de caras planas, esquinas y geometría de seis caras |
| Ruta de fabricación típica | Sección de impulsión forjada o mecanizada con precisión | Comúnmente mecanizado con precisión a partir de barra tratada térmicamente |
| Control de Selección | Configuración existente de la plataforma y buje | Configuración existente de la plataforma y buje |
| Revisión de desgaste | Aplanados, esquinas y marcas de contacto locales | Planos, esquinas y marcas de contacto distribuidas |
La especificación de compra debe identificar el perfil exacto y el dibujo aprobado. «Cuadrado» o «hexagonal» por sí solo no es suficiente para establecer el despeje de operación o la intercambiabilidad.
Estructura de Kelly cuadrada y disposición de la conexión
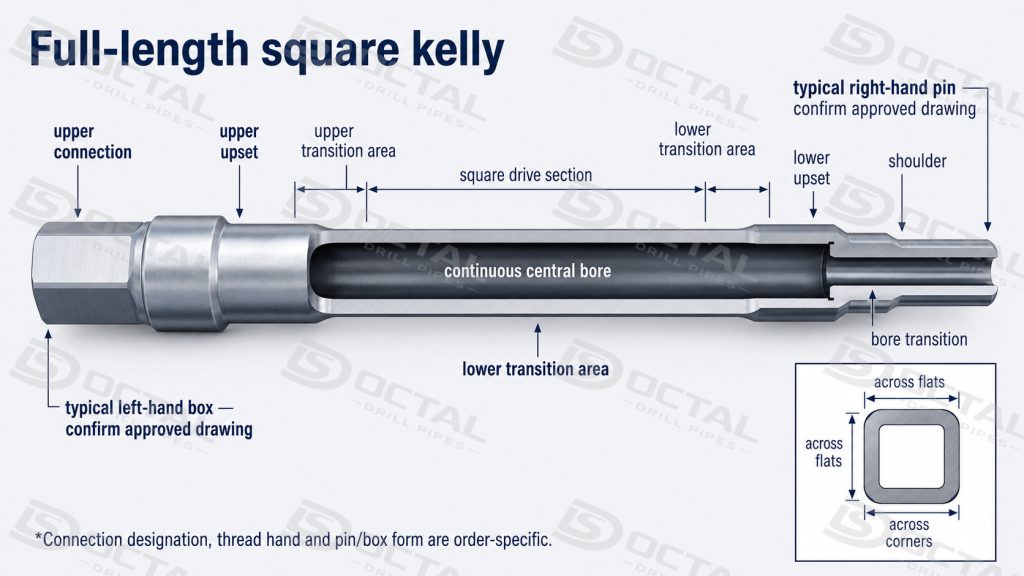
Un Kelly cuadrado API 7-1 completo normalmente contiene cinco áreas controladas.
Conexión Superior y Engrosamiento
El extremo superior comúnmente utiliza una conexión de caja con rosca izquierda compatible con el equipo del lado del cabrestante o con la disposición superior del kelly. La designación de la conexión, OD del ensanchamiento, diámetro del bisel, condición del hombro y el orificio deben indicarse en la orden de compra.
La rotación a mano izquierda nunca debe inferirse únicamente por el nombre de la conexión. El orden y el dibujo deben identificar explícitamente la conexión y el sentido de la rosca.
Sección de transmisión
La sección de impulsión contiene las caras cuadradas o hexagonales que contactan con el manguito kelly. Las dimensiones críticas incluyen:
- Longitud de la sección de transmisión;
- dimensión de plano a plano;
- Dimensión a través de las esquinas;
- radio de esquina o perfil aprobado;
- rectitud;
- Condición de la superficie;
- Tolerancia local de desgaste.
Pequeños errores dimensionales pueden causar atascamiento, juego excesivo, cargas de impacto o contacto desigual con el manguito.
Diámetro interno
El orificio transporta el fluido de perforación a través de todo el kelly. El diámetro del orificio por sí solo no confirma un espesor de pared adecuado. El eje del orificio también debe controlarse en relación con el perfil de accionamiento externo y ambas secciones ensanchadas.
La inspección debe confirmar:
- diámetro mínimo especificado;
- pasaje interno continuo;
- alineación del taladro;
- pared restante alrededor del pozo;
- condición de la superficie interna;
- transición hacia las secciones terminales.
Conexión Inferior y Engrosamiento
El extremo inferior comúnmente utiliza una conexión de pasador de mano derecha que se conecta a un subahorro o al siguiente componente de la columna de perforación. La selección de la conexión depende de la configuración real de la unión de herramienta de la tubería de perforación y debe incluir la designación de la conexión, OD, ID, geometría del hombro y datos de montaje aprobados.
Áreas de Transición
Los cambios desde los extremos ensanchados hasta el cuerpo de accionamiento deben mecanizarse sin discontinuidades agudas que puedan aumentar el estrés local. Las marcas de herramienta, cambios de sección abruptos y daños mecánicos en estas áreas requieren un examen visual y superficial minucioso.
Normas API aplicables para Kellys y Conexiones
Especificación API 7-1
La especificación API 7-1 cubre los requisitos técnicos de entrega para kellys cuadrados y hexagonales como elementos del tallo de perforación rotativo. La especificación de compra debe identificar la edición aplicable, la configuración del producto, los requisitos de material, las dimensiones, el alcance de la inspección y la documentación.
Un kelly no se clasifica como tubería de perforación convencional API 5DP. Su cuerpo de accionamiento, el orificio central y los requisitos generales del producto se revisan según la Especificación API 7-1 y el dibujo de fabricación aprobado.
Especificación API 7-2
Cuando el extremo superior o inferior utiliza una conexión API, la roscabilidad y calibración de la conexión con hombro giratorio debe revisarse según la Especificación API 7-2 y el dibujo de la conexión especificado. La inspección normalmente confirma:
- Designación de conexión y mano;
- forma de rosca y dimensiones críticas;
- separador del calibre;
- Condición de macho o hembra;
- condición del hombro de sellado;
- estado de calibración del calibre de trabajo; y
- cualquier requisito especificado de alivio de tensión, taladrado posterior o tratamiento superficial.
API RP 7G-1 y API RP 7G-2
API RP 7G-1 proporciona referencias de propiedades de rendimiento y orientación operativa para los elementos de la sarta de perforación, incluidos los kellys. Apoya la revisión de ingeniería de la capacidad de carga y los límites de servicio, pero no reemplaza los requisitos de fabricación y entrega de la especificación API 7-1.
API RP 7G-2 se aplica a la inspección y clasificación de los elementos del tren de perforación después del servicio. Por lo tanto, la aceptación en fábrica de un kelly nuevo debería basarse en API Spec 7-1, la especificación de compra y los dibujos aprobados, mientras que la inspección en campo de un kelly usado debe seguir el nivel de inspección y los criterios de aceptación aplicables de API RP 7G-2.
Material de Kelly, Tratamiento Térmico y Propiedades a lo Largo de la Sección
AISI 4145H Modificado es una vía de acero aleado de cromo-molibdeno comúnmente especificada para la fabricación de kellys cuadrados y hexagonales. Su endurecibilidad lo hace adecuado para las secciones de barras relativamente grandes utilizadas en componentes de vástago de perforación altamente cargados, donde la resistencia y la tenacidad deben controlarse más allá de la superficie mecanizada.
El material de partida puede suministrarse como barra forjada o laminada y normalmente se le aplica un tratamiento de temple y revenido antes del mecanizado final. Se utiliza un tratamiento térmico de longitud completa para establecer las propiedades mecánicas requeridas a lo largo de la sección de trabajo, incluyendo las áreas planas de accionamiento, las regiones de las esquinas, el agujero central y los extremos de conexión.
La aceptación del material debe basarse en la especificación de compra y en el dibujo de fabricación aprobado. El paquete de trazabilidad debe vincular el kelly terminado con el número de fundición del acero, el lote de tratamiento térmico, los resultados de las pruebas mecánicas, los registros de dureza y los informes de inspección aplicables.
Cuando se especifiquen requisitos de dureza o de impacto Charpy, la orden también debe definir el rango de aceptación, la temperatura de prueba, el tamaño y la orientación de la muestra, la ubicación de muestreo y la base para la elaboración de informes. Los valores típicos del proveedor no deben presentarse como límites universales de aceptación API.
El certificado de material debe confirmar el grado real de acero, número de lote, análisis químico, condición del tratamiento térmico y propiedades mecánicas reportadas. Los registros de tratamiento térmico y pruebas de soporte deben permanecer trazables a la identificación final del kelly.
Proceso de fabricación de Square Kelly
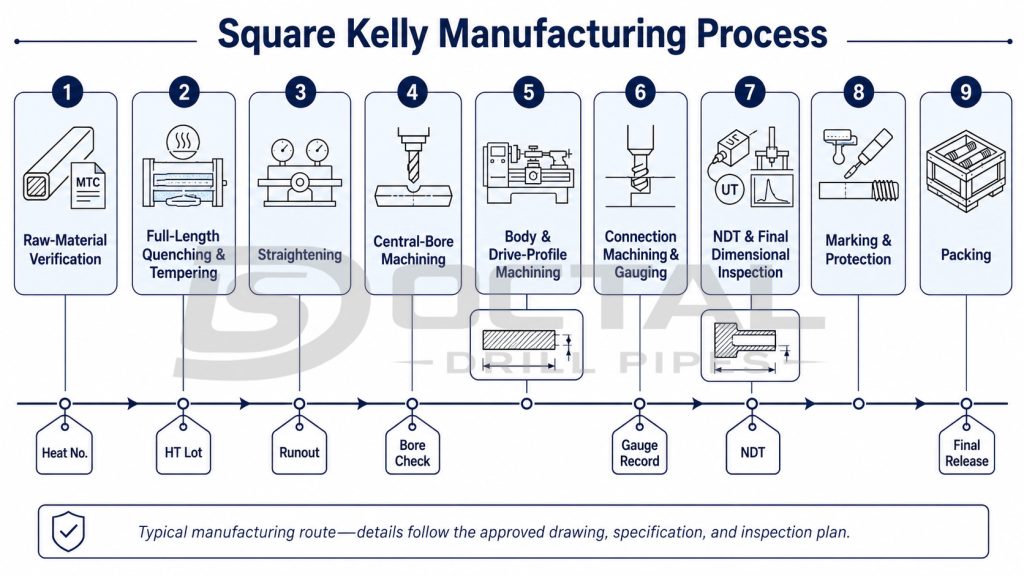
Verificación de materia prima → temple y revenido de longitud completa → enderezado → mecanizado del orificio central → mecanizado del cuerpo y del perfil de transmisión → mecanizado y verificación de la conexión → END y inspección dimensional final → marcado, protección y embalaje.
Control dimensional crítico durante la fabricación de Kelly
La kelly debe permanecer recta, centrada internamente y dimensionalmente compatible con el buje kelly correspondiente. Estas condiciones se controlan durante toda la producción porque el tratamiento térmico, el taladrado de orificios profundos y el mecanizado externo pesado pueden liberar tensiones residuales y cambiar la geometría final.
Control de rectitud y excentricidad
La rectitud se verifica después del tratamiento térmico, el enderezado inicial, el mecanizado del orificio, el fresado del perfil de transmisión y el mecanizado de la conexión. La kelly se apoya en puntos controlados y se rota o se referencia a lo largo de su longitud mientras se mide el juego en la sección de transmisión, las áreas de transición y los extremos de la conexión.
La inspección intermedia permite corregir cualquier curvatura local o distorsión mecanizada antes de la siguiente operación. Una sección de accionamiento doblada puede engancharse dentro del buje del kelly, concentrar el torque en una cara o esquina y acelerar el desgaste desigual.
Alineación del bore y espesor restante de la pared
Se verifica el orificio central junto con el perfil de conducción externo en lugar de como un diámetro aislado. El diámetro del orificio y la posición se verifican en los extremos y en ubicaciones definidas a lo largo del cuerpo para confirmar que el paso del fluido permanezca alineado con la línea central del producto.
El espesor de la pared también se revisa en varias posiciones del reloj. Esto confirma que la excentricidad del orificio no ha reducido la sección restante por debajo del requisito aprobado en el plano, particularmente en las esquinas de accionamiento, zonas de transición y extremos de conexión.
Geometría del perfil de impulsión y compatibilidad de casquillos
La sección de accionamiento cuadrada o hexagonal se inspecciona durante el fresado y nuevamente después del mecanizado final. Normalmente, las mediciones cubren:
- dimensiones a través de planos y esquinas;
- Longitud de la sección de transmisión;
- rectitud local y torsión general;
- simetría de plano a plano;
- radio de esquina y perfil de transición; y
- alineación entre el cuerpo de accionamiento, el taladro y los extremos de conexión.
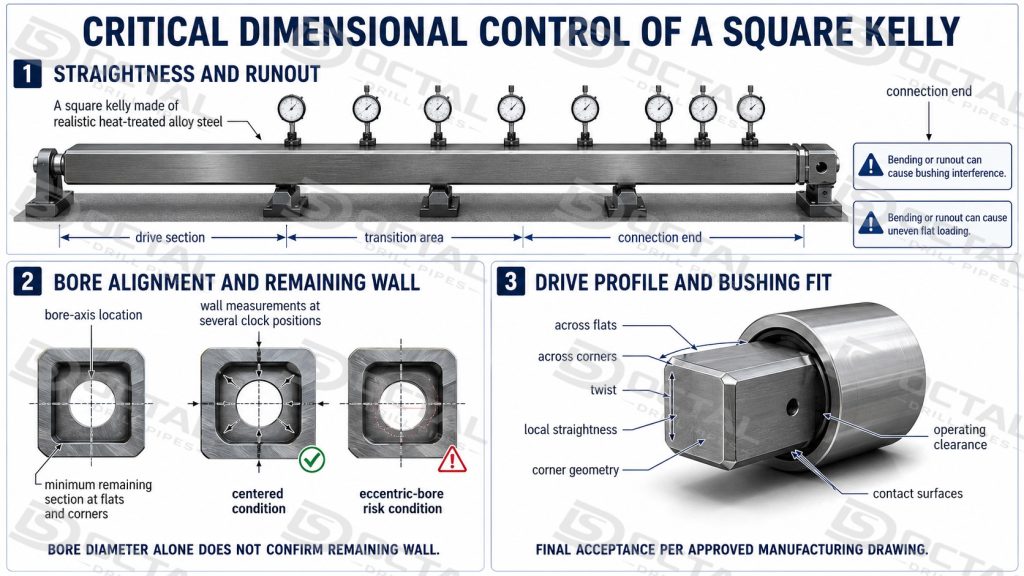
Estas verificaciones confirman que el kelly puede entrar en el buje especificado, mantener el juego operativo requerido y transmitir torque a través de las superficies de accionamiento previstas. La aceptación final debe basarse en el dibujo de fabricación aprobado, el informe dimensional y los requisitos de compra aplicables.
Plan de Inspección y Control de Calidad
| Inspección o registro | Cómo se verifica | Qué Confirma | Riesgo controlado |
|---|---|---|---|
| Certificado de material | Coincidir el número de calor marcado con el MTC; revisar grado, composición química y estado de entrega. | Calor correcto del acero aleado y trazabilidad | Sustitución de material o mezclas de lotes |
| Registro de tratamiento térmico | Verificar el lote de horno, ciclos de temple y revenido, identidad del lote y registros de prueba vinculados. | Ruta de tratamiento térmico a lo largo de toda la longitud | Propiedades desiguales o no verificadas |
| Prueba de tracción | Muestree un ejemplar de la ubicación de prueba especificada y registre la resistencia al rendimiento, la resistencia a la tracción y la elongación. | Resistencia y ductilidad requeridas | Material de resistencia insuficiente o baja ductilidad |
| Prueba de impacto Charpy | Los especímenes ranurados se acondicionan a la temperatura especificada y se rompen en una máquina de impacto de péndulo; se registran los valores de energía absorbida individuales y promedio. | Tenacidad al impacto en la condición de prueba indicada | Respuesta frágil bajo impacto o a baja temperatura |
| Prueba de dureza | Tomar lecturas Brinell o equivalentes aprobadas en ubicaciones definidas en el cuerpo de transmisión y secciones terminales. | Consistencia del tratamiento térmico en todo el producto | Dureza excesiva, zonas blandas o tratamiento desigual |
| Prueba ultrasónica | Calibre la unidad UT contra un estándar de referencia aprobado y escanee las zonas de cuerpo y extremo especificadas para detectar indicaciones internas. | Integridad interna de la barra y del producto mecanizado | Grietas, inclusiones o discontinuidades subsuperficiales |
| Inspección por partículas magnéticas | Imantar las caras planas, esquinas, transiciones y áreas de conexión especificadas, luego aplicar partículas visibles o fluorescentes. | Condición de la superficie y cercana a la superficie | Grietas en áreas mecanizadas altamente sometidas a tensión |
| Inspección de rectitud | Soportar la kelly en puntos controlados y medir la desviación total y local con un indicador calibrado o un montaje equivalente. | Libre desplazamiento a través del casquillo correspondiente | Atascamiento, contacto desigual y desgaste concentrado |
| Inspección del perfil de accionamiento | Medir entre caras planas, entre esquinas, longitud de accionamiento, torsión y geometría de esquinas con herramientas calibradas o calibres de perfil. | Compatibilidad con el buje Kelly especificado | Juego excesivo, interferencia o transferencia de torsión desigual |
| Inspección del orificio y pared | Compruebe el diámetro del orificio y la alineación, luego verifique el espesor de pared restante en varias posiciones circunferenciales. | Paso continuo de fluido y grosor de sección adecuado | Diámetro restringido, excentricidad o pared localmente delgada |
| Inspección de conexiones | Coincidar cada extremo con el dibujo aprobado, medir la rosca con hombro giratorio aplicable e inspeccionar el hombro y la transición del orificio. | Configuración correcta de las conexiones superior e inferior | Rosca incorrecta, mal contacto del hombro o componente de acoplamiento incompatible |
| Inspección visual final y liberación | Revisar las superficies terminadas, el marcado permanente, los protectores de las conexiones y el expediente de inspección completado antes del embalaje. | Identidad del producto y preparación para el envío | Manejo de daños, corrosión o pérdida de trazabilidad |
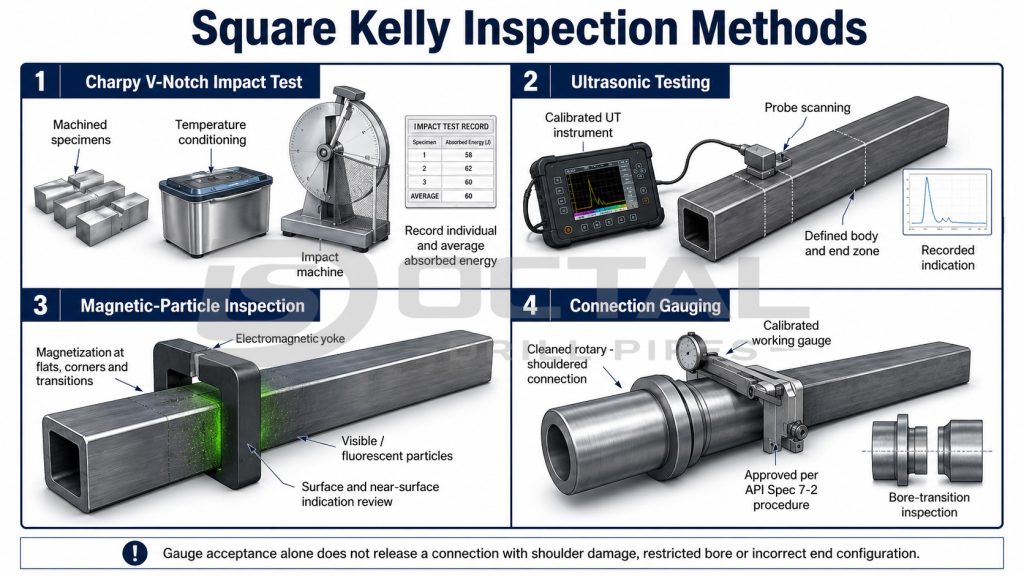
La temperatura de la prueba Charpy, el tamaño de la probeta, la orientación, la ubicación del muestreo y los valores de aceptación deben indicarse en la especificación de compra o en el ITP aprobado. La cobertura de UT y MPI debe seguir la especificación aplicable, el procedimiento de fabricación y el plan de inspección del proyecto en lugar de describirse como cobertura universal del 100%.
Aplicaciones de Kelly cuadrado y requisitos de selección
Sistemas de perforación de mesa rotatoria
Se utiliza un kelly cuadrado donde la mesa rotatoria, el buje maestro y el buje del kelly forman el sistema principal de transmisión de torque. Durante la perforación, la sección de accionamiento gira dentro del buje correspondiente mientras se mueve verticalmente a medida que avanza la broca.
La selección debe confirmar el perfil del tren de perforación, las dimensiones entre caras, la longitud total, la longitud efectiva de desplazamiento y el espacio operativo con el buje kelly instalado. Las conexiones superior e inferior también deben coincidir con el swivel, el sub de protección y la sarta de tubos de perforación.
Reemplazo de un Kelly existente
Un kelly de reemplazo debe coincidir con el dibujo aprobado previamente o con las mediciones verificadas del equipo de la plataforma existente. El tamaño nominal del accionamiento por sí solo no es suficiente, porque dos kellys con el mismo tamaño declarado pueden diferir en el diámetro, la longitud del accionamiento, la orientación de la conexión, la disposición de macho o hembra, la geometría del ensanchamiento y la holgura del buje.
Por lo tanto, la revisión de reemplazo debe cubrir toda la interfaz operativa en lugar de solo la dimensión cuadrada externa.
Sistemas rotatorios terrestres, de intervención y de respaldo
Las kelly cuadradas siguen siendo aplicables en plataformas terrestres, plataformas de workover y sistemas rotativos antiguos que utilizan una kelly como componente principal de accionamiento. Algunas plataformas con top drive también pueden conservar una mesa rotativa y equipo de kelly como respaldo o para operaciones de manejo específicas.
Donde el top drive suministra el par de perforación normal directamente a la sarta de perforación, el kelly no es el componente de accionamiento principal. Por lo tanto, se debe verificar la lista de equipos de la plataforma y el procedimiento operativo antes de incluir un kelly cuadrado en la configuración de la sarta de perforación.
Resumen de especificación y aceptación del Kelly cuadrado
| Artículo | Requisito Típico del Producto |
| Categoría de Producto | Elemento del vástago de perforación rotatorio |
| Configuración de accionamiento | Cuadrado o hexagonal |
| Ruta de material común | Acero de aleación modificada AISI 4145H |
| Tratamiento Térmico | Temple y revenido de longitud completa |
| Operación principal | Transmisión de torque por mesa rotatoria |
| Funciones secundarias | Movimiento vertical y circulación de fluido de perforación |
| Estándar de Producto | API Spec 7-1, edición vigente aplicable |
| Control de conexiones | Roscas y calibración según API Spec 7-2 |
| Extremo superior típico | Conexión de caja izquierda |
| Extremo inferior típico | Conexión de pasador derecho |
| Controles dimensionales críticos | Rectitud, perfil de transmisión, posición del taladro, dimensiones del ensanchamiento y geometría de la conexión |
| Documentos principales de liberación | MTC, informe de prueba mecánica, informe NDT, informe dimensional y registro de galga de conexión |
Preguntas frecuentes
P1:¿Es un kelly cuadrado lo mismo que una tubería de perforación?
A1: No. Un kelly cuadrado es un elemento de transmisión de vástago de perforación rotatorio según la especificación API 7-1 con un perfil externo cuadrado. La tubería de perforación de acero convencional es un producto tubular según la especificación API 5DP con un cuerpo de tubería redondo y juntas de herramientas soldadas.
P2:¿Cómo transmite par un kelly cuadrado?
A2: La mesa rotatoria gira el casquillo del kelly. El casquillo contacta las planas del accionamiento cuadrado y transfiere el par al kelly, que luego hace girar el subahorro, la tubería de perforación y la broca.
P3:¿Por qué la conexión superior del kelly suele ser de mano izquierda?
A3: La disposición de la conexión superior está diseñada para ser compatible con el equipo del lado giratorio y la rotación operativa del ensamblaje. La conexión exacta y la mano aún deben indicarse en el dibujo y en la orden de compra.
Q4:¿Qué dimensiones deben coincidir con el buje del kelly?
A4: El perfil de accionamiento, la dimensión entre caras, la geometría entre esquinas, el despeje de operación, la longitud del accionamiento y la rectitud deben ser compatibles con el buje.
Q5:¿Es un kelly cuadrado de 40 pies adecuado para cada plataforma?
A5: No. Cuarenta pies es una longitud total publicada común, pero la longitud de kelly requerida depende de la geometría de la plataforma, el recorrido disponible, el arreglo de manipulación y el sistema rotativo instalado.


