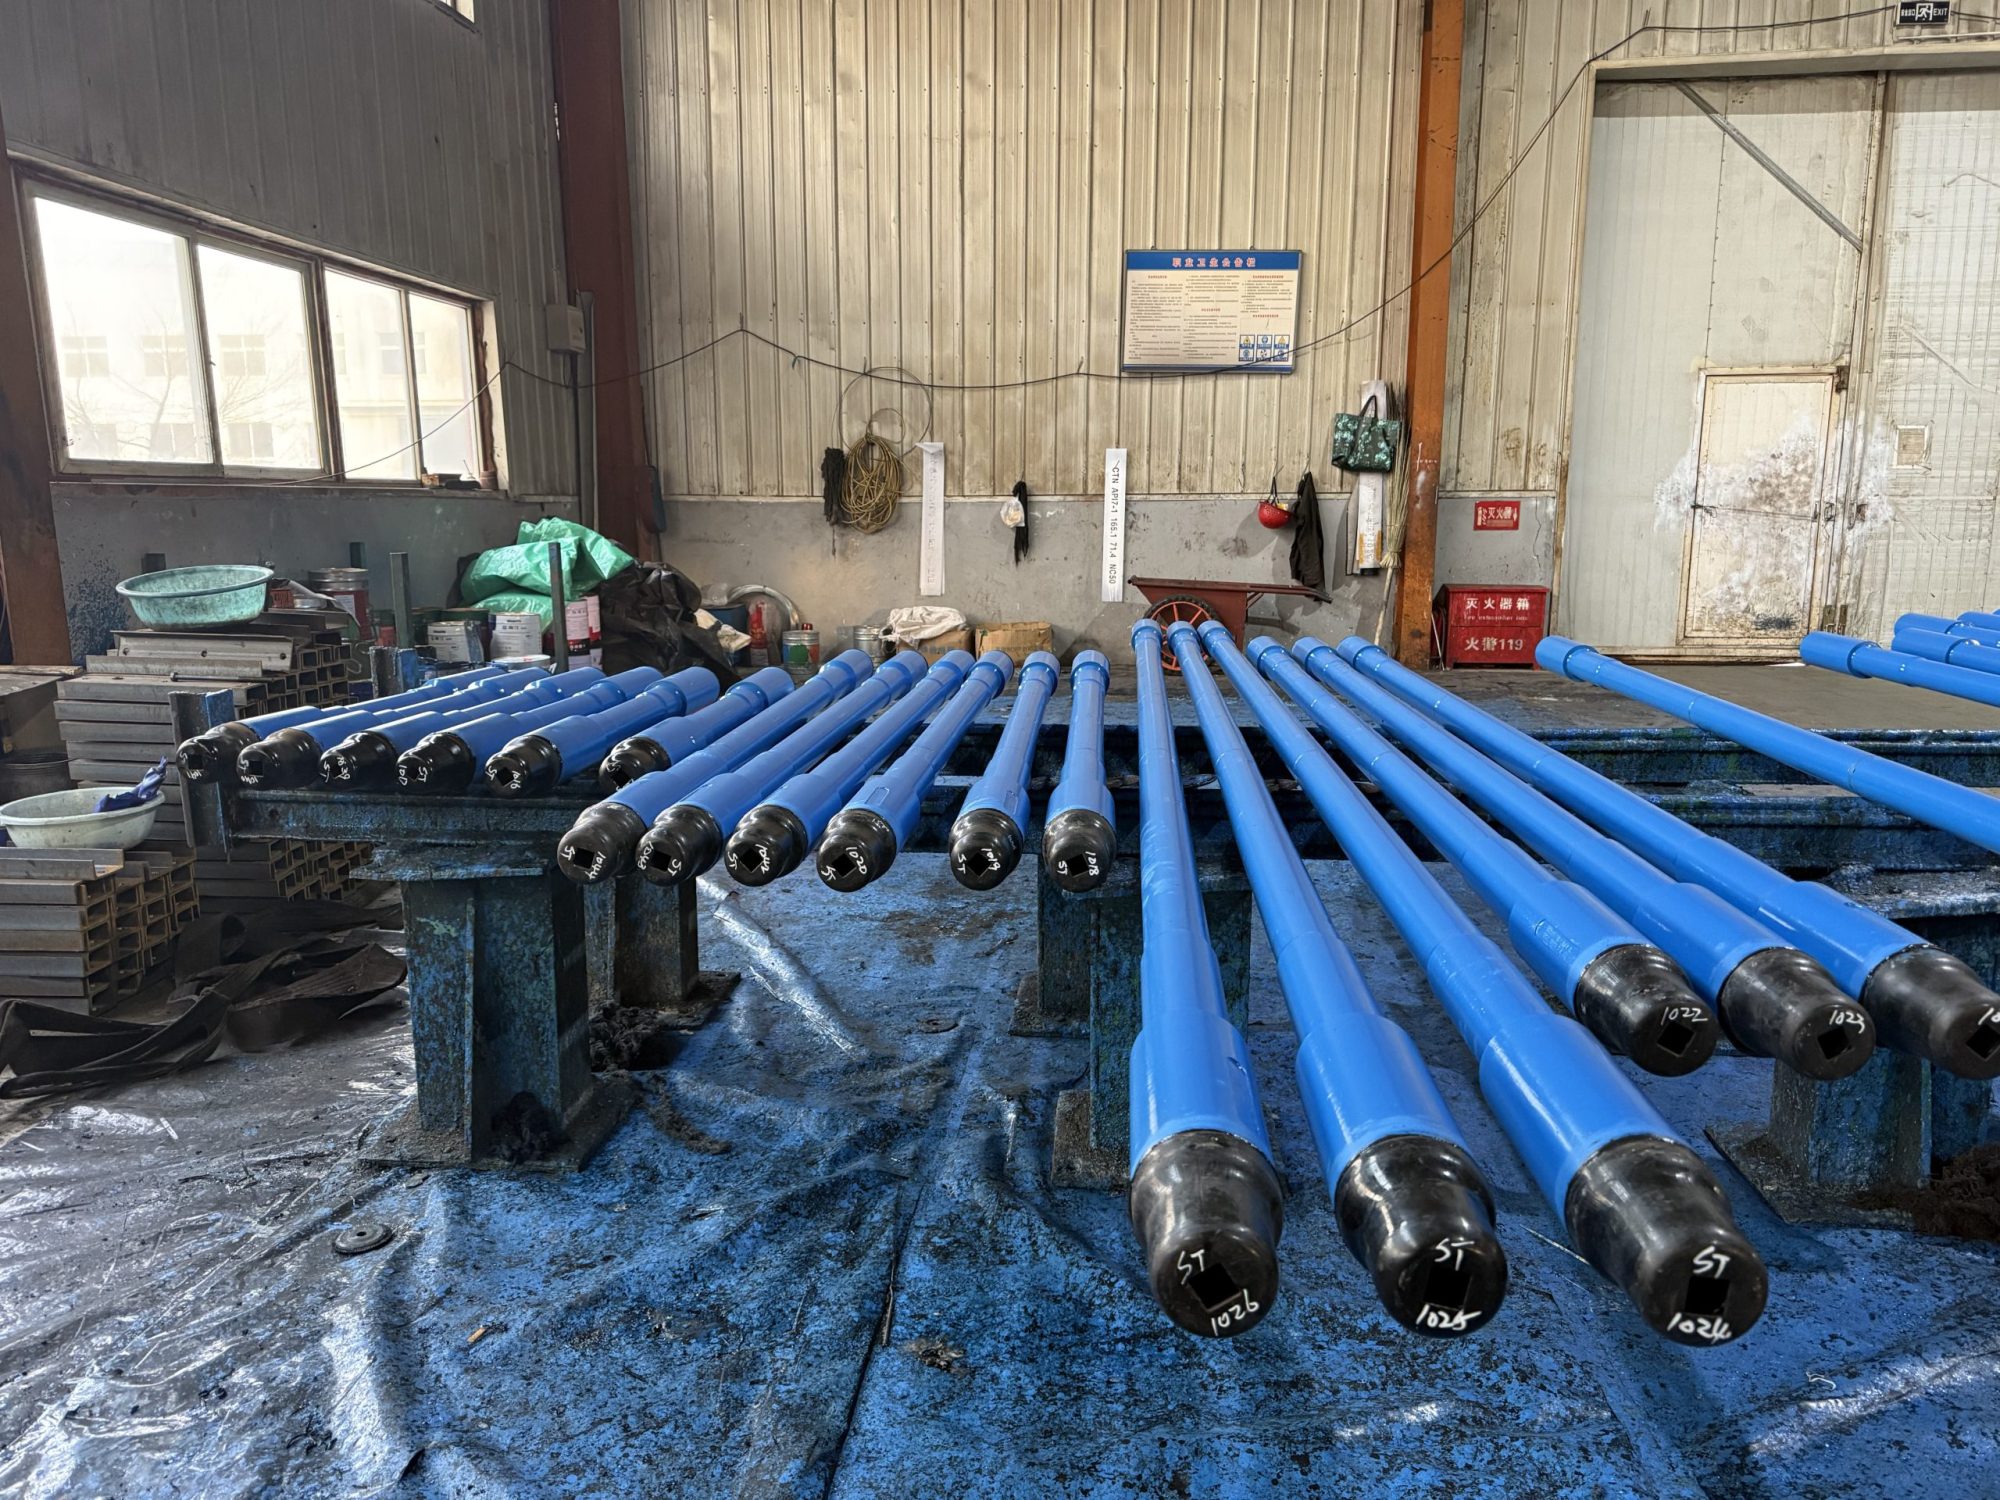
La tubería de perforación E75 se fabrica conforme a API 5DP, con un límite elástico del cuerpo de 75.000–105.000 psi y una resistencia mínima a la tracción de 100.000 psi. Se utiliza habitualmente en pozos verticales convencionales, secciones superficiales e intermedias y perforación con baja severidad de pata de perro, cuando la reserva de tracción y la carga rotativa no exigen el rango superior de X95 o G105.
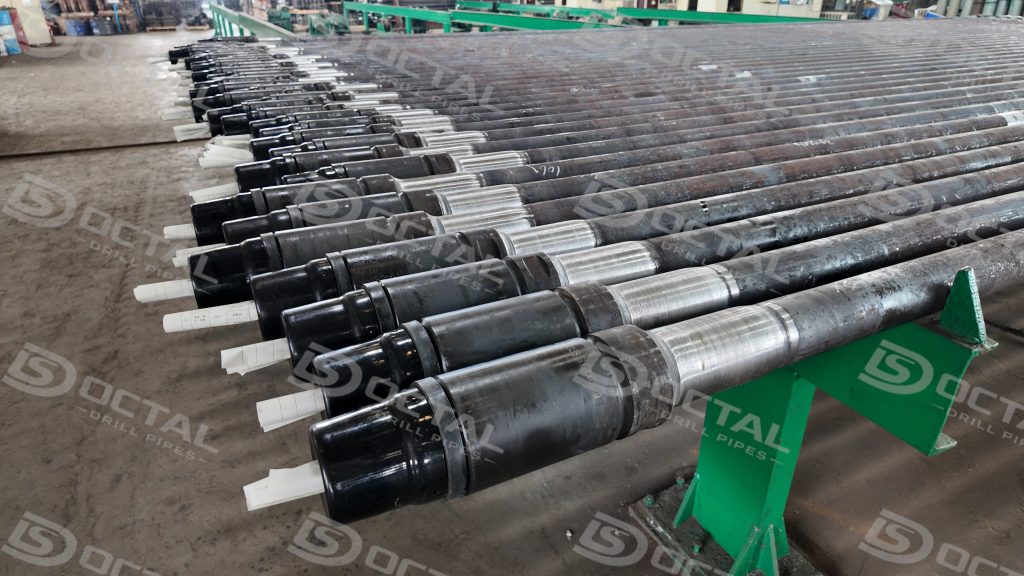
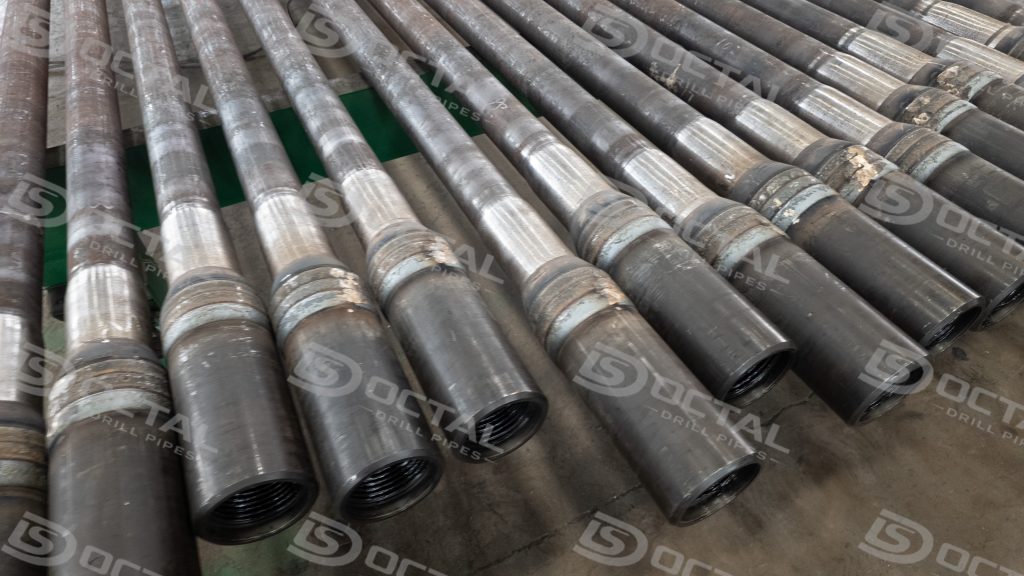
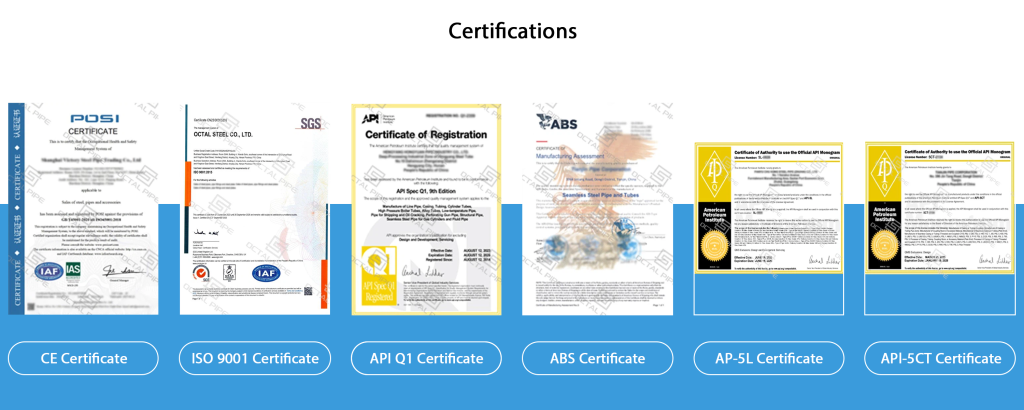
La capacidad final de una tubería API 5DP E75 depende del diámetro exterior, peso nominal, espesor, recalcado, diámetros de la unión de herramienta y conexión rotatoria con hombro. Octal Drill Pipes relaciona con cada junta terminada la colada del cuerpo, el lote térmico, los ensayos mecánicos, los END de la soldadura por fricción, la calibración de roscas y la identificación del embalaje, manteniendo coherentes el material, la conexión y los registros de inspección con la especificación aprobada.
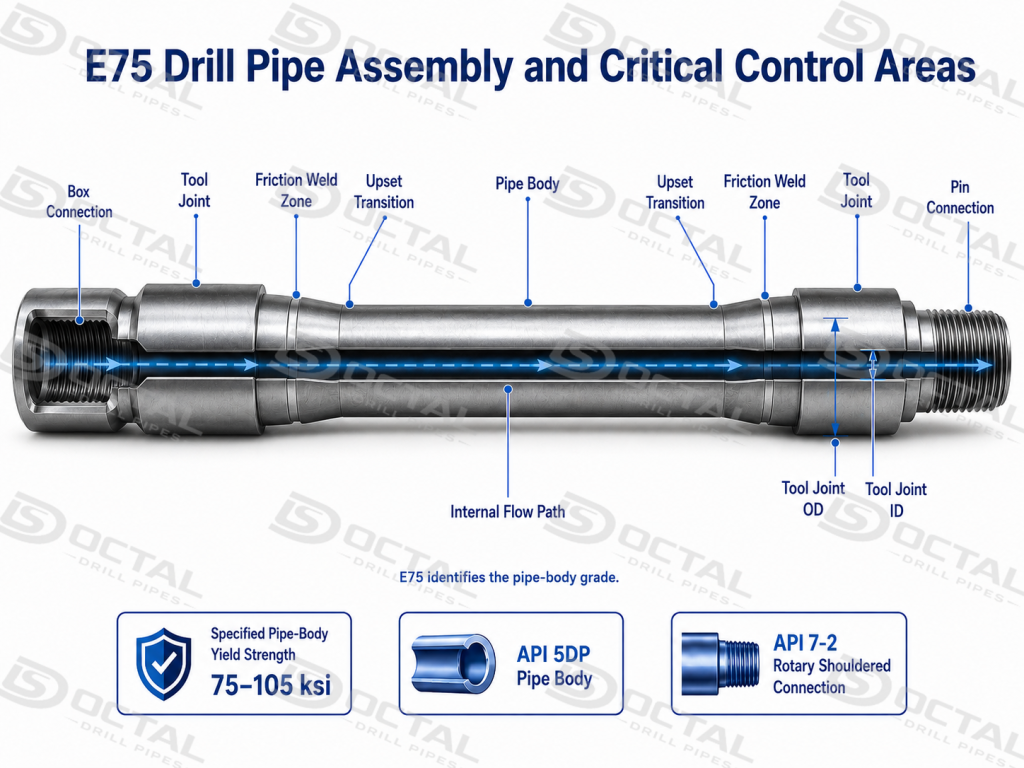
Especificaciones y alcance de suministro de la tubería E75
Las especificaciones de la tubería E75 deben liberarse como un conjunto compatible, no como elecciones separadas de grado, diámetro exterior y conexión. Para un mismo diámetro, el peso nominal modifica el espesor y el diámetro interior; el recalcado determina la sección soldada y la transición; y los diámetros de la unión y la conexión controlan la capacidad torsional, la holgura hidráulica y la compatibilidad de la sarta. Cada configuración debe vincularse a una hoja aprobada que cubra cuerpo, recalcado, unión, conexión, protección opcional, inspección y trazabilidad.
| Elemento de especificación | Información disponible o requerida | Importancia técnica |
|---|---|---|
| Norma base | API Spec 5DP | Define la base de fabricación y aceptación |
| Grado del cuerpo | E75 | Establece la clase de propiedades mecánicas |
| Diámetro exterior | Configuración API 5DP específica del tamaño | Afecta el área resistente, peso y manipulación |
| Peso nominal | Designación lb/ft específica del tamaño | Identifica la familia dimensional del cuerpo |
| Espesor de pared | Determinado por diámetro exterior y peso nominal | Influye en tracción, torsión y presión |
| Rango de longitud | R1, R2 o R3 | Define la longitud de manipulación y disposición |
| Tipo de recalcado | IU, EU o IEU según corresponda | Proporciona la transición para soldar la unión |
| Familia de conexiones | NC, IF, FH o conexión especial aprobada | Transmite torque y mantiene compatibilidad |
| Configuración de la unión de herramienta | Diámetros, pin, caja, hombro y longitud | Controla la resistencia y la holgura hidráulica |
| Características opcionales | Hardbanding, recubrimiento interno, tratamiento superficial y protectores | Controla desgaste, pérdida de presión, gripado y transporte |
| Alcance de inspección | Inspección mecánica, dimensional, soldadura, unión y roscas | Confirma la conformidad del conjunto terminado |
| Documentación | MTC, ensayos, coladas, lotes y lista de empaque | Mantiene la trazabilidad del producto y documentos |
Antes de liberar la producción debe comprobarse la continuidad dimensional desde el cuerpo, pasando por el recalcado y la transición soldada por fricción, hasta la unión de herramienta y la conexión. Un diámetro interior restringido aumenta la pérdida de presión; un diámetro exterior excesivo reduce la holgura anular; y una conexión inadecuada puede limitar el torque antes de que el cuerpo E75 alcance su resistencia. La aceptación final debe conciliar la hoja aprobada con el MTC, los registros de colada y lote, los END de la soldadura, la calibración de roscas, el marcado y la identidad de embalaje.
Propiedades mecánicas de la tubería E75
La tubería E75 se selecciona normalmente para pozos verticales convencionales, tramos de baja severidad de pata de perro y sartas donde la carga de gancho, el torque y el sobretiro no exigen la resistencia superior de X95 o G105.
En comparación con X95, E75 ofrece un rango inferior de límite elástico y resulta más adecuada para programas de carga moderada. Los valores siguientes corresponden al cuerpo; en el conjunto terminado deben comprobarse por separado la resistencia de la unión de herramienta, la integridad de la soldadura por fricción, la capacidad de la conexión y la pared remanente.
| Propiedad mecánica | Requisito API 5DP para E75 | Punto de verificación técnica |
|---|---|---|
| Límite elástico mínimo | 75 ksi / 517 MPa | Verificar el valor por colada y lote térmico. |
| Límite elástico máximo | 105 ksi / 724 MPa | Confirmar que el resultado permanece dentro del rango E75. |
| Resistencia mínima a la tracción | 100 ksi / 689 MPa | Revisar el ensayo de tracción y la identificación de la probeta. |
| Alargamiento mínimo | Calculado según la fórmula API 5DP | Confirmar el área de la probeta y el mínimo calculado. |
| Ensayo de impacto CVN del cuerpo | Especificado cuando lo exige PSL, SR19 o el proyecto | Definir temperatura, probeta, energía media y mínimo individual. |
La selección del grado debe basarse en toda la envolvente de carga, no solo en la resistencia nominal. En una sarta E75 deben revisarse conjuntamente la reserva de tracción, el torque, la severidad de pata de perro, el sobretiro admisible, la capacidad de la conexión y la pared remanente, porque cuerpo, transición soldada y unión no soportan la carga del mismo modo. Esto es especialmente importante en tubería usada o sartas mixtas, donde el desgaste y la incompatibilidad dimensional reducen el margen operativo.
Tamaños de tubería de perforación E75
Los tamaños de tubería E75 deben revisarse como combinaciones dimensionales completas y no solo por diámetro exterior. Para un mismo diámetro, distintos pesos nominales producen diferentes espesores y diámetros interiores, modificando el área resistente, la sección de circulación y los márgenes de tracción y torsión. El recalcado, los diámetros de la unión, la conexión y la longitud deben corresponder a la misma configuración API 5DP aprobada.
| Elemento de especificación | Información requerida | Importancia técnica |
|---|---|---|
| Cuerpo de la tubería | Diámetro exterior, peso nominal, espesor y diámetro interior | Define resistencia, peso y área de flujo |
| Tipo de recalcado | IU, EU o IEU | Relaciona el cuerpo con la sección soldada |
| Unión de herramienta | Diámetros exterior e interior | Equilibra resistencia y holgura hidráulica |
| Conexión | NC, IF, FH o conexión especial especificada | Confirma transmisión de torque y compatibilidad |
| Rango de longitud | R1: 18–22 ft; R2: 27–30 ft; R3: 38–45 ft | Define manipulación, transporte y longitud tally |
| Características opcionales | Hardbanding y recubrimiento interno | Atiende desgaste exterior y requisitos internos |
Antes de aprobar el tamaño, el diámetro interior del cuerpo debe compararse con el mínimo de la unión para evitar restricciones innecesarias; el diámetro exterior de la unión debe revisarse frente a la holgura anular y el margen de desgaste. La hoja final también debe confirmar la geometría del recalcado, la conexión, la longitud terminada, la posición del hardbanding y el recubrimiento interno para que la junta coincida con el tally y los componentes acoplados.
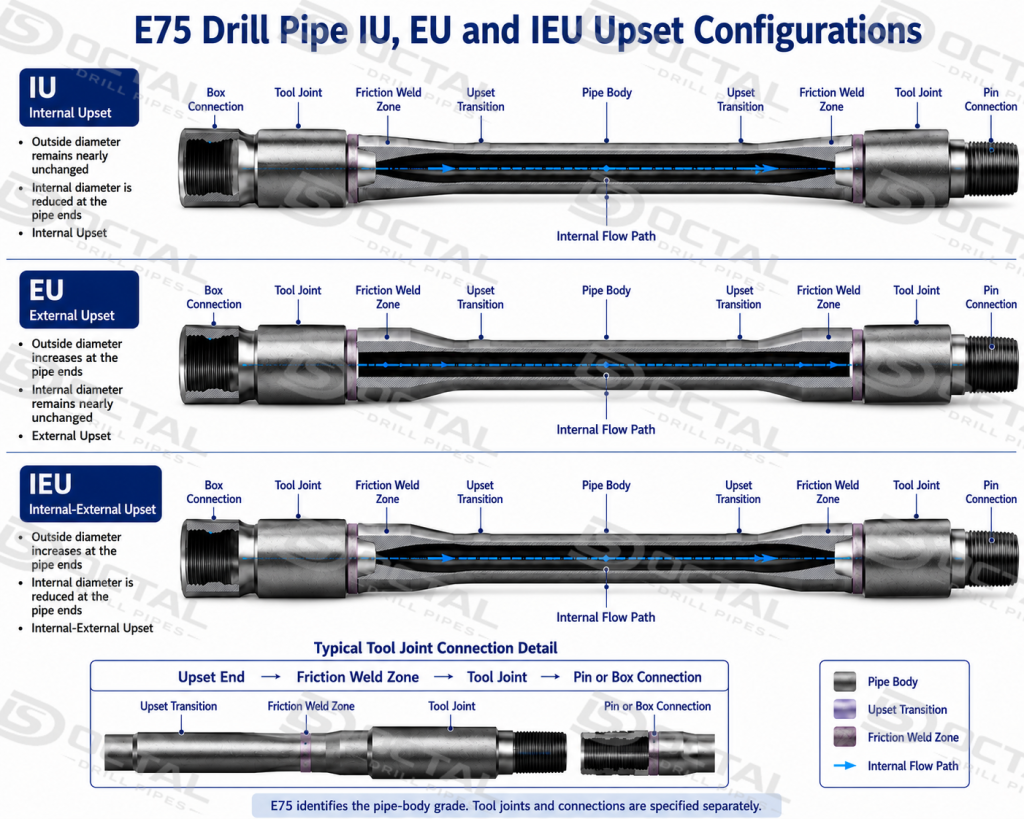
Conexiones y configuración de recalcado de la tubería E75
Las conexiones de la tubería E75 deben seleccionarse junto con el tamaño y peso del cuerpo, el recalcado y las dimensiones de la unión. Pueden utilizarse recalcados IU, EU e IEU cuando correspondan a la combinación API 5DP aprobada; las conexiones NC, IF, FH o especiales se eligen según la compatibilidad de la sarta y el torque requerido.
| Elemento de configuración | Comprobación técnica |
|---|---|
| Tipo de recalcado | Confirmar IU, EU o IEU frente al cuerpo y la unión |
| Conexión | Verificar la designación exacta NC, IF, FH o especial |
| Unión de herramienta | Relacionar diámetros con resistencia y holgura |
| Inspección de roscas | Revisar perfil, hombro y resultado de calibre API 7-2 |
| Protección | Confirmar tratamiento y protectores correctos |
La conexión no debe seleccionarse únicamente a partir del nombre E75. La configuración aprobada debe alinear el cuerpo, la transición recalcada, la unión de herramienta y la conexión rotatoria con hombro en una misma hoja técnica.
Proceso de fabricación de la tubería E75
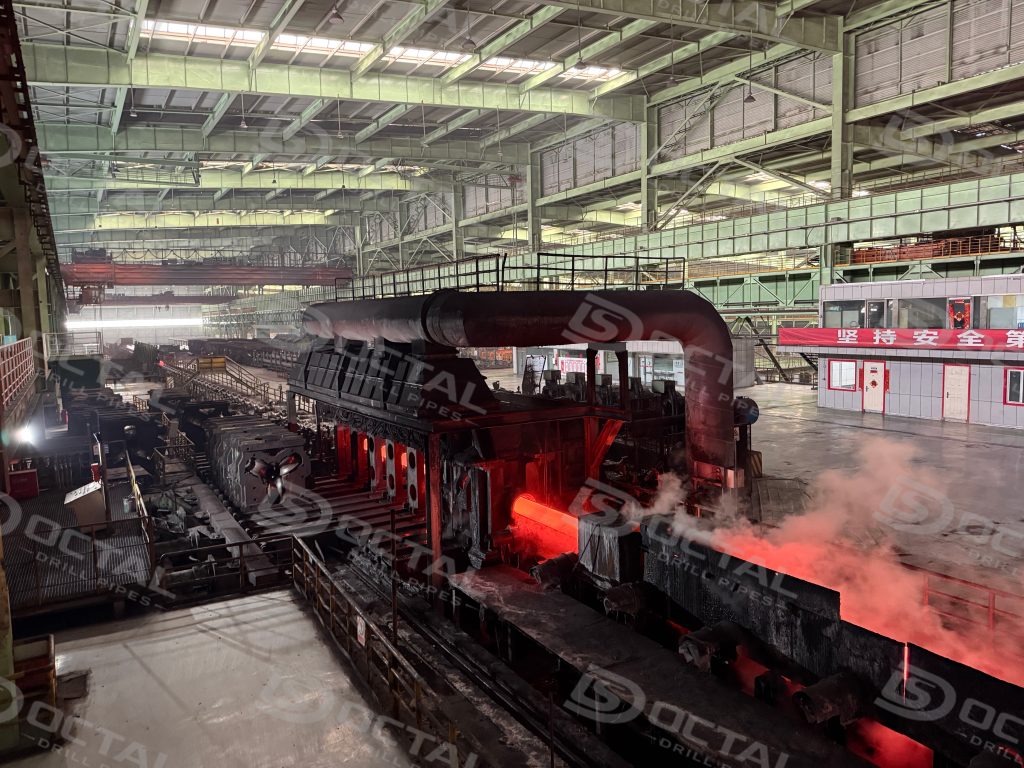
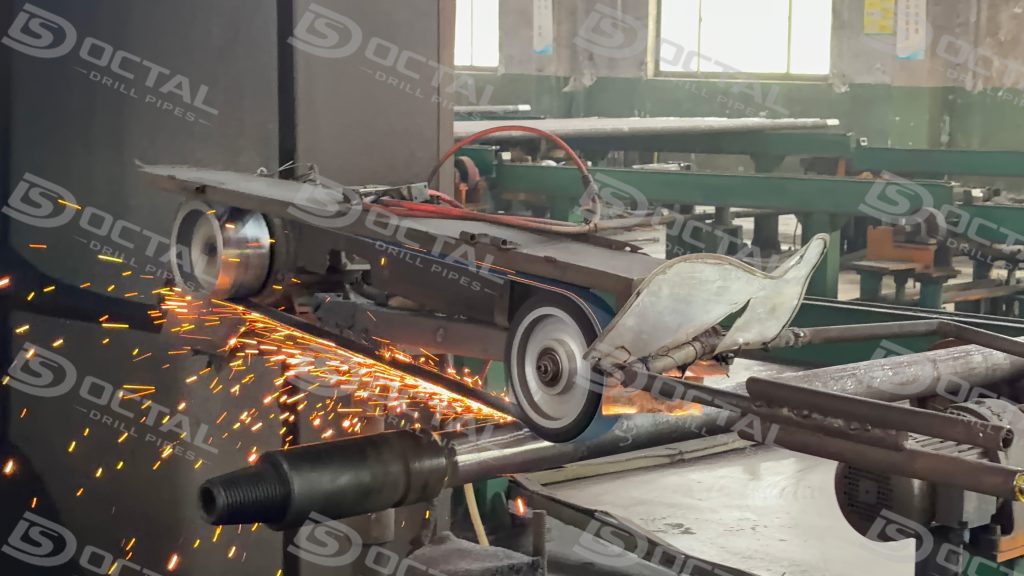
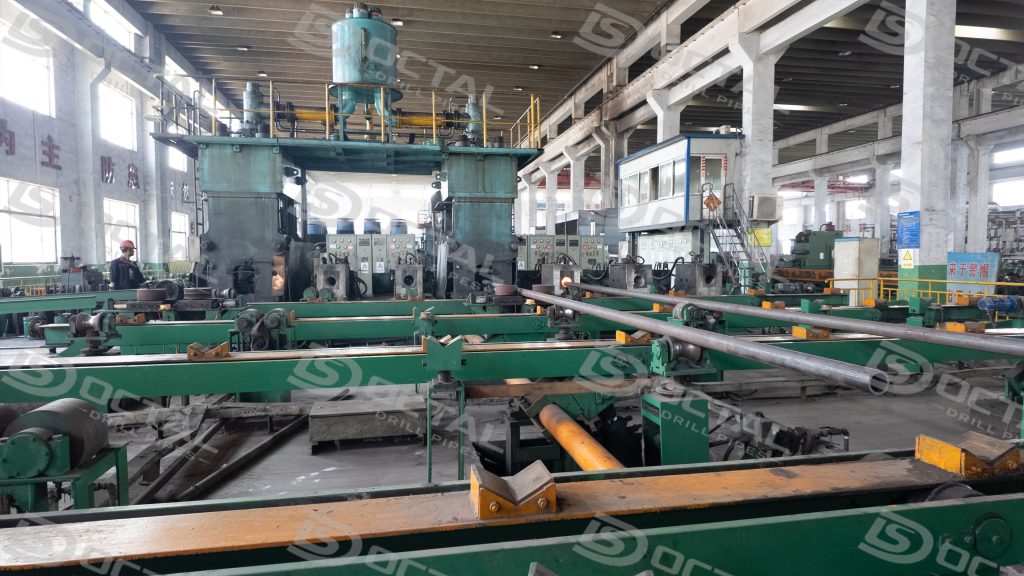
La producción debe mantener el cuerpo dentro del rango de límite elástico de 75–105 ksi y conservar propiedades uniformes en la transición recalcada. Como el cuerpo y la unión reciben tratamientos térmicos separados, sus materiales, lotes térmicos, dimensiones y registros mecánicos deben mantenerse independientes hasta la soldadura por fricción. La ruta aprobada debe controlar conjuntamente geometría del recalcado, alineación de soldadura, eliminación de rebaba, diámetros de la unión y mecanizado de la conexión.
| Etapa de fabricación | Control específico de E75 | Registro de producción requerido |
|---|---|---|
| Tratamiento térmico del cuerpo | Controlar el ciclo para cumplir fluencia y tracción E75 | Lote térmico e informe mecánico |
| Recalcado de extremos | Mantener geometría IU, EU o IEU y transición aprobadas | Registro dimensional del recalcado |
| Producción de la unión de herramienta | Relacionar material, dureza, diámetros y conexión con el cuerpo E75 | Colada de la unión y registro de inspección |
| Soldadura por fricción | Controlar alineación, transición, rebaba e integridad | Lote de soldadura y registro END |
| Mecanizado de roscas | Mecanizar la conexión y verificar hombro y calibre | Registro de roscas y calibración |
| Liberación final | Confirmar marcado, tamaño, conexión, protector y documentos | Informe final y lista de empaque |
La liberación debe confirmar que el lote térmico representado por los ensayos coincide con el marcado final y que la transición recalcada es compatible con la unión seleccionada. Tras la soldadura deben verificarse alineación axial, END de la zona soldada, eliminación de rebaba interna y externa, estado del hombro y calibración API 7-2 antes del recubrimiento, marcado y embalaje. El registro final debe enlazar sin interrupciones la colada del cuerpo, la colada de la unión, el lote de soldadura, el informe de roscas y la identificación de embalaje.
Inspección y trazabilidad de la tubería E75
Cada junta E75 terminada debe permanecer vinculada con la colada del cuerpo, el lote térmico, el registro de la unión, la inspección de la soldadura por fricción, la calibración de roscas y el marcado final. El expediente debe permitir trazar el tubo o haz físico hasta su MTC y sus registros de producción.
| Área de control | Verificación principal | Registro de liberación |
|---|---|---|
| Cuerpo de la tubería | Grado, diámetro exterior, espesor y propiedades | MTC e informe de ensayos mecánicos |
| Soldadura por fricción | Alineación, transición y aceptación END | Lote de soldadura y registro END |
| Unión de herramienta | Diámetros, dureza y superficie | Registro de inspección de la unión |
| Conexión | Perfil de rosca, hombro y calibre | Informe de inspección de roscas |
| Liberación final | Marcado, protectores, cantidad e identidad del haz | Informe final y lista de empaque |
La cadena completa de inspección debe ser:
Marcado del tubo → Número de colada → MTC → Lote térmico → Ensayo mecánico → END de la zona soldada → Calibración de roscas → Lista de empaque
Dónde se utiliza la tubería de perforación E75
La tubería E75 se utiliza cuando las cargas calculadas pueden ser soportadas por el tamaño del cuerpo, la unión de herramienta y la conexión seleccionados sin requerir el rango superior de X95 o G105.
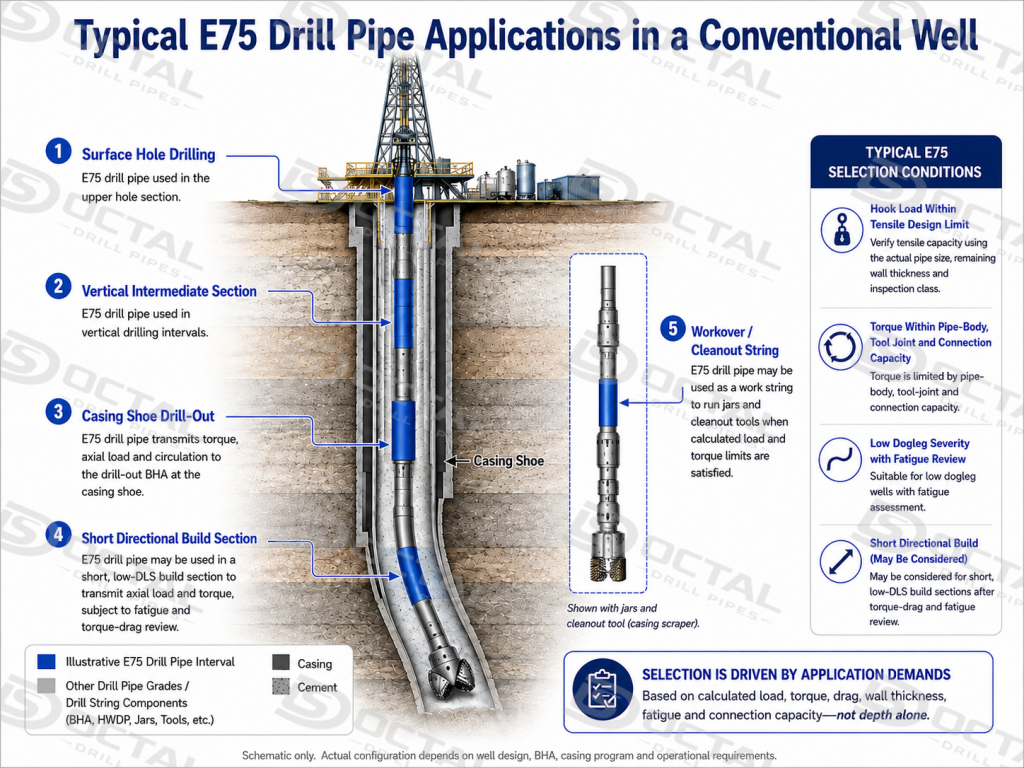
- Perforación superficial con una sarta suspendida corta
Durante la perforación del conductor y del tramo superficial, la sarta todavía es relativamente corta y el arrastre acumulado es limitado. E75 puede utilizarse para perforación rotativa y circulación cuando la carga de gancho, el peso del lodo y el sobretiro requerido permanecen por debajo de la capacidad admisible del tamaño y peso seleccionados.
- Secciones intermedias verticales antes de construir la trayectoria
E75 resulta adecuada en una sección intermedia casi vertical con torque estable y sin un intervalo largo de alto ángulo por debajo del piso del equipo. El grado se selecciona después de confirmar carga de levantamiento, carga al bajar, torque rotativo y margen disponible para liberar la sarta.
- Perforación de zapatas y cemento en un pozo casi vertical
E75 puede utilizarse para perforar el tramo de zapata, tapones de cemento o equipos de flotación cuando la operación mantiene peso sobre la barrena y torque controlados. La capacidad de la conexión y el sobretiro admisible deben comprobarse antes de exponer la sarta a atascos repetidos, ensanchado hacia arriba o fresado pesado.
- Desvíos cortos y secciones direccionales de bajo ángulo
Puede utilizarse E75 en una sección corta de construcción o tangente cuando la severidad prevista no produce flexión cíclica excesiva en el recalcado y la transición de la unión. La revisión debe incluir el número de rotaciones a través del tramo curvo, no solo la inclinación máxima.
- Operaciones de workover, lavado y limpieza
La tubería E75 puede utilizarse para circulación, lavado, eliminación de incrustaciones y limpieza controlada cuando se conocen la tracción y la demanda rotativa. La pesca pesada, el sobretiro alto, el fresado agresivo o el martilleo repetido requieren una revisión de carga separada.
- Perforación terrestre convencional sin desplazamiento horizontal largo
En pozos verticales simples o de bajo ángulo, E75 puede proporcionar capacidad suficiente si la sarta no soporta torque y arrastre elevados de forma sostenida. La unión y la conexión todavía deben transmitir el torque de apriete y el torque rotativo de fondo requeridos.
La selección final debe basarse en carga de gancho, torque, arrastre, severidad de pata de perro, sobretiro admisible, capacidad de la conexión y pared remanente calculados, no solo en la profundidad.
Por qué elegir Octal Drill Pipes
Octal Drill Pipes apoya proyectos de tubería E75 mediante revisión técnica coordinada, seguimiento de producción, programación de inspecciones, documentación y liberación de exportación. Esto reduce vacíos entre la fabricación del cuerpo, la producción de uniones, el mecanizado de conexiones y la preparación del envío.
Antes de producir, la hoja aprobada se compara con el programa y los componentes acoplados. Durante la fabricación se controlan conjuntamente el estado del lote, los puntos de espera, la presencia de terceros y la finalización documental, permitiendo que el producto físico y su expediente avancen al mismo ritmo.
Para exportación, el marcado, los protectores, la identificación de haces, las listas de empaque y las fotografías se preparan conforme a la configuración liberada. Esto facilita la entrega de fábrica a almacén, puerto y equipo, reduciendo discrepancias técnicas y documentales.
Para información sobre el suministro general y apoyo de cotización de Octal Steel, visite la página de producto de tubería E75 de Octal Steel
Preguntas frecuentes
P1: ¿La tubería E75 tiene una capacidad fija de carga de gancho o sobretiro?
R1: No. E75 define la resistencia del cuerpo; la carga admisible y el sobretiro dependen del diámetro, espesor, desgaste, unión de herramienta, conexión y efecto combinado de tracción y torque. El límite debe calcularse para la configuración real.
P2: ¿Puede utilizarse E75 en la misma sarta que X95 o G105?
R2: Sí, siempre que sean compatibles la conexión, las dimensiones de la unión, el torque de apriete, la holgura interior y la distribución de cargas. El límite de una sarta de grados mixtos debe basarse en su sección más débil, no en el grado más alto.
P3: ¿Cómo afecta la pérdida de pared a la capacidad de E75 usada?
R3: La pérdida de pared reduce el área resistente y disminuye las capacidades de tracción, torsión, presión interna y colapso. La tubería usada debe evaluarse con el espesor medido, desgaste exterior, clase de inspección y estado actual de la unión.
P4: ¿Es adecuada la tubería E75 estándar para servicio ácido con H₂S?
R4: El grado E75 estándar por sí solo no confirma la aptitud para servicio ácido. Se requiere una ruta específica, como la variante SS75, junto con límites de dureza, control de material y ensayos de resistencia SSC para cuerpo, unión y zona soldada.