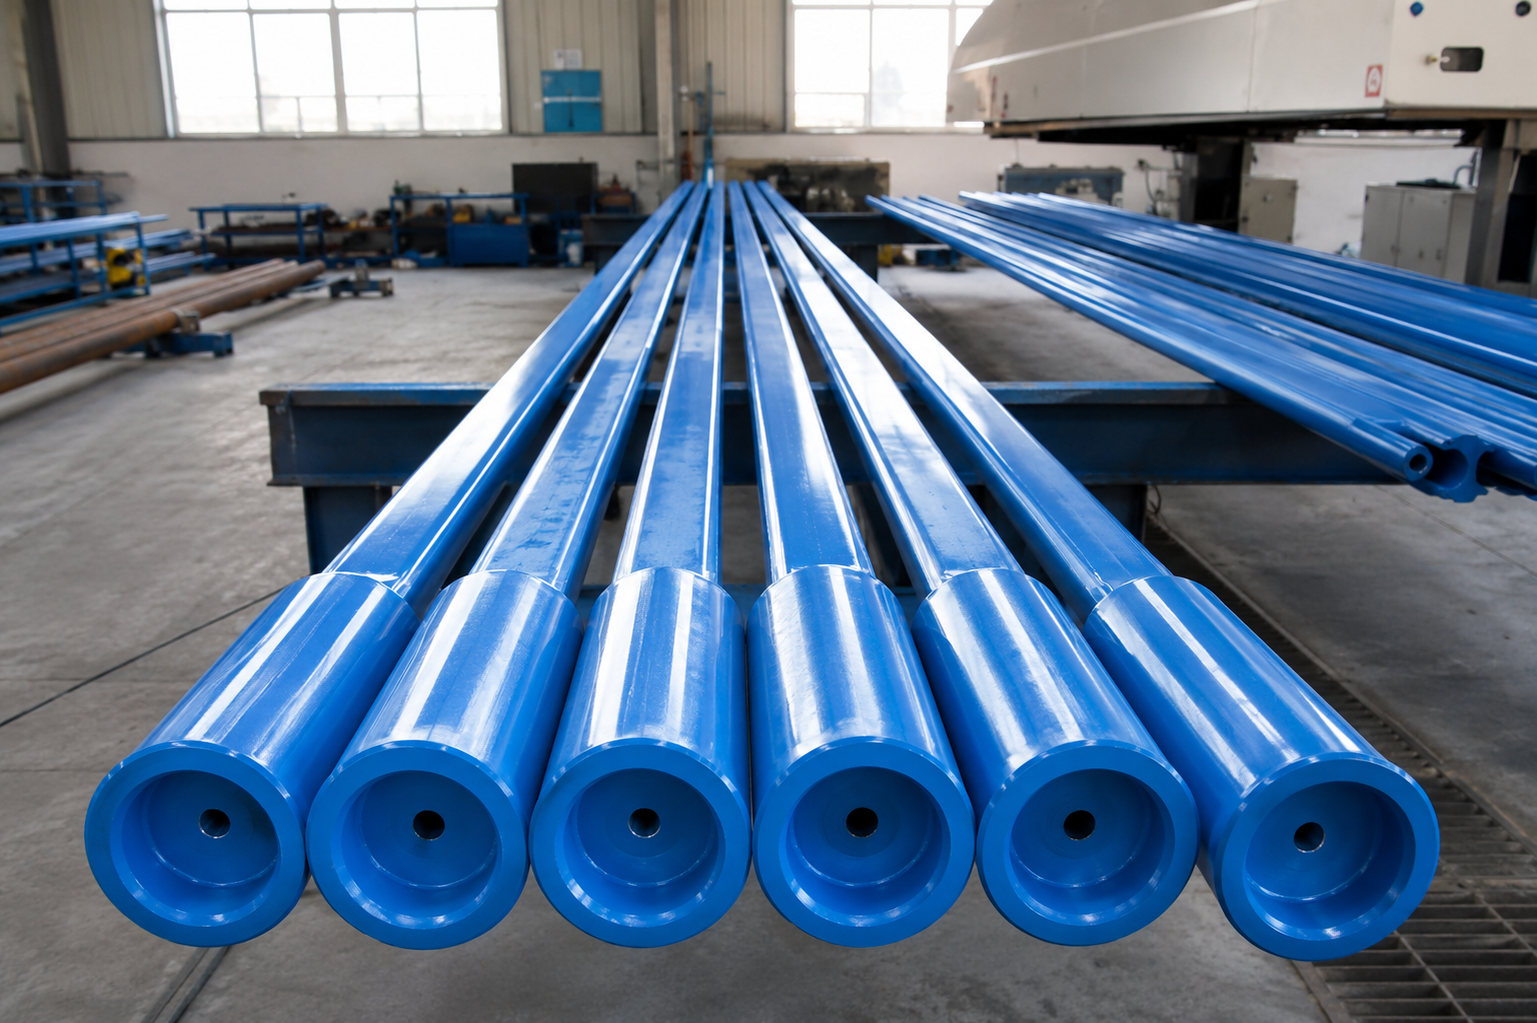
El Kelly cuadrado es un elemento de la columna de perforación rotativa API Spec 7-1 comúnmente fabricado a partir de una barra completa de acero aleado al cromo-molibdeno AISI 4145H Modified. La barra se templa y revena en toda su longitud para desarrollar la resistencia de sección, tenacidad y consistencia de dureza requeridas para un componente expuesto a par rotatorio, carga axial, flexión, impacto y contacto deslizante repetido con el buje del Kelly. Después del tratamiento térmico, la barra se endereza y verifica por conicidad, luego se barrenea profundamente, se taladra con cañón o se trepana para formar el paso continuo del fluido de perforación. El cuerpo exterior se mecaniza posteriormente en bruto, y cuatro planos de accionamiento se fresan con precisión para establecer las dimensiones especificadas entre planos, entre esquinas, rectitud y requisitos de torsión. Los extremos superior e inferior se terminan con las conexiones hombro rotativas requeridas y se calibran de acuerdo con los requisitos aplicables de API Spec 7-2 y el plano de fabricación aprobado.
En un sistema de perforación convencional con mesa rotativa, la sección de accionamiento cuadrada atraviesa un buje de Kelly coincidente, transmitiendo el par de la mesa rotativa a la sarta de perforación mientras permite que el Kelly se mueva verticalmente a medida que avanza la perforación. Su diámetro interior central mantiene la circulación del fluido de perforación, mientras que la geometría de accionamiento, alineación del diámetro, espesor de pared restante y configuración de conexión extrema determinan la compatibilidad con el equipo instalado, equipo del lado del swivel, sub de seguridad y sarta de tubería de perforación.
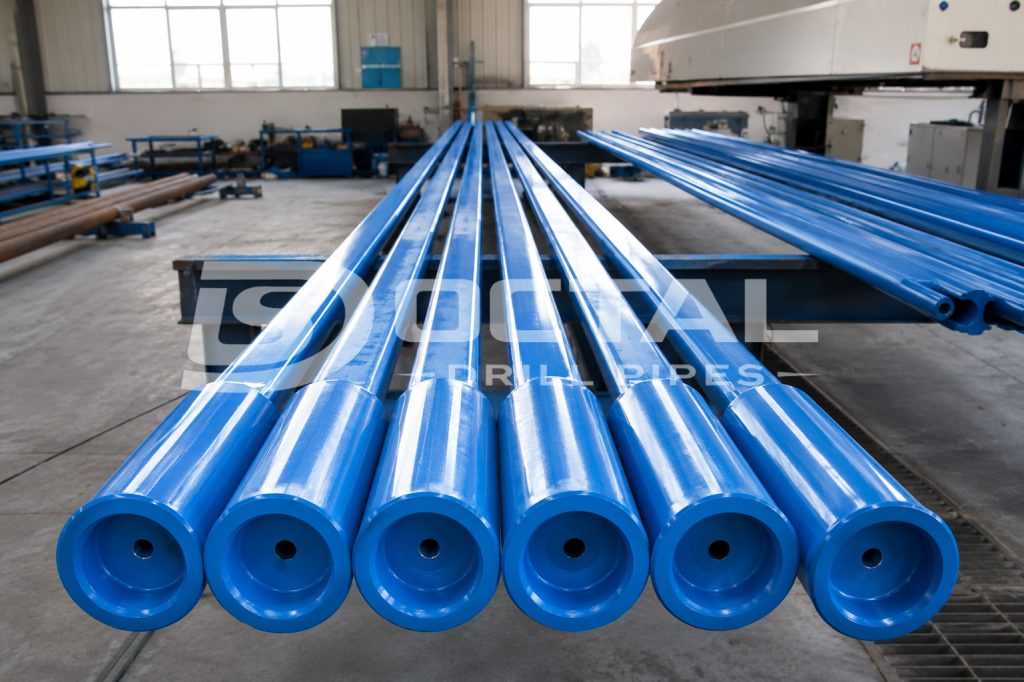
Octal Drill Pipes suministra configuraciones de tubería de perforación Kelly cuadrado con perfiles de accionamiento cuadrados o hexagonales, diámetros internos especificados, conexiones superiores izquierdas y conexiones inferiores derechas hombro rotativas. Cada pedido debe revisarse según la disposición del equipo, perfil del buje del Kelly, conexión de la sarta y plano dimensional aprobado, en lugar de seleccionarse solo por tamaño nominal.
Rango representativo de suministro del Kelly cuadrado
Los siguientes rangos resumen las configuraciones de Kelly de campo petrolífero comúnmente publicadas. Son solo valores de referencia. Las dimensiones finales deben seguir el plano de fabricación aprobado y la orden de compra.
| Ítem de suministro | Rango o configuración representativa |
| Tamaños cuadrados nominales | Aproximadamente de 2-1/2 a 5-1/4 pulgadas |
| Tamaños hexagonales nominales | Aproximadamente de 3 a 6 pulgadas |
| Longitud total común | 40 pies |
| Configuraciones extendidas | 54 pies disponibles para tamaños seleccionados |
| Longitud común de la sección de accionamiento | 37 o 51 pies, dependiendo de la longitud total |
| Conexión superior típica | 6-5/8 REG LH o 4-1/2 REG LH |
| Conexiones inferiores típicas | NC26, NC31, NC38, NC46, NC50, NC56 o 5-1/2 FH, dependiendo del tamaño |
| Rango típico de diámetro interior | Seleccionado según tamaño del Kelly y conexión inferior |
| Perfil de accionamiento | Cuadrada o hexagonal |
| Protección de rosca | Protectores de rosca de acero prensado o resistentes |
| Protección de transporte | Vaina de acero o embalaje protector equivalente |
Un tamaño nominal cotizado no debe usarse como sustituto del programa dimensional. Por ejemplo, dos Kellys con el mismo tamaño nominal de accionamiento pueden tener diferentes diámetros internos, conexiones inferiores, diámetros externos de ensanchamiento o longitudes totales.
Función del Kelly cuadrado y transmisión de potencia en la sarta de perforación
Un sistema convencional de mesa rotativa transfiere potencia a través de una ruta mecánica definida:
Mesa rotativa → buje maestro → buje del Kelly → sección de accionamiento cuadrada → conexión inferior o sub de seguridad → tubería de perforación → broca
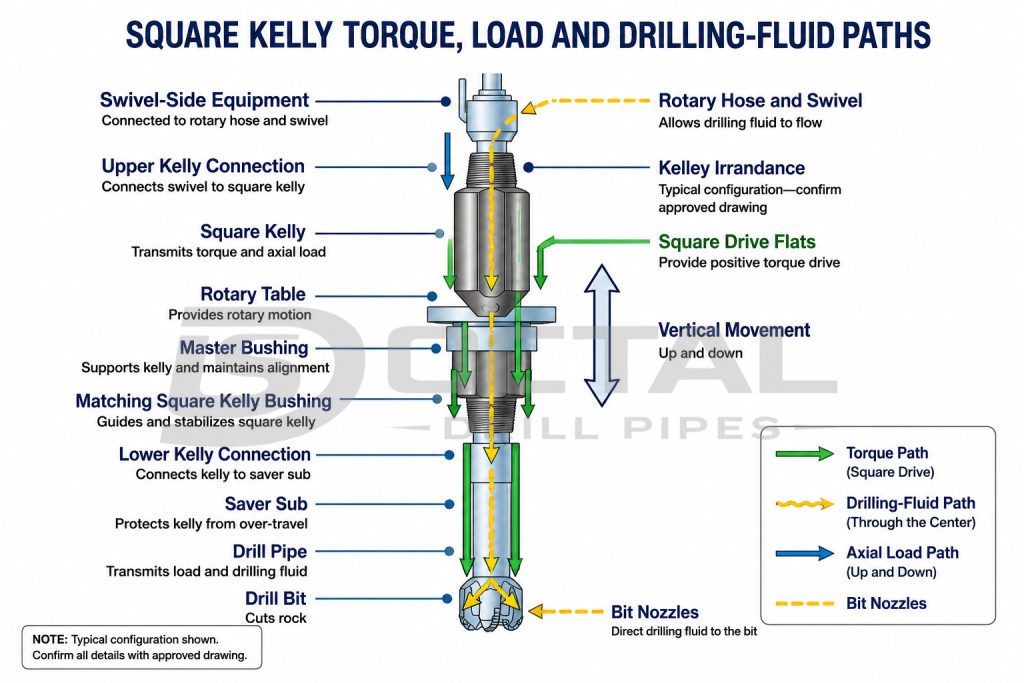
El perfil interno del buje del Kelly coincide con el perfil externo cuadrado o hexagonal del Kelly con suficiente holgura operativa para el desplazamiento vertical. El contacto entre el buje y los planos de accionamiento transmite el par. A medida que la broca avanza, el Kelly se desliza hacia abajo a través del buje mientras continúa rotando la sarta.
El diámetro interior central forma parte de la ruta de circulación del fluido de perforación. El fluido pasa a través del Kelly, sub de seguridad y tubería de perforación antes de llegar a las boquillas de la broca. El diámetro debe, por tanto, permanecer continuo a través de las conexiones extremas, secciones ensanchadas y cuerpo de accionamiento.
Cuando se agota el desplazamiento disponible del Kelly, la perforación se detiene temporalmente y se añade otra junta de tubería de perforación a la sarta. Luego se eleva el Kelly y la perforación se reanuda. Este ciclo operativo distingue a un sistema tradicional de Kelly de un top drive, que aplica rotación desde una unidad de accionamiento móvil por encima de la sarta de perforación.
Más abajo en la sarta de perforación, la tubería de perforación pesada (HWDP) sirve como miembro de transición de rigidez por encima de los portabrocas, mientras que ningún componente reemplaza la función de accionamiento superficial del Kelly.
El Kelly cuadrado y la tubería de perforación realizan diferentes funciones
El Kelly cuadrado y la tubería de perforación API 5DP convencional son componentes distintos de la sarta de perforación regidos por diferentes especificaciones API y diseñados para diferentes posiciones y funciones dentro del sistema de perforación.
| Punto de comparación | Kelly Cuadrado | Tubería de perforación |
| Estándar principal | API Spec 7-1 | API Spec 5DP |
| Posición | Parte superior de una sarta de perforación rotativa convencional | Juntas repetidas a lo largo de toda la sarta |
| Función principal | Transmite el par de la mesa rotativa a través de un perfil de accionamiento externo | Transmite carga axial, par y fluido de perforación entre juntas roscadas |
| Forma externa | Sección de accionamiento cuadrada o hexagonal | Cuerpo de tubería redondo |
| Construcción | Barra de acero aleado mecanizado con diámetro interior central | Cuerpo de tubería con extremos ensanchados y uniones de herramienta soldadas |
| Interfaz con el equipo | Atraviesa un buje de Kelly coincidente | Manejado por cuñas, elevadores y conexiones de la sarta |
| Lógica típica de longitud | Seleccionado según requisitos del equipo y desplazamiento del Kelly | Comúnmente suministrado como tubería de perforación Range 2 o Range 3 |
| Revisión de conexión | Los extremos superior e inferior pueden tener diferentes sentidos y tipos de conexión | Las uniones de herramienta macho y hembra forman juntas repetibles de tubería de perforación |
Para un contexto más amplio de la sarta, la comparación de tubería de perforación, HWDP y portabrocas explica cómo la sarta principal, sección de transición de rigidez y BHA inferior realizan funciones mecánicas separadas.Para cotización e inspección, el pedido debe especificar el perfil de accionamiento del Kelly, tamaño del diámetro, longitud total, tipos de conexión superior e inferior, y dimensiones del buje del Kelly coincidente. Estos detalles determinan si el Kelly puede transmitir par, mantener el flujo de fluido de perforación y ajustarse correctamente al sistema de mesa rotativa.
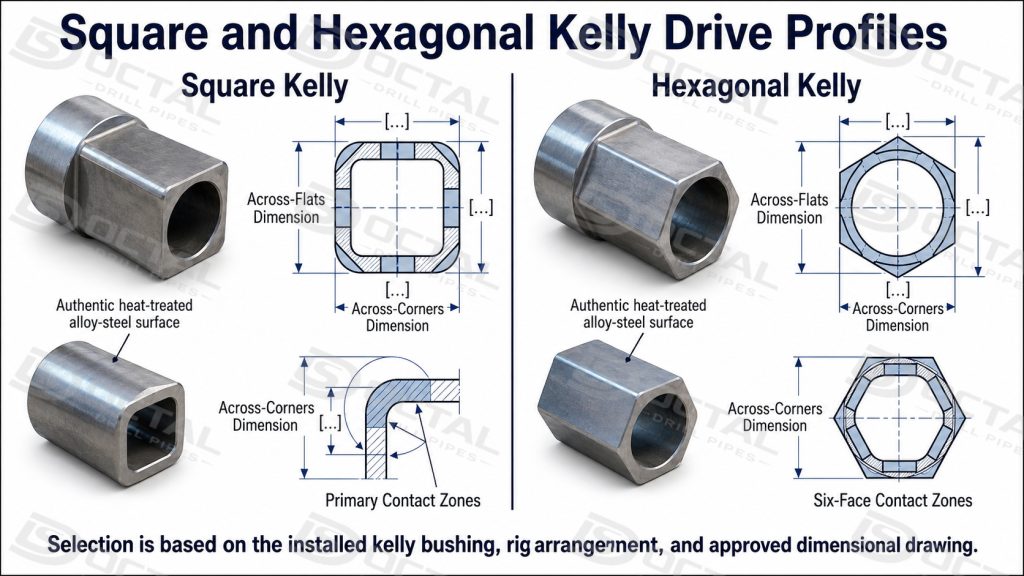
Configuraciones de Kelly cuadrado y hexagonal
Tanto el Kelly cuadrado como el hexagonal se utilizan en sistemas de perforación convencionales de mesa rotativa, donde el perfil de accionamiento atraviesa un buje de Kelly coincidente para transmitir par mientras permite el movimiento vertical. Aunque realizan las mismas funciones básicas, las dos configuraciones difieren en geometría externa, control dimensional, ruta de fabricación y características de desgaste. La selección se basa, por tanto, en el equipo rotativo instalado, perfil del buje y requisitos dimensionales aprobados.
| Característica | Kelly Cuadrado | Kelly Hexagonal |
| Perfil de accionamiento externo | Cuatro planos | Seis planos |
| Equipo coincidente | Buje de Kelly de perfil cuadrado | Buje de Kelly de perfil hexagonal |
| Verificaciones dimensionales principales | Entre planos, entre esquinas y geometría de esquinas | Entre planos, entre esquinas y geometría de seis caras |
| Ruta típica de fabricación | Sección de accionamiento forjada o mecanizada de precisión | Comúnmente mecanizado de precisión a partir de barra tratada térmicamente |
| Factor de selección | Configuración existente del equipo y buje | Configuración existente del equipo y buje |
| Revisión de desgaste | Planos, esquinas y marcas locales de contacto | Planos, esquinas y marcas distribuidas de contacto |
La especificación de compra debe identificar el perfil exacto y el plano aprobado. Solo «cuadrado» o «hexagonal» no es suficiente para establecer la holgura operativa o intercambiabilidad.
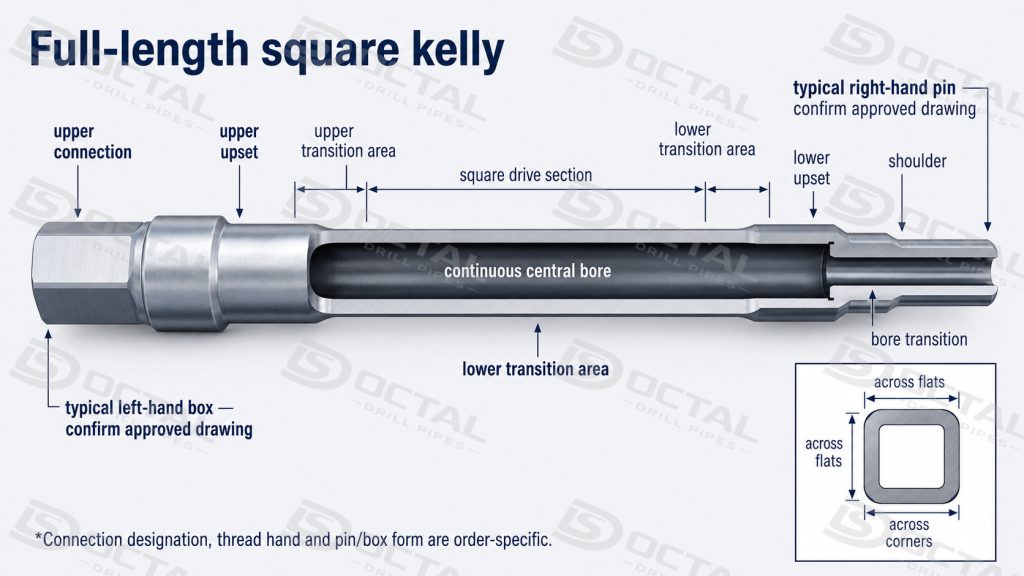
Estructura del Kelly cuadrado y disposición de conexiones
Un Kelly cuadrado API 7-1 completo normalmente contiene cinco áreas controladas.
Conexión superior y ensanchamiento
El extremo superior comúnmente usa una conexión hembra izquierda compatible con el equipo del lado del swivel o disposición superior del Kelly. La designación de la conexión, diámetro externo de ensanchamiento, diámetro de chaflán, condición del hombro y diámetro interior deben indicarse en la orden de compra.
La rotación izquierda nunca debe inferirse solo del nombre de la conexión. El pedido y el plano deben identificar la conexión y el sentido de la rosca explícitamente.
Sección de accionamiento
La sección de accionamiento contiene los planos cuadrados o hexagonales que contactan con el buje del Kelly. Las dimensiones críticas incluyen:
- longitud de la sección de accionamiento;
- dimensión entre planos;
- dimensión entre esquinas;
- radio de esquina o perfil aprobado;
- rectitud;
- condición de superficie;
- tolerancia de desgaste local.
Pequeños errores dimensionales pueden causar agarrotamiento, holgura excesiva, carga de impacto o contacto desigual con el buje.
Diámetro interior
El diámetro interior transporta el fluido de perforación a través del Kelly completo. El diámetro interior por sí solo no confirma el espesor de pared adecuado. El eje del diámetro también debe controlarse en relación con el perfil de accionamiento externo y ambas secciones ensanchadas.
La inspección debe confirmar:
- diámetro interior mínimo especificado;
- pasaje interno continuo;
- alineación del diámetro interior;
- pared restante alrededor del diámetro interior;
- condición de superficie interna;
- transición a las secciones extremas.
Conexión inferior y ensanchamiento
El extremo inferior comúnmente usa una conexión macho derecha que se conecta a un sub de seguridad o al siguiente componente de la sarta. La selección de la conexión depende de la configuración real de la unión de herramienta de la tubería de perforación y debe incluir la designación de la conexión, DE, DI, geometría del hombro y datos de armado aprobados.
Áreas de transición
Los cambios de los extremos ensanchados al cuerpo de accionamiento deben mecanizarse sin discontinuidades agudas que podrían aumentar el estrés local. Marcas de herramienta, cambios abruptos de sección y daño mecánico en estas áreas requieren examen visual y superficial cercano.
Estándares API aplicables para Kellys y conexiones
API Spec 7-1
API Spec 7-1 cubre los requisitos técnicos de entrega para Kellys cuadrados y hexagonales como elementos de la sarta de perforación rotativa. La especificación de compra debe identificar la edición aplicable, configuración del producto, requisitos de material, dimensiones, alcance de inspección y documentación.
Un Kelly no se clasifica como tubería de perforación API 5DP convencional. Su cuerpo de accionamiento, diámetro interior central y requisitos generales del producto se revisan bajo API Spec 7-1 y el plano de fabricación aprobado.
API Spec 7-2
Donde el extremo superior o inferior usa una conexión API, el roscado y calibración de la conexión hombro rotativa debe revisarse contra API Spec 7-2 y el plano de conexión especificado.La inspección normalmente confirma:
- designación de la conexión y sentido;
- forma de la rosca y dimensiones críticas;
- holgura del calibre;
- condición del macho o hembra;
- condición del hombro de sellado;
- estado de calibración del calibre de trabajo; y
- cualquier requisito especificado de alivio de estrés, barrenado posterior o tratamiento superficial.
API RP 7G-1 y API RP 7G-2
API RP 7G-1 proporciona referencias de propiedades de rendimiento y guía operativa para elementos de la sarta de perforación, incluyendo Kellys. Apoya la revisión ingenieril de capacidad de carga y límites de servicio pero no reemplaza los requisitos de fabricación y entrega de API Spec 7-1.
API RP 7G-2 aplica a la inspección y clasificación de elementos de la sarta de perforación después del servicio. La aceptación de fábrica de un Kelly nuevo debe, por tanto, basarse en API Spec 7-1, la especificación de compra y planos aprobados, mientras que la inspección de campo de un Kelly usado debe seguir el nivel de inspección y criterios de aceptación aplicables de API RP 7G-2.
Material del Kelly, tratamiento térmico y propiedades a través de la sección
AISI 4145H Modified es una de las rutas comunes de acero aleado al cromo-molibdeno especificadas para la fabricación de Kellys cuadrados y hexagonales. Su templabilidad lo hace adecuado para las secciones de barra relativamente grandes utilizadas en componentes de la sarta de perforación altamente cargados, donde la resistencia y tenacidad deben controlarse más allá de la superficie mecanizada.
El material de partida puede suministrarse como barra forjada o laminada y normalmente se templa y revena antes del mecanizado final. El tratamiento térmico de longitud completa se utiliza para establecer las propiedades mecánicas requeridas a través de la sección de trabajo, incluyendo los planos de accionamiento, regiones de esquina, diámetro interior central y extremos de conexión.
La aceptación del material debe basarse en la especificación de compra y el plano de fabricación aprobado. El paquete de trazabilidad debe vincular el Kelly terminado al número de calor del acero, lote de tratamiento térmico, resultados de pruebas mecánicas, registros de dureza e informes de inspección aplicables.
Donde se especifiquen requisitos de dureza o impacto Charpy, el pedido también debe definir el rango de aceptación, temperatura de prueba, tamaño y orientación de la probeta, ubicación de muestreo y base de reporte. Los valores típicos del proveedor no deben presentarse como límites de aceptación API universales.
El certificado de material debe confirmar el grado de acero real, número de calor, análisis químico, condición de tratamiento térmico y propiedades mecánicas reportadas. Los registros de tratamiento térmico y prueba de apoyo deben permanecer trazables a la identificación del Kelly terminado.
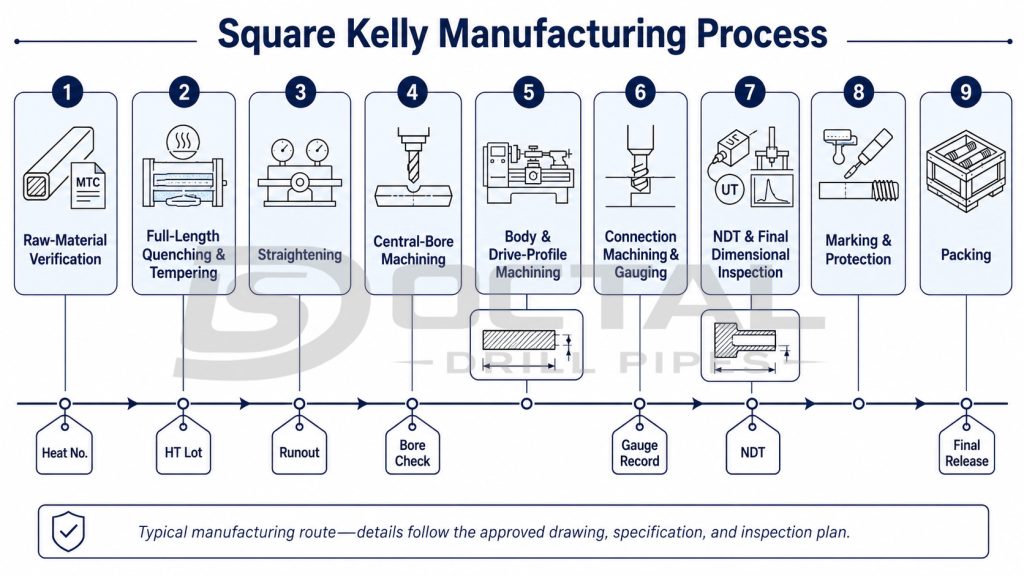
Proceso de fabricación del Kelly cuadrado
Verificación de materia prima → temple y revenido de longitud completa → enderezado → mecanizado de diámetro interior central → mecanizado de cuerpo y perfil de accionamiento → mecanizado y calibración de conexiones → END e inspección dimensional final → marcado, protección y empaquetado.
Control dimensional crítico durante la fabricación del Kelly
El Kelly debe permanecer recto, internamente centrado y dimensionalmente compatible con el buje de Kelly coincidente. Estas condiciones se controlan a lo largo de la producción porque el tratamiento térmico, barrenado profundo y mecanizado externo pesado pueden cada uno liberar estrés residual y cambiar la geometría final.
Control de rectitud y conicidad
La rectitud se verifica después del tratamiento térmico, enderezado inicial, mecanizado de diámetro, fresado de perfil de accionamiento y mecanizado de conexiones. El Kelly se soporta en puntos controlados y se rota o referencia a lo largo de su longitud mientras se mide la conicidad en la sección de accionamiento, áreas de transición y extremos de conexión.
La inspección intermedia permite que la flexión local o distorsión de mecanizado se corrija antes de la siguiente operación. Una sección de accionamiento doblada puede agarrarse dentro del buje del Kelly, concentrar el par en un plano o esquina, y acelerar el desgaste desigual.
Alineación del diámetro y espesor de pared restante
El diámetro interior central se verifica junto con el perfil de accionamiento externo en lugar de como un diámetro aislado. El diámetro y posición se verifican en los extremos y en ubicaciones definidas a lo largo del cuerpo para confirmar que el pasaje de fluido permanece alineado con la línea central del producto.
El espesor de pared también se revisa en varias posiciones del reloj. Esto confirma que la excentricidad del diámetro no ha reducido la sección restante por debajo del requisito del plano aprobado, particularmente en las esquinas de accionamiento, zonas de transición y extremos de conexión.
Geometría del perfil de accionamiento y compatibilidad con el buje
La sección de accionamiento cuadrada o hexagonal se inspecciona durante el fresado y nuevamente después del mecanizado final. Las mediciones normalmente cubren:
- dimensiones entre planos y entre esquinas;
- longitud de la sección de accionamiento;
- rectitud local y torsión general;
- simetría de plano a plano;
- radio de esquina y perfil de transición; y
- alineación entre el cuerpo de accionamiento, diámetro interior y extremos de conexión.
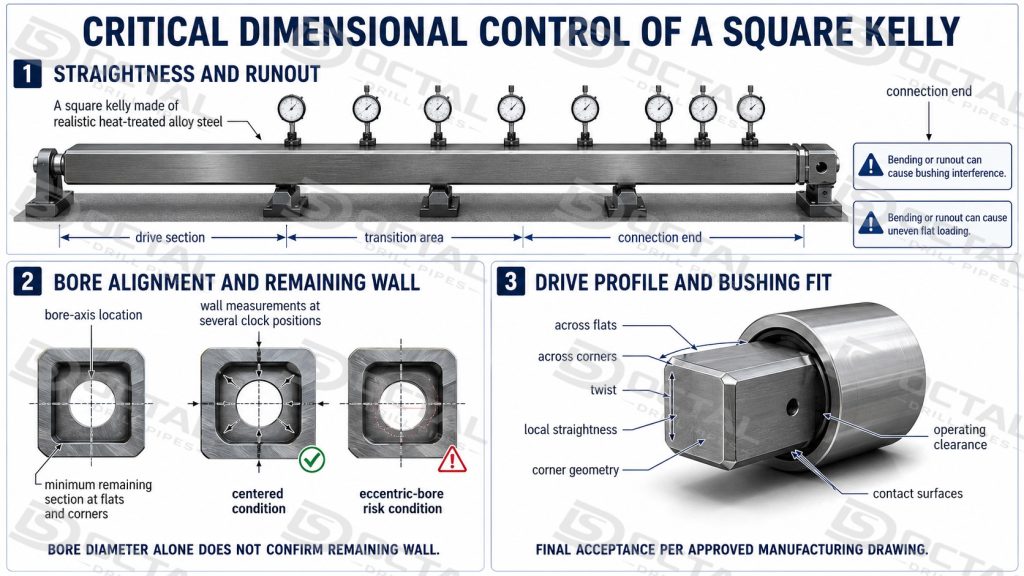
Estas verificaciones confirman que el Kelly puede entrar en el buje especificado, retener la holgura operativa requerida y transmitir par a través de las superficies de accionamiento previstas. La aceptación final debe basarse en el plano de fabricación aprobado, informe dimensional y requisitos de compra aplicables.
Plan de inspección y control de calidad
| Inspección o Registro | Cómo se verifica | Qué confirma | Riesgo controlado |
|---|---|---|---|
| Certificado de material | Cotejar el número de calor marcado con el MTC; revisar grado, composición química y condición de entrega. | Calor correcto de acero aleado y trazabilidad | Sustitución de material o calores mixtos |
| Registro de tratamiento térmico | Verificar lote de horno, ciclos de temple y revenido, identidad de lote y registros de prueba vinculados. | Ruta de tratamiento térmico de longitud completa | Propiedades desiguales o no verificadas |
| Prueba de tensión | Mecanizar una probeta de la ubicación de prueba especificada y registrar límite fluencia, resistencia a la tensión y elongación. | Resistencia y ductilidad requeridas | Material de resistencia insuficiente o baja ductilidad |
| Prueba de impacto Charpy | Las probetas con muesca se acondicionan a la temperatura especificada y se rompen en una máquina de impacto de péndulo; se registran los valores individuales y promedio de energía absorbida. | Tenacidad al impacto en la condición de prueba indicada | Respuesta frágil bajo choque o baja temperatura |
| Prueba de dureza | Tomar lecturas Brinell o equivalente aprobado en ubicaciones definidas en el cuerpo de accionamiento y secciones extremas. | Consistencia del tratamiento térmico en todo el producto | Dureza excesiva, zonas blandas o tratamiento desigual |
| Prueba ultrasónica | Calibrar la unidad UT contra un estándar de referencia aprobado y escanear el cuerpo y zonas extremas especificadas en busca de indicaciones internas. | Solidez interna de la barra y producto mecanizado | Grietas, inclusiones o discontinuidades subsuperficiales |
| Inspección por partículas magnéticas | Magnetizar los planos, esquinas, transiciones y áreas de conexión especificadas, luego aplicar partículas visibles o fluorescentes. | Condición de superficie y cercana a la superficie | Grietas en áreas mecanizadas altamente estresadas |
| Inspección de rectitud | Soportar el Kelly en puntos controlados y medir conicidad de longitud completa y local con un indicador calibrado o configuración equivalente. | Desplazamiento libre a través del buje coincidente | Agarrotamiento, contacto desigual y desgaste concentrado |
| Inspección de perfil de accionamiento | Medir entre planos, entre esquinas, longitud de accionamiento, torsión y geometría de esquinas con herramientas calibradas o calibres de perfil. | Compatibilidad con el buje de Kelly especificado | Holgura excesiva, interferencia o transferencia desigual de par |
| Inspección de diámetro y pared | Verificar diámetro y alineación del diámetro interior, luego verificar espesor de pared restante en varias posiciones circunferenciales. | Pasaje de fluido continuo y espesor de sección adecuado | Diámetro restringido, excentricidad o pared localmente delgada |
| Inspección de conexión | Cotejar cada extremo con el plano aprobado, calibrar la rosca de hombro rotativa aplicable e inspeccionar el hombro y la transición del diámetro. | Configuración correcta de conexión superior e inferior | Sentido de rosca incorrecto, mal contacto del hombro o componente de acoplamiento incompatible |
| Inspección visual final y de liberación | Revisar superficies terminadas, marcado permanente, protectores de conexión y el expediente de inspección completado antes del empaquetado. | Identidad del producto y preparación para envío | Daño por manipulación, corrosión o pérdida de trazabilidad |
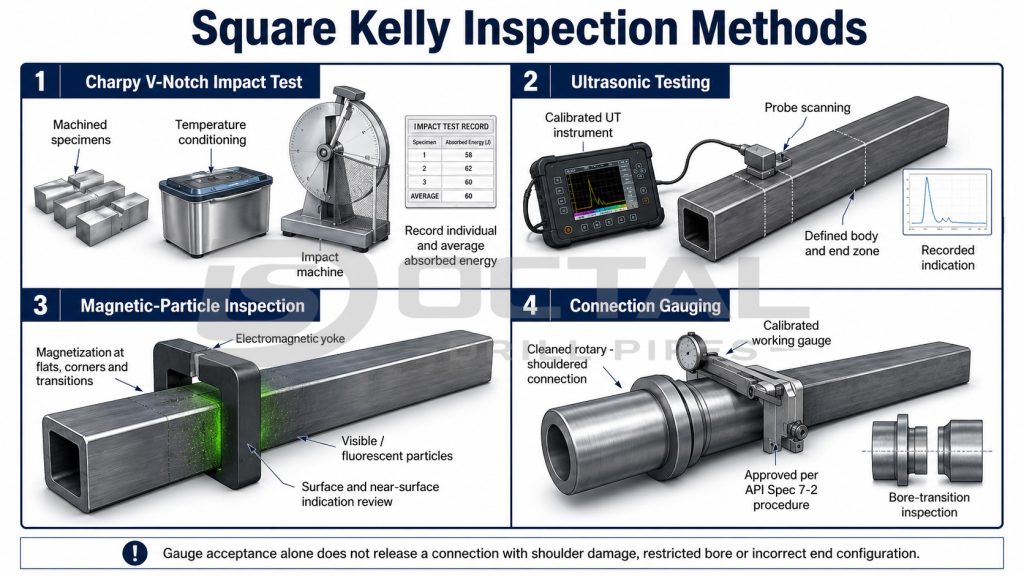
La temperatura de prueba Charpy, tamaño de probeta, orientación, ubicación de muestreo y valores de aceptación deben indicarse en la especificación de compra o ITP aprobado. La cobertura UT y MPI debe seguir la especificación aplicable, procedimiento de fabricación y plan de inspección del proyecto en lugar de describirse como cobertura universal del 100%.
Aplicaciones del Kelly cuadrado y requisitos de selección
Sistemas de perforación de mesa rotativa
Un Kelly cuadrado se utiliza donde la mesa rotativa, buje maestro y buje de Kelly forman el sistema primario de transmisión de par. Durante la perforación, la sección de accionamiento rota dentro del buje coincidente mientras se mueve verticalmente a medida que la broca avanza.
La selección debe confirmar el perfil de accionamiento, dimensiones entre planos, longitud total, longitud de desplazamiento efectivo y holgura operativa con el buje de Kelly instalado. Las conexiones superior e inferior también deben coincidir con el swivel, sub de seguridad y sarta de tubería de perforación.
Reemplazo de un Kelly existente
Un Kelly de reemplazo debe coincidir con el plano aprobado anterior o mediciones verificadas del equipo existente. El tamaño nominal de accionamiento por sí solo no es suficiente porque dos Kellys con el mismo tamaño indicado pueden diferir en diámetro interior, longitud de accionamiento, sentido de conexión, disposición macho o hembra, geometría de ensanchamiento y holgura del buje.
La revisión de reemplazo debe, por tanto, cubrir la interfaz operativa completa en lugar de solo la dimensión cuadrada externa.
Sistemas rotativos terrestres, de workover y de respaldo
Los Kellys cuadrados permanecen aplicables en equipos terrestres, equipos de workover y sistemas rotativos más antiguos que utilizan un Kelly como componente principal de accionamiento. Algunos equipos con top drive también pueden retener una mesa rotativa y equipo Kelly para respaldo u operaciones específicas de manipulación.
Donde el top drive suministra par de perforación normal directamente a la sarta, el Kelly no es el componente principal de accionamiento. La lista de equipo del rig y procedimiento operativo deben, por tanto, verificarse antes de incluir un Kelly cuadrado en la configuración de la sarta.
Especificación del Kelly cuadrado y resumen de aceptación
| Ítem | Requisito típico del producto |
| Categoría del producto | Elemento de sarta de perforación rotativa |
| Configuración de accionamiento | Cuadrada o hexagonal |
| Ruta de material común | Acero aleado AISI 4145H Modified |
| Tratamiento térmico | Temple y revenido de longitud completa |
| Operación principal | Transmisión de par de mesa rotativa |
| Funciones secundarias | Movimiento vertical y circulación de fluido de perforación |
| Estándar del producto | API Spec 7-1, edición aplicable actual |
| Control de conexión | Rosado y calibración API Spec 7-2 |
| Extremo superior típico | Conexión hembra izquierda |
| Extremo inferior típico | Conexión macho derecha |
| Controles dimensionales críticos | Rectitud, perfil de accionamiento, posición del diámetro interior, dimensiones de ensanchamiento y geometría de conexión |
| Documentos principales de liberación | MTC, informe de prueba mecánica, informe END, informe dimensional y registro de calibración de conexión |
Preguntas frecuentes
P1:¿Es un Kelly cuadrado lo mismo que una tubería de perforación?
R1:No. Un Kelly cuadrado es un elemento de accionamiento de sarta de perforación rotativa API Spec 7-1 con un perfil externo cuadrado. La tubería de perforación de acero convencional es un producto tubular API Spec 5DP con un cuerpo de tubería redondo y uniones de herramienta soldadas.
P2:¿Cómo transmite par un Kelly cuadrado?
R2:La mesa rotativa hace girar el buje del Kelly. El buje contacta los planos de accionamiento cuadrados y transfiere el par al Kelly, que luego rota el sub de seguridad, tubería de perforación y broca.
P3:¿Por qué la conexión superior del Kelly suele ser izquierda?
R3:La disposición de la conexión superior está diseñada para compatibilidad con el equipo del lado del swivel y la rotación operativa del conjunto. La conexión exacta y el sentido aún deben indicarse en el plano y la orden de compra.
P4:¿Qué dimensiones deben coincidir con el buje del Kelly?
R4:El perfil de accionamiento, dimensión entre planos, geometría entre esquinas, holgura operativa, longitud de accionamiento y rectitud deben ser compatibles con el buje.
P5:¿Es un Kelly cuadrado de 40 pies adecuado para cada equipo?
R5:No. Cuarenta pies es una longitud total comúnmente publicada, pero la longitud requerida del Kelly depende de la geometría del piso del equipo, desplazamiento disponible, disposición de manipulación y el sistema rotativo instalado.