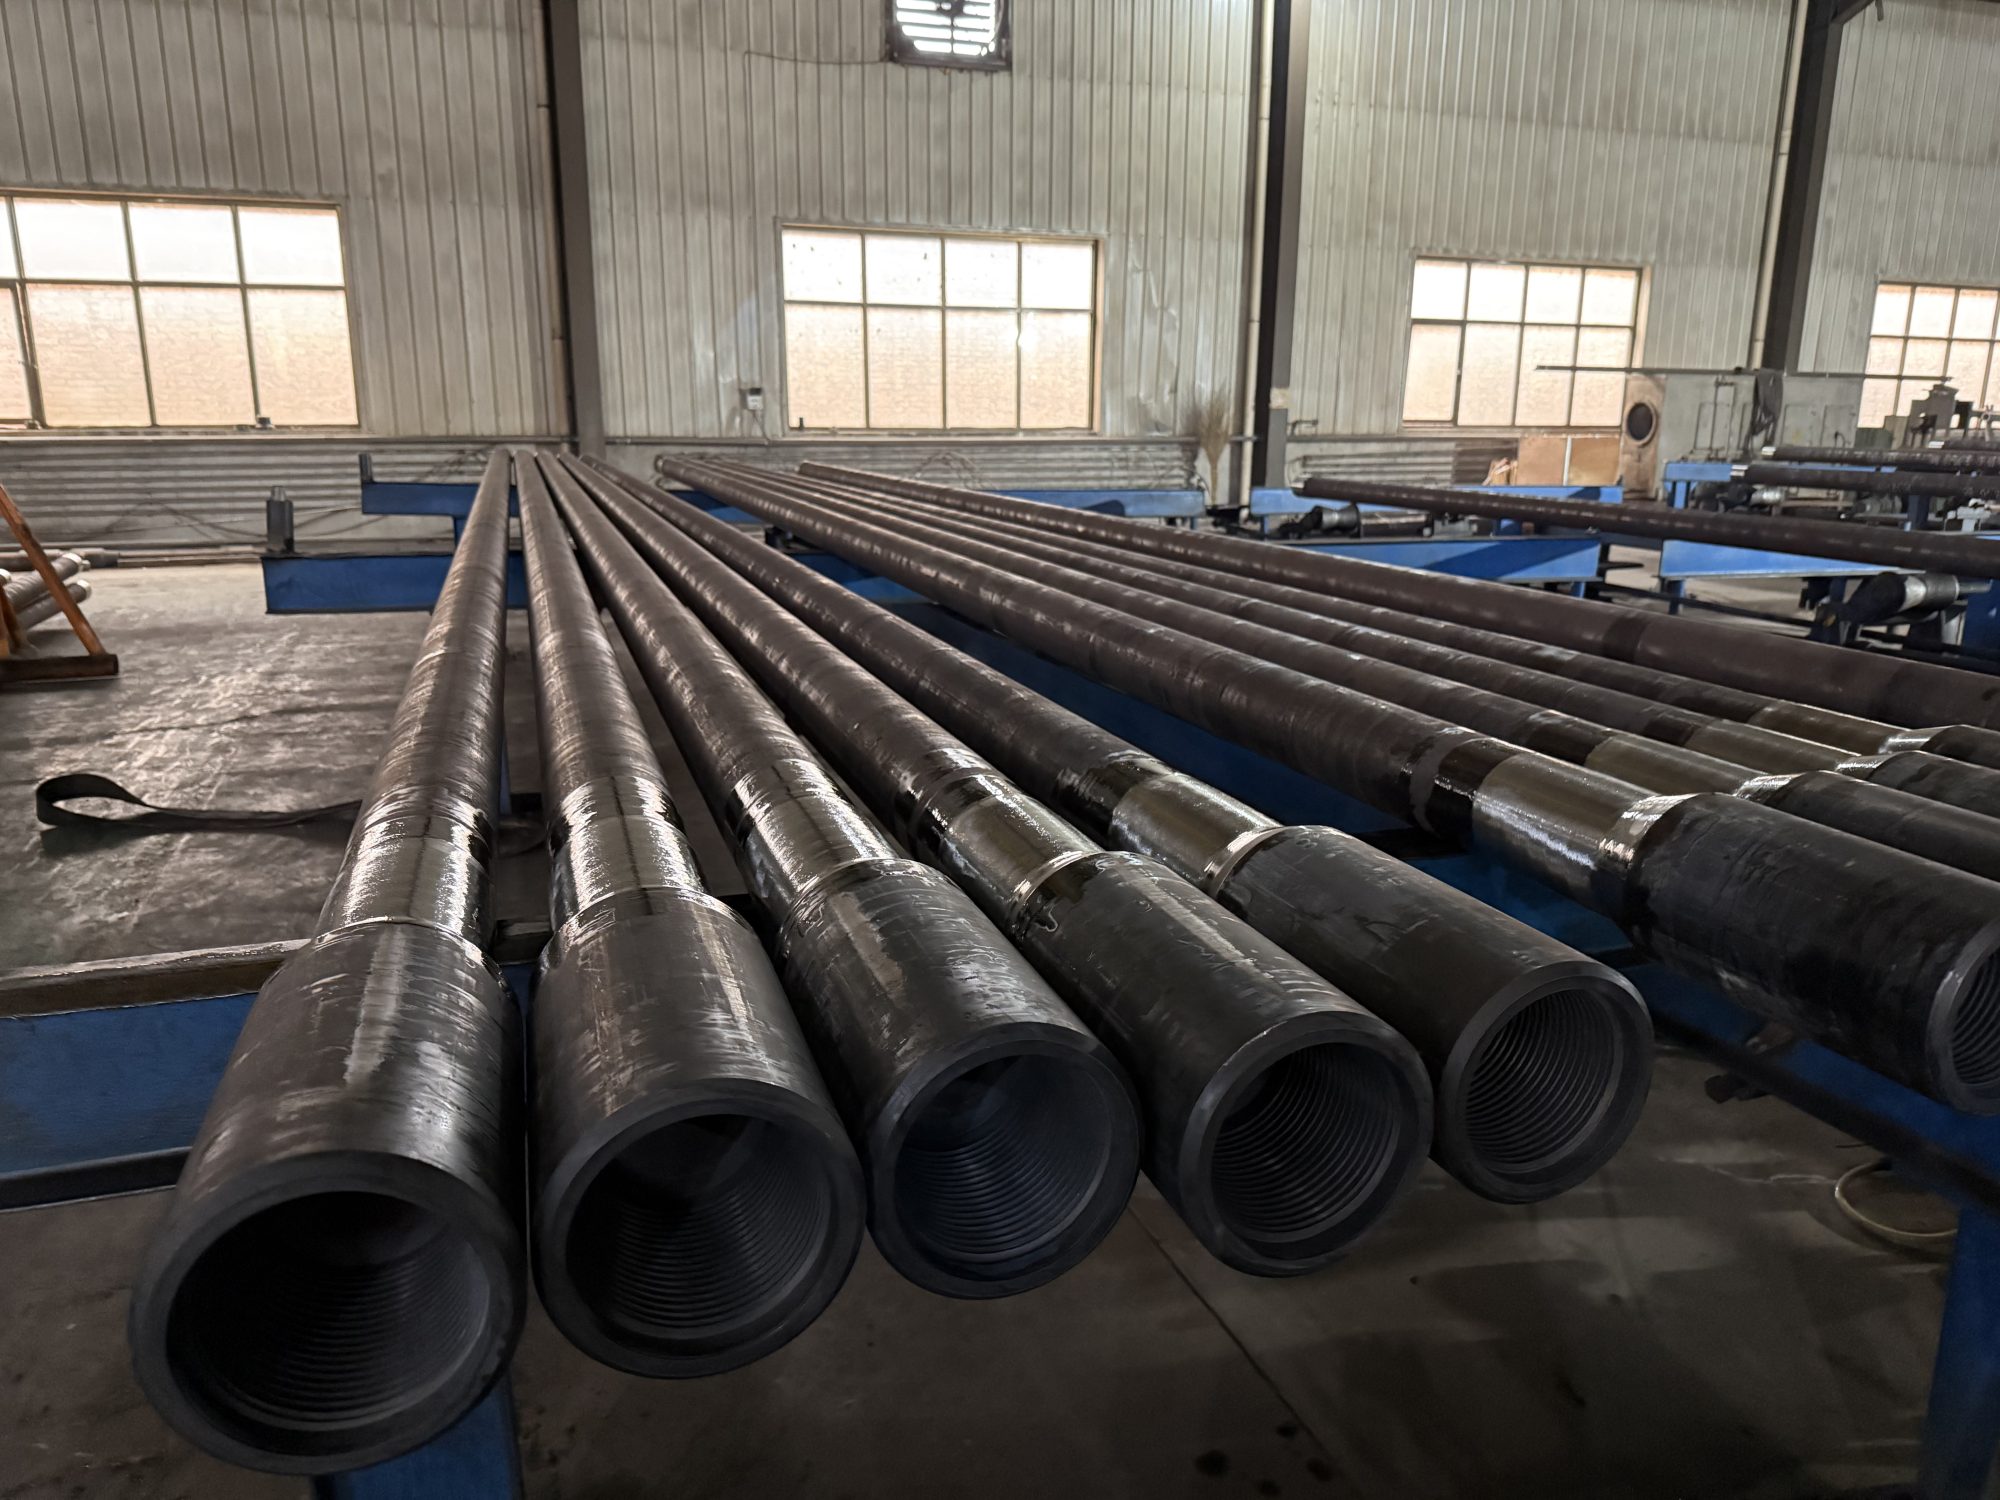
La tubería de perforación pesada (HWDP) es un elemento de sarta rotatoria de pared gruesa que se utiliza principalmente en el conjunto de fondo (BHA) y en la transición entre los portabrocas rígidos y la tubería de perforación convencional. Se fabrica como componente integral mecanizado a partir de una barra de acero aleado laminada en caliente o forjada, o como conjunto soldado formado por un tubo sin costura de acero aleado tratado térmicamente y uniones de herramienta templadas y revenidas. La mayor sección de pared, las uniones largas y el engrosamiento central o patín de desgaste aportan más masa y rigidez a la flexión que la tubería convencional, pero conservan más flexibilidad que un portamechas. API Spec 7-1 cubre los requisitos del producto, mientras que API Spec 7-2 controla las dimensiones y la calibración de las conexiones rotatorias con hombro.
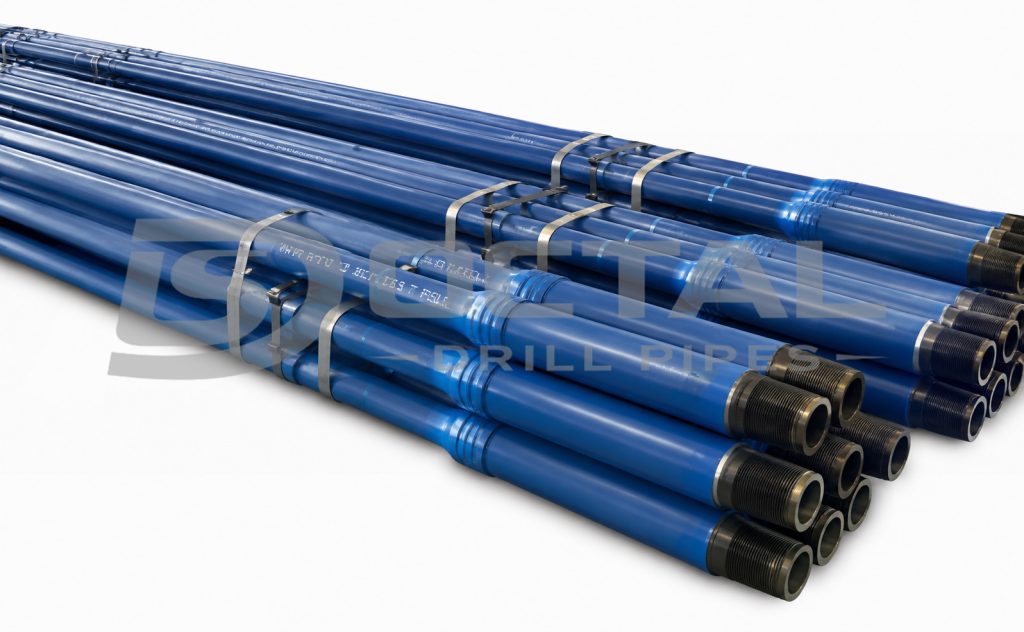
A diferencia de la tubería de perforación de pared gruesa o pesada fabricada según API 5DP, la HWDP según API 7-1 tiene requisitos especiales de dimensiones, materiales, conexiones, paso, inspección, marcado y trazabilidad. Normalmente se instala cuando el programa exige una transición controlada de rigidez, peso distribuido adicional o un tubular que trabaje bajo compresión y flexión cíclica sin introducir la rigidez de una sección completa de portamechas. API indica expresamente que ambas categorías no deben confundirse.
Octal Drill Pipes suministra configuraciones de tubería de perforación pesada soldada, integral, estándar y helicoidal para vertical, direccional, horizontal, de alcance extendido, reaming, underreaming y apertura de pozo. Las dimensiones finales se ajustan a la geometría del BHA, el sistema de conexiones, la holgura interna requerida, el programa de hardbanding, el nivel de inspección y los documentos de liberación.
Especificaciones de la tubería de perforación pesada
Las especificaciones principales de la tubería de perforación pesada no se limitan al diámetro exterior nominal del tubo. Una ficha técnica completa debe definir el diámetro interior, la sección de pared, el engrosamiento central, las dimensiones de las uniones, la conexión, el diámetro de paso, el peso del conjunto, el hardbanding, la longitud, la ruta del material y el paquete de inspección.
| Elemento de especificación | Alcance de suministro o requisito típico |
| Tipo de producto | HWDP soldada o HWDP integral |
| Perfil exterior | Estándar/liso, engrosamiento central, helicoidal, helicoidal completo o triple helicoidal |
| OD nominal del cuerpo | De 2-7/8 pulgadas a 6-5/8 pulgadas |
| Longitudes comunes | 30 pies o 31 pies; configuraciones de rango 2 y rango 3 según el proyecto |
| Conexiones | NC26, NC31, NC38, NC40, NC46, NC50, 5-1/2 FH, 6-5/8 FH o conexión especial aprobada |
| Orientación de conexión | Caja arriba y pin abajo a menos que se especifique lo contrario |
| Material del cuerpo soldado | Tubo de acero aleado sin costura tratado térmicamente |
| Material de la conexión | Forja templada y revenida, o barra forjada, o acero laminado en caliente |
| Material integral | Barra de acero aleado laminada en caliente o forjada que cumple con los requisitos de material de portabrocas aplicables |
| Sección central | Cuerpo liso, o engrosamiento central, o almohadilla de desgaste, o perfil helicoidal fabricado |
| Inspección de calibre | Mandril de paso con longitud mínima de 3.05 m (10 pies) |
| Inspección de rosca | Calibración según API Spec 7-2 o procedimiento de conexión especial aprobado |
| Características opcionales | Hardfacing, recubrimiento plástico interno, raíces de rosca deformadas en frío, alivio de tensión de pin, calibre de caja, apriete y desapriete |
| Documentación de liberación | MTC, informe dimensional, registros NDT, informe de dureza, registro de calibración de conexión, informe de paso, lista de marcas y lista de empaque |
Los rangos de productos industriales generales típicamente cubren aproximadamente de 2-7/8 pulgadas a 6-5/8 pulgadas. Incluyen diseños estándar y helicoidales, conexiones API y de doble hombro, y opciones de recubrimiento interno o control de fatiga.
Tabla de pesos de la tubería de perforación pesada
La tabla de pesos de HWDP debe leerse con el OD/ID de la conexión, la geometría del engrosamiento central, la unión y la longitud de la junta. Dos juntas con el mismo diámetro exterior nominal pueden tener pesos distintos debido al diámetro interior de la conexión, el diámetro de la unión, el perfil helicoidal, el hardbanding y la longitud total.
Los siguientes valores son configuraciones estándar representativas. Son aptos para comparación preliminar, pero la ficha de fabricación aprobada debe regir las dimensiones finales y el peso de envío.
| OD nominal del cuerpo | OD del engrosamiento central | Conexión | OD × ID de la conexión | Peso ajustado aproximado | Peso aproximado por junta de 31 pies |
| 2-7/8 pulgadas | 3-5/16 pulgadas | NC26 | 3-3/8 × 1-1/2 pulgadas | 17.26 lb/ft | 535 lb |
| 3-1/2 pulgadas | 4 pulgadas | NC38 | 4-3/4 × 2-1/4 pulgadas | 23.48 lb/ft | 728 lb |
| 4 pulgadas | 4-1/2 pulgadas | NC40 | 5-1/4 × 2-9/16 pulgadas | 29.92 lb/ft | 928 lb |
| 4-1/2 pulgadas | 5 pulgadas | NC46 | 6-1/4 × 2-3/4 pulgadas | 41.45 lb/ft | 1,285 lb |
| 5 pulgadas | 5-1/2 pulgadas | NC50 | 6-5/8 × 3 pulgadas | 50.38 lb/ft | 1,562 lb |
| 5-1/2 pulgadas | 6 pulgadas | 5-1/2 FH | 7-1/4 × 3-1/4 pulgadas | 61.63 lb/ft | 1,911 lb |
| 6-5/8 pulgadas | 7-1/8 pulgadas | 6-5/8 FH | 8 × 4-1/2 pulgadas | 71.43 lb/ft | 2,214 lb |
Los valores anteriores se basan en ensamblajes estándar publicados y una junta nominal de 31 pies. Las configuraciones helicoidales, de gran paso, conexión premium o mecanizadas integralmente pueden producir pesos diferentes.
Cálculo y verificación del peso de la junta HWDP
La estimación básica es:
Peso de junta aproximado = peso ajustado del ensamblaje por pie × longitud efectiva de la junta
Este cálculo no incluye automáticamente protectores de rosca, extremos de transporte, materiales de empaque ni accesorios especiales de configuración. Para planificar la logística, la lista de empaque debe indicar:
- Longitud efectiva de la junta
- Peso neto efectivo por junta
- Cantidad total
- Peso del paquete o marco
- Peso bruto de envío
- Número de colada o trazabilidad por junta
Especificaciones de la tubería de perforación pesada de 5 pulgadas
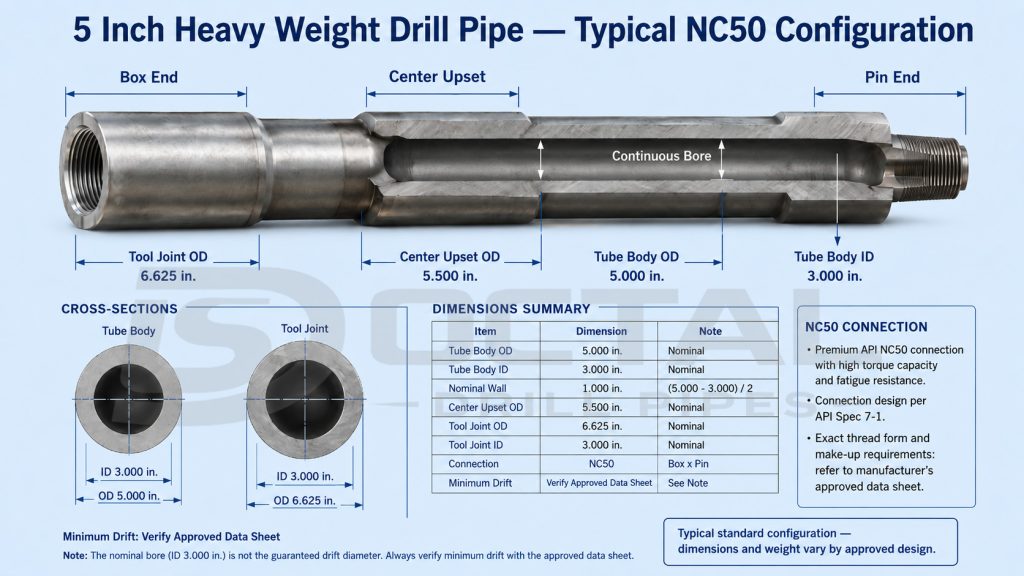
La tubería de perforación pesada de 5 pulgadas se utiliza ampliamente en sartas equipadas con tubería de 5 pulgadas y conexiones NC50, donde proporciona un equilibrio práctico entre peso distribuido, rigidez a la flexión y desagüe interno. Esta configuración ofrece un equilibrio práctico entre peso distribuido, rigidez a la flexión y holgura interna. Una versión típica utiliza cuerpo de 5 pulgadas y conexión rotatoria con hombro NC50; el OD e ID de la unión, el diámetro de paso y el perfil interior deben corresponder con la tubería, los portamechas y las herramientas de fondo adyacentes.
| Parámetro HWDP de 5 pulgadas | Configuración estándar típica |
|---|---|
| OD del cuerpo | 5.000 pulgadas |
| ID del cuerpo | 3.000 pulgadas |
| Espesor de pared nominal | 1.000 pulgadas |
| OD del engrosamiento central | 5.500 pulgadas |
| Conexión | NC50 |
| OD de la conexión | 6.625 pulgadas |
| ID de la conexión | 3.000 pulgadas |
| Peso ajustado aproximado | 50.38–50.49 lb/ft |
| Peso de junta de 31 pies aproximado | Aproximadamente 1,560 lb |
| Construcción común | Soldada o integral |
| Perfil opcional | Estándar, helicoidal, helicoidal completo o triple helicoidal |
| Características opcionales | Hardfacing, calibre de caja, alivio de tensión, raíces deformadas en frío, recubrimiento interno |
Las configuraciones publicadas de 5 pulgadas muestran un OD de 5 pulgadas, calibre de 3 pulgadas, pared nominal de 1 pulgada, conexiones NC50 y peso de ensamblaje de aproximadamente 50.4 lb/ft.
El torque de apriete no debe seleccionarse solo a partir de las palabras «5 pulgadas NC50». El OD y el ID de la unión, el área de hombro restante, la resistencia del material, el estado de la conexión, el factor de fricción del compuesto de roscas y la ficha aprobada influyen en el torque permitido.
Posición de HWDP en la sarta de perforación
HWDP se coloca típicamente encima de los portabrocas o encima de otros componentes rígidos del BHA. Su función no es solo añadir peso, sino crear una sección intermedia entre componentes con rigideces a la flexión muy diferentes.
| Componente de sarta | Pared y rigidez relativa | Función principal | Punto de revisión principal |
|---|---|---|---|
| Tubería de perforación convencional | Pared más delgada y más flexible | Transmite torque, carga axial y fluido de perforación a lo largo de la sarta principal | Grado de tubería, pared, conexión e historial de fatiga |
| Tubería de perforación pesada | Pared gruesa y rigidez intermedia | Suaviza el cambio de rigidez, transporta peso distribuido y opera en secciones de transición o compresión | ID del cuerpo, engrosamiento central, conexión, exposición a la flexión y hardfacing |
| Portabrocas | Muy pesado y rígido | Proporciona rigidez cerca de la broca, estabilidad y peso central sobre la broca | OD/ID, rigidez, punto neutro y BSR de conexión |
El cambio repentino de un portabrocas grande y rígido a una tubería de perforación relativamente flexible aumenta el esfuerzo de flexión en el área de transición. La HWDP se coloca entre ambos para reducir esa transición brusca. Las referencias de la industria también la describen como más rígida que la tubería de perforación y menos rígida que los portamechas, razón por la que actúa como elemento de transición.
HWDP no garantiza de forma independiente una vida útil de fatiga más larga.
- Severidad de la curvatura de la pared del pozo
- Velocidad de rotación
- Tensión o compresión axial
- Geometría de la conexión
- Estado de la conexión
- Flexión de la sarta
- Contacto con la pared del pozo
- Estado de hardfacing
- Servicio previo e historial de inspección
Tipos de tubería de perforación pesada
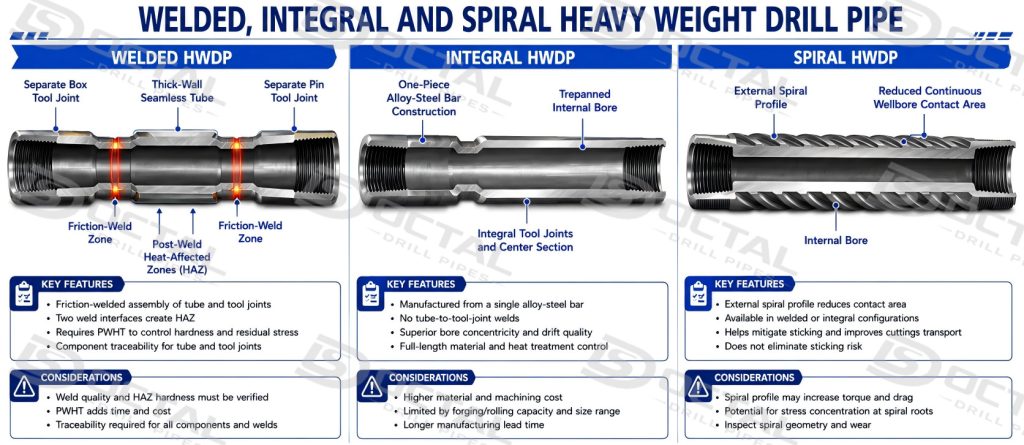
Tubería de perforación pesada soldada
La HWDP soldada consta de una unión de caja, un tubo sin costura de pared gruesa y uniones de pin. Las uniones se fijan normalmente al tubo mediante soldadura por fricción o por inercia en las secciones extremas ensanchadas.
Según API Spec 7-1, la soldadura debe estar en la sección de engrosamiento en lugar del radio de transición. El diseño de la soldadura debe superar la resistencia de la sección mínima del tubo. Debe seguirse un procedimiento cualificado con tratamiento térmico posterior, y la dureza superficial de la zona afectada por el calor debe mantenerse por debajo de 37 HRC.
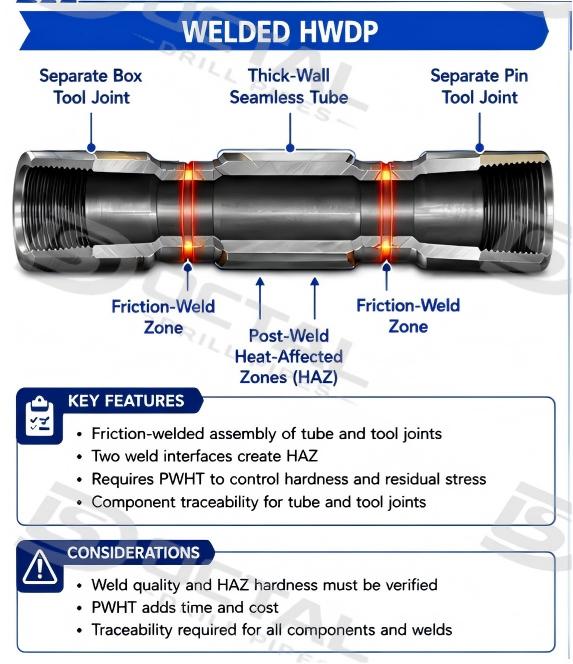
Según API Spec 7-1, la soldadura debe estar en la sección de engrosamiento en lugar del radio de transición. El diseño de la soldadura debe superar la resistencia de la sección mínima del tubo. Debe seguirse un procedimiento cualificado con tratamiento térmico posterior, y la dureza superficial de la zona afectada por el calor debe mantenerse por debajo de 37 HRC.
La construcción soldada es adecuada para proyectos que requieren:
- Múltiples tamaños y calibres de tubo
- Diferentes configuraciones de OD/ID de conexión
- Conexiones API o especiales aprobadas
- Uniones largas con margen de recorte futuro
- Configuraciones de resistencia específicas para cuerpo y conexión
Los puntos de liberación principales son la alineación de la soldadura, el tratamiento térmico post-soldadura, la dureza HAZ, la inspección del área de soldadura y la trazabilidad.
Tubería de perforación pesada integral
La HWDP integral se fabrica a partir de una sola barra de acero aleado laminada en caliente o forjada. No existe una interfaz de soldadura por fricción entre el cuerpo y las uniones.
API Spec 7-1 requiere que el material de HWDP integral cumpla con los requisitos de material de portabrocas aplicables. y que sus propiedades de tracción correspondan a las de un portamechas del mismo tamaño que el diámetro de la unión. En producción se usa habitualmente acero aleado 4145H modificado, aunque la especificación real debe confirmarse en el MTC y no suponerse por el nombre del producto.
La construcción integral se selecciona donde el proyecto requiere:
- Fabricación de una sola pieza
- Sin interfaz de soldadura entre tubo y conexión
- Propiedades de cuerpo de alta resistencia
- Tamaños pequeños donde la construcción soldada no es práctica
- Material especial o configuraciones no magnéticas
- Control estricto de la concentricidad del calibre y la geometría del cuerpo
Sus inspecciones críticas incluyen limpieza de la barra, uniformidad del tratamiento térmico, enderezamiento, NDT completo y novedad del calibre perforado.
Tubería de perforación pesada helicoidal
La HWDP helicoidal describe la geometría exterior, no necesariamente una ruta de fabricación separada. Puede aplicarse un perfil helicoidal tanto a un conjunto integral como soldado.
La sección helicoidal fabricada reduce el área de contacto continuo entre el elemento tubular y la pared del pozo.
- Reducir el contacto amplio con la pared
- Gestionar la exposición al atasco diferencial
- Mantener rutas de flujo anular
- Reducir el arrastre en secciones seleccionadas del pozo
- Controlar el contacto distribuido en perforación direccional
El perfil helicoidal no elimina los problemas de atasco o limpieza del pozo. Las propiedades del lodo, los lechos de recortes, la geometría del pozo, la presión diferencial, la rotación y la circulación siguen determinando el riesgo operativo. Los rangos comerciales incluyen diseños estándar, trihelicoidales y totalmente helicoidales con pesos distintos.
Materiales y propiedades mecánicas de HWDP
Los requisitos de materiales deben revisarse por separado para cuerpo, conexiones, barra integral y área de soldadura. Escribir solamente «4145H HWDP» no describe con precisión todos los conjuntos soldados.
| Componente | Ruta de material | Requisito principal de API 7-1 o punto de revisión |
|---|---|---|
| Cuerpo soldado | Tubo de acero aleado sin costura normalizado, o normalizado y revenido, o templado y revenido | Resistencia a la tracción mínima 655 MPa (95,000 psi) |
| Cuerpo soldado | Igual que arriba | Límite elástico mínimo 379 MPa (55,000 psi) |
| Cuerpo soldado | Igual que arriba | Alargamiento mínimo 18% |
| Conexión | Forja, o barra forjada, o acero laminado en caliente | Templado y revenido |
| Prueba de impacto de conexión | Control de colada o lote de tratamiento térmico | Promedio de tres muestras no menor que 54 J (40 ft-lb); ningún valor individual menor que 47 J (35 ft-lb) |
| Cuerpo integral | Barra de acero aleado laminada en caliente o forjada | Requisitos de material de portabrocas para el diámetro de conexión correspondiente |
| Área de soldadura | Ruta de soldadura calificada y PWHT | Dureza superficial de HAZ por debajo de 37 HRC |
Los valores mecánicos del cuerpo y el límite de dureza del área de soldadura son requisitos explícitos de API. Los ensayos de impacto de las uniones también se vinculan al control de colada y lote térmico, no a un certificado genérico sin relación con el lote.
Las configuraciones de materiales comerciales comunes incluyen acero aleado AISI 1340 modificado para el cuerpo soldado estándar y AISI 4140H o 4145H modificado para las conexiones. Los conjuntos integrales suelen mecanizarse en barra 4145H modificada. Son elecciones de fabricación típicas, no sustitutos de la especificación del proyecto ni de los valores reales del MTC.
Conexiones HWDP y desagüe interno
Las configuraciones de conexión API típicas incluyen:
| Tamaño nominal de HWDP | Conexión común | OD típico de conexión |
|---|---|---|
| 2-7/8 pulgadas | NC26 | 3-3/8 pulgadas |
| 3-1/2 pulgadas | NC38 | 4-3/4 pulgadas |
| 4 pulgadas | NC40 | 5-1/4 pulgadas |
| 4-1/2 pulgadas | NC46 | 6-1/4 pulgadas |
| 5 pulgadas | NC50 | 6-5/8 pulgadas |
| 5-1/2 pulgadas | 5-1/2 FH | 7-1/4 pulgadas |
| 6-5/8 pulgadas | 6-5/8 FH | 8 pulgadas |
El nombre de la conexión por sí solo no define la geometría completa. Una misma designación puede suministrarse con diferentes ID y OD de unión, detalles de rebaje interior o áreas de hombro remanentes.
API Spec 7-1 requiere que las conexiones HWDP se suministren caja arriba y pin abajo. También deben cumplir los requisitos dimensionales y de calibración de API Spec 7-2. Las conexiones propietarias quedan fuera del diseño API y requieren plano licenciado, procedimiento de calibración y datos de desempeño propios.
Diámetro de paso y paso de herramienta
El diámetro de paso confirma el calibre limpio mínimo a través del ensamblaje HWDP completo. Incluye ambas uniones, el cuerpo y la sección central. Un ID grande del cuerpo no garantiza el paso de herramientas, porque el interior de la unión o el punto de encuentro del mecanizado puede ser la restricción menor. El diámetro de paso especificado debe compararse con el OD de herramientas MWD/LWD, instrumentos de levantamiento, bolas, dardos y herramientas de pesca.
Todos los calibres de HWDP soldados e integrales cubiertos por API Spec 7-1 deben inspeccionarse con un mandril de paso con longitud mínima de 3.05 m (10 pies). Cuando el interior se perfora desde ambos extremos, el punto de encuentro debe quedar bajo el engrosamiento central o patín de desgaste.
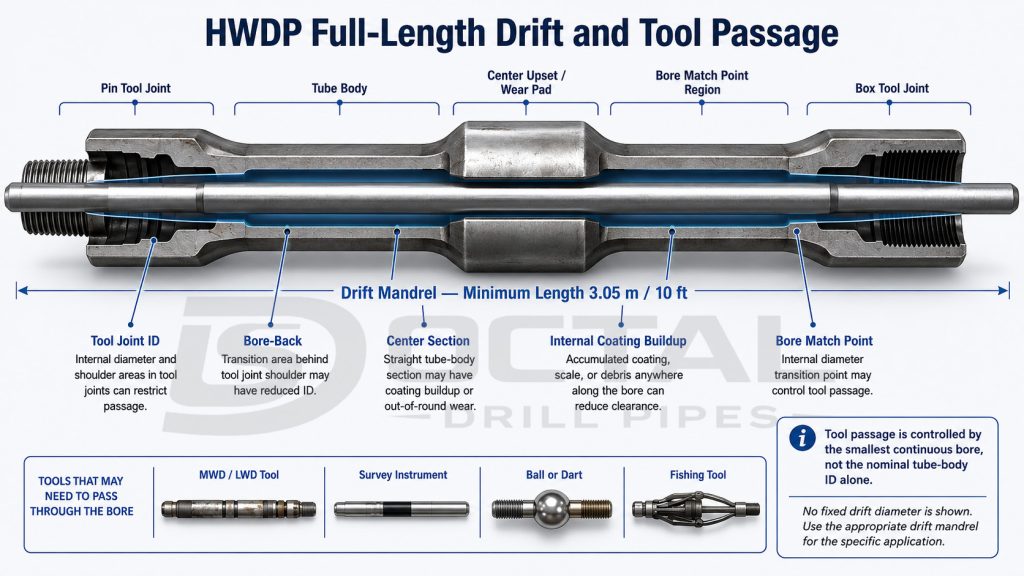
El diámetro de paso debe revisarse contra:
- OD de herramienta MWD o LWD
- OD de herramienta de registro
- Diámetro de bola o dardo
- Paso de herramienta de pesca
- Margen de recubrimiento interno
- Desajuste de calibre en sección central
- ID de conexión
- Calibre de caja de conexión
Puede ser más restrictivo en la conexión en lugar del cuerpo nominal. Un ID grande del tubo no demuestra que el conjunto completo tenga el paso requerido.
Características de control de fatiga y desgaste
Alivio de tensión de pin y calibre de caja
Los perfiles de alivio de tensión pueden reducir la concentración de tensión local cerca del hombro del pin y la raíz de la rosca de la caja. Son características opcionales y deben incluirse en la especificación cuando la conexión esté sometida a flexión cíclica importante.
API también nota que las características de alivio de tensión reducen ligeramente el área de sección transversal del pin. y el módulo resistente de la conexión. Si se prevén cargas de tracción excepcionalmente altas, debe calcularse su efecto sobre la capacidad.
Raíces de rosca deformadas en frío
El trabajo en frío introduce tensiones residuales de compresión en la raíz de la rosca y puede mejorar la resistencia al inicio de la fatiga. API Spec 7-1 considera el trabajo en frío un requisito opcional que debe especificarse.
Las conexiones se calibran antes del trabajo en frío, y la marca apropiada CW se aplica después del proceso.
Tratamiento con fosfato
El tratamiento con fosfato de zinc, manganeso o zinc-manganeso se aplica a las roscas y hombros de cierre después de la calibración final. Su finalidad es reducir el gripado durante el apriete y desapriete.
Hardfacing resistente al desgaste
El hardfacing resistente al desgaste se puede aplicar a las conexiones y al engrosamiento central prominente o almohadilla de desgaste. Protege el material base frente al desgaste abrasivo, pero la aleación y geometría también deben ser compatibles con el programa de desgaste del revestimiento.
A menos que se especifique lo contrario, API Spec 7-1 enumera los siguientes espesores de hardfacing:
| Ubicación | Espesor nominal y tolerancia |
|---|---|
| Conexión | 2.4 mm +0.8/−0.8 mm |
| Engrosamiento central o almohadilla de desgaste | 2.4 mm +1.6/−0.8 mm |
Los procedimientos de soldadura de hardfacing y los individuos están calificados según los requisitos aplicables de ASME BPVC Sección IX. y el fabricante debe conservar los PQR y los registros de cualificación.
Aplicaciones de HWDP según condición de pozo
Transición sobre el conjunto de fondo
En un pozo vertical o moderadamente desviado, HWDP se instala sobre los portabrocas para reducir el cambio repentino de rigidez en la parte superior del BHA. Esta sección experimenta flexión repetida al girar la sarta a través de la curvatura del pozo.
La revisión de selección debe cubrir:
- OD/ID del portabrocas
- OD, peso y grado de la tubería de perforación
- Rigidez a la flexión de HWDP
- Número de juntas de HWDP
- Severidad de la curvatura de la pared del pozo
- Velocidad de rotación
- Ubicación del punto neutro
- Características de fatiga de conexión
Perforación direccional y de alto ángulo
En una sección de construcción, mantenimiento o caída, la sarta está sujeta a rotación, flexión, contacto de pared, torque y carga axial combinados. La HWDP ofrece mayor flexibilidad a la flexión que los portamechas y soporta más peso distribuido que la tubería convencional.
El punto de control importante no es solo «usar más HWDP». El número y la posición de las juntas deben comprobarse contra los resultados de torque y arrastre, el modo de pandeo, la severidad de pata de perro prevista y la respuesta direccional del BHA.
Secciones horizontales y de alcance extendido
En secciones laterales largas, parte de la sarta puede colocarse en compresión para transmitir fuerza hacia la broca. La revisión de ingeniería debe controlar el pandeo sinusoidal o helicoidal, el contacto con la pared, la fatiga de conexiones y el área hidráulica interna.
HWDP helicoidal puede reducir el área de contacto continuo, pero no reemplaza la limpieza adecuada del pozo. el diseño del lodo, la circulación, la rotación y la gestión de lechos de recortes.
Reaming, underreaming y apertura de pozo
Los conjuntos de reaming y apertura de pozo requieren masa distribuida y compresión suficiente para mantener la interacción de la herramienta. La HWDP puede aportar esa carga sin prolongar una sección muy rígida de portamechas hacia arriba en la sarta de trabajo.
La literatura técnica de productos generales identifica el reaming, underreaming, apertura de pozo, control direccional y carga de compresión como deberes comunes de HWDP.
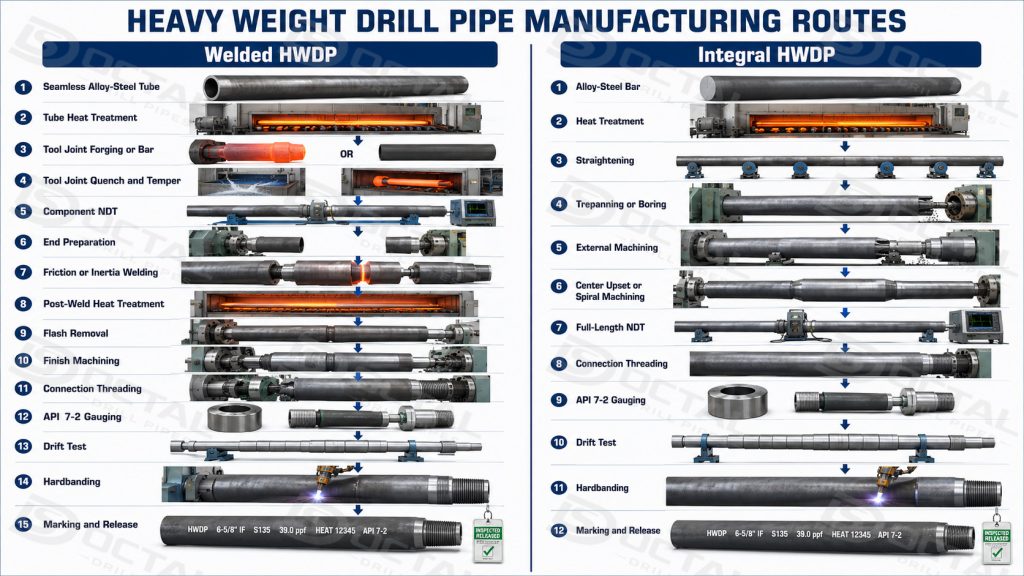
Proceso de fabricación de la tubería de perforación pesada
Ruta de fabricación de HWDP soldada
| Etapa de producción | Punto de control principal |
|---|---|
| Fabricación y tratamiento térmico del tubo | Química, propiedades mecánicas, pared, OD/ID, enderezamiento |
| Fabricación de conexiones | Identidad de forja o barra, temple y revenido, dureza, propiedades de impacto |
| NDT de componentes | Inspección de defectos superficiales e internos |
| Mecanizado de extremos | Geometría de engrosamiento de soldadura y superficies de alineación |
| Soldadura por fricción o inercia | Ubicación de soldadura, control de rebaba, parámetros de proceso |
| Tratamiento térmico post-soldadura | Resistencia de soldadura y dureza HAZ por debajo de 37 HRC |
| Eliminación de rebaba y mecanizado final | Continuidad de calibre y transición suave |
| Roscado de conexión | Forma de rosca, conicidad, paso, hombro, chaflán, acabado superficial |
| Calibración según API 7-2 | Identidad del calibrador, estado de calibración, registro de holgura |
| Trabajo de raíz de rosca | Trabajo en frío cuando se especifica |
| Tratamiento con fosfato | Aplicado después de la calibración final |
| Hardfacing | Aleación, ubicación, espesor, inspección de grietas |
| Inspección dimensional final | Cuerpo, engrosamiento, conexión, longitud, alineación |
| Prueba de paso | Mandril de paso mínimo 10 pies y diámetro de paso especificado |
| Marcado y liberación | Identidad de colada, ID de trazabilidad, marca API, lista de empaque |
Ruta de fabricación de HWDP integral
| Etapa de producción | Punto de control principal |
|---|---|
| Recepción de barra de acero aleado | Número de colada, química, limpieza, NDT inicial |
| Tratamiento térmico integral | Uniformidad mecánica y dureza |
| Enderezamiento | Enderezamiento integral |
| Perforación o calibración | Alineación de calibre, concentricidad, punto de coincidencia |
| Mecanizado exterior | Conexiones, sección de cuerpo, engrosamiento central, perfil helicoidal |
| NDT integral | Defectos superficiales e internos |
| Roscado y calibración | API 7-2 o procedimiento de conexión especial aprobado |
| Prueba de paso | Desagüe de calibre completo |
| Hardfacing y recubrimiento | Geometría, espesor, adherencia, inspección final |
| Marcado y liberación de documentación | Trazabilidad de colada a junta |
Control dimensional y alineación de soldadura
Para HWDP soldada, API Spec 7-1 controla la alineación entre los ejes del tubo y la conexión.
| Elemento de alineación | Máximo |
|---|---|
| Desviación angular, tamaño 4 pulgadas y menor | 10 mm/m o 0.010 pulgadas/pulgada |
| Desviación angular, mayor que 4 pulgadas | 8 mm/m o 0.008 pulgadas/pulgada |
| Desviación paralela | 3.2 mm o 0.125 pulgadas TIR |
La soldadura se coloca dentro de la sección de engrosamiento en lugar del radio de transición entre el tubo y el cono de la conexión. Esto es importante porque una mala alineación o una soldadura mal situada introduce flexión cíclica y concentración local de esfuerzos durante la rotación.
Inspección y trazabilidad
El certificado de producto es útil solo cuando puede rastrearse hasta la junta HWDP real. API Spec 7-1 exige procedimientos que mantengan la identidad de colada y vinculen las uniones y el cuerpo con el análisis químico y los resultados mecánicos especificados.
| Inspección o registro | Cómo se inspecciona | Qué confirma | Riesgos controlados |
|---|---|---|---|
| Certificado de material y análisis químico | Los cuerpos de tubo, conexiones y barras integrales se identifican por número de colada y se inspeccionan contra la composición química especificada. | Grado de material, número de colada y composición de aleación. | Sustitución de material, coladas mezcladas o aleación incorrecta. |
| Prueba de tracción | Una muestra del lote de tratamiento térmico aplicable se estira hasta la fractura después del tratamiento térmico final. | Límite elástico, resistencia a la tracción y alargamiento. | Resistencia insuficiente o tratamiento térmico incorrecto. |
| Prueba de impacto Charpy V-notch | Se ensayan tres probetas de la unión de herramienta a la temperatura especificada. Para probetas de tamaño completo, el promedio debe ser como mínimo de 54 J, sin ningún resultado individual inferior a 47 J. | Energía de impacto, orientación de muestra, temperatura, colada y lote. | Baja tenacidad y exposición a fractura frágil. |
| Prueba de dureza | Se toman lecturas de dureza en las uniones de herramienta, las zonas del cuerpo y cada zona soldada afectada por el calor. La dureza superficial de la zona de soldadura debe ser inferior a 37 HRC. | Consistencia del tratamiento térmico y estado del área de soldadura. | Dureza excesiva, HAZ frágil o tratamiento térmico desigual. |
| UT o inspección interna equivalente | El equipo ultrasónico calificado escanea el tubo, la barra integral o el material de la conexión. | Continuidad interna del material y aceptación de indicaciones. | Grietas internas, laminaciones, inclusiones o contracción. |
| MPI o inspección superficial equivalente | Las conexiones, engrosamientos, transiciones mecanizadas y áreas de soldadura especificadas se magnetizan e inspeccionan. | Estado superficial y cercano a la superficie. | Grietas alrededor de roscas, hombros, engrosamientos y transiciones de soldadura. |
| Inspección del área de soldadura por fricción | Se revisa la ubicación de la soldadura, la eliminación de rebabas, la alineación, el tratamiento térmico post-soldadura, la dureza HAZ y el NDT requerido. | Proceso de soldadura, alineación, dureza y estado de liberación. | Unión débil, desplazamiento de soldadura, zonas duras o concentración de tensión local. |
| Informe dimensional e informe de alineación | El OD, ID, sección de pared, engrosamiento central, dimensiones de conexión, longitud total, enderezamiento y alineación de soldadura se miden con herramientas calibradas. | Dimensiones reales y geometría del ensamblaje. | Problemas de ajuste, calibre restringido, problemas de manipulación o carga descentrada. |
| Informe de calibración de conexión | Las conexiones de pin y caja se inspeccionan con calibradores API Spec 7-2 o un procedimiento especial aprobado. | Forma de rosca, conicidad, holgura, hombro, chaflán e identidad de conexión. | Desajuste de conexión, apriete incorrecto, recorte o interferencia de hombro. |
| Prueba de paso completa | Un mandril de paso con longitud mínima de 3.05 m (10 pies) pasa a través de ambas conexiones, el cuerpo y la sección central. | Calibre continuo mínimo. | Obstrucción de herramientas MWD/LWD, bolas, dardos o herramientas de pesca. |
| Inspección de hardfacing resistente al desgaste | La aleación, ubicación, ancho de banda, espesor, perfil, estado superficial y grietas visibles se inspeccionan después de la aplicación. | Ubicación correcta de hardfacing y acabado aceptable. | Desgaste rápido, acumulación excesiva, grietas o daño al revestimiento. |
| Marcado, lista de empaque y mapa de lotes | La identidad de cada junta se vincula con su colada de material, registro de soldadura, estado de inspección, paquete, longitud y peso. | Trazabilidad de junta a documento y de junta a envío. | Desajuste de documento, lotes mezclados o pérdida de trazabilidad después del empaque. |
El marcado compatible con API incluye la identidad del fabricante, el diámetro del tubo, la designación de conexión, API 7-1 y el ID de trazabilidad. El marcado no debe colocarse en zonas muy solicitadas, como la línea de soldadura o el radio de transición.
Inspección de HWDP usado
El certificado MTC de producto nuevo no confirma el estado restante de una junta HWDP usada. Los elementos usados deben inspeccionarse y clasificarse según el programa de inspección en servicio especificado.
API RP 7G-2 cubre los niveles de inspección, la calificación de personal, los métodos de inspección, la calibración de equipos, la evaluación de defectos y el marcado para elementos de sarta usados. La edición vigente indicada es la segunda, de octubre de 2020.
Las áreas de revisión típicas para HWDP usado incluyen:
- OD restante de conexión
- OD restante de engrosamiento central
- Pared del cuerpo y desgaste
- Daño de rosca y hombro
- Grietas de fatiga
- Estado de hardfacing
- Lavado o desgaste interno
- Enderezamiento
- Obstrucción de calibre
- Historial de recorte previo
- Marcado de inspección actualizado
Lista de verificación de especificaciones HWDP
La especificación técnica completa debe proporcionar la siguiente información antes de la producción:
| Información requerida | Ejemplo |
|---|---|
| Construcción | Soldada o integral |
| Perfil exterior | Estándar, helicoidal, helicoidal completo o triple helicoidal |
| OD e ID del tubo | 5 × 3 pulgadas |
| Pared nominal | 1.000 pulgadas |
| Longitud | 31 pies nominal |
| Conexión | NC50 |
| OD e ID de conexión | 6-5/8 × 3 pulgadas |
| Orientación de conexión | Caja arriba, pin abajo |
| Engrosamiento central o almohadilla de desgaste | OD 5-1/2 pulgadas |
| Hardfacing | Aleación, ubicaciones, elevado o empotrado, espesor |
| Recubrimiento interno | Tipo y longitud de recubrimiento |
| Características de fatiga | SRG de pin, calibre de caja, raíces deformadas en frío |
| Condición de servicio | Vertical, direccional, horizontal, reaming, sulfuro de hidrógeno, geotérmico |
| Desagüe interno | Paso mínimo requerido y paso de herramienta |
| Criterio de inspección | API 7-1, API 7-2, API RP 7G-2, NS-1, DS-1 o ITP del proyecto |
| Inspección de terceros | Puntos de asistencia, testigos, revisión y liberación |
| Documentación requerida | MTC, NDT, dureza, CVN, calibración, paso, marcado, lista de empaque |
Tubería de perforación pesada para servicio de sulfuro de hidrógeno
El cumplimiento estándar con API 7-1 por sí solo no establece resistencia al agrietamiento por tensión sulfúrica en entorno H₂S. La HWDP para servicio ácido requiere revisar por separado:
- Presión parcial de H₂S
- Temperatura
- Concentración de cloruro
- Química del fluido de perforación
- Grado de material
- Dureza del cuerpo
- Dureza de conexión
- Dureza del área de soldadura
- Método de calificación SSC
- Prueba NACE TM0177 cuando se especifica
- Prueba específica de lote y registros de tratamiento térmico
Los fabricantes de herramientas de perforación comerciales ofrecen grados de materiales separados para HWDP de servicio sulfúrico o crítico. Esto confirma que las rutas de material estándar y cualificadas para H₂S no deben tratarse como intercambiables.
Para HWDP soldada de servicio H₂S, el cuerpo, las conexiones y el área de soldadura por fricción deben revisarse por separado. Un valor bajo de dureza en un componente no demuestra la resistencia SSC del conjunto completo.
Preguntas frecuentes
¿Qué es la tubería de perforación pesada?
La tubería de perforación pesada es un componente intermedio de sarta de pared gruesa con conexiones largas y típicamente un engrosamiento central o almohadilla de desgaste. Aporta más peso y rigidez que la tubería convencional, pero sigue siendo más flexible que un portamechas.
¿Es HWDP lo mismo que la tubería de perforación de pared gruesa según API 5DP?
No. El término tubería de perforación pesada a veces se usa libremente, pero HWDP según API Spec 7-1 es un elemento separado de la sarta rotatoria. API 7-1 indica expresamente que no debe confundirse con la tubería de pared pesada o gruesa fabricada según API 5DP.
¿Cuál es la diferencia entre HWDP y portabrocas?
El portabrocas es más pesado y rígido y se usa principalmente para proporcionar rigidez cerca de la broca y peso central sobre la broca. La HWDP es más ligera y flexible, por lo que suele emplearse como elemento de transición o componente de carga compresiva distribuida sobre el BHA.
¿Cuáles son los tamaños más comunes de HWDP?
Los tamaños comunes incluyen 2-7/8, 3-1/2, 4, 4-1/2, 5, 5-1/2 y 6-5/8 pulgadas. La conexión suele variar con el tamaño nominal, desde NC26 en productos pequeños hasta NC50, 5-1/2 FH o 6-5/8 FH en conjuntos mayores.
¿Por qué dos juntas de HWDP de 5 pulgadas tienen pesos diferentes?
El peso cambia con el ID del tubo, el espesor de pared, el OD/ID de la conexión, la unión, la geometría del engrosamiento central, el perfil helicoidal, el hardfacing y la longitud efectiva. La designación nominal «5 pulgadas» identifica el OD del tubo, no la geometría completa del conjunto.
¿Cuál es mejor: HWDP soldada o integral?
No hay una construcción única que sea automáticamente mejor para cada operación. La HWDP soldada ofrece mayor flexibilidad de combinaciones de tubo, unión y conexión. La integral elimina la interfaz soldada y resulta útil en diseños monobloque, de material especial o alta resistencia. La selección debe basarse en la carga, la conexión, el alcance de inspección y el entorno de servicio.
¿Cuántas juntas de HWDP se requieren en la sarta?
No hay una cantidad fija universal. La cantidad necesaria depende de la rigidez de los portamechas, las propiedades de la tubería, la trayectoria, la severidad de pata de perro, el torque y arrastre, el pandeo, la posición del punto neutro, el peso sobre la barrena previsto y la respuesta del BHA. Debe obtenerse del diseño de la sarta, no de una tabla general.
¿Se puede usar HWDP estándar en servicio H₂S?
API 7-1 por sí sola no es suficiente. El servicio con H₂S requiere una ruta de material y dureza cualificada, con confirmación independiente para el cuerpo del tubo, las conexiones y la zona de soldadura. También pueden requerirse ensayos SSC y calificaciones adicionales del proyecto.
¿Qué documentos deben acompañar a una HWDP nueva?
El paquete de liberación normalmente debe incluir el MTC, la trazabilidad de colada y lote, los resultados de ensayos mecánicos, los registros CVN, los registros de dureza, los informes NDT, la inspección de soldadura, el informe dimensional, el informe de calibración de conexiones, el informe de paso, el informe de hardbanding, la lista de marcado, la lista de empaque y, cuando se especifique, la nota de liberación de terceros.
¿Un ID mayor de la conexión siempre mejora la HWDP?
Un ID mayor mejora el área hidráulica y el paso de herramientas, pero reduce la sección metálica disponible en la conexión. El torque de apriete, la capacidad de tracción, el área del hombro, la holgura interna y la geometría de fatiga deben revisarse en conjunto.
Suministro y Revisión Técnica de Tubería de Perforación Pesada
Octal Drill Pipes prepara cada ficha técnica de tubería de perforación pesada (HWDP) en función de la interfaz real de la sarta de perforación, y no únicamente del OD nominal del tubo. La revisión técnica abarca el OD e ID del cuerpo, la geometría de la conexión, la compatibilidad de la conexión, el diseño del engrosamiento central, la holgura interna, el hardbanding, el entorno operativo, el nivel de inspección y la trazabilidad documental.
La cadena final de liberación puede organizarse de la siguiente manera:
marcado de la junta → identificación de colada del tubo y de las conexiones → ensayos químicos y mecánicos → NDT → dureza de la zona de soldadura → inspección dimensional → calibración de conexiones según API 7-2 → prueba de paso → inspección de hardbanding → mapa de lotes de la lista de empaque → liberación para envío.


